
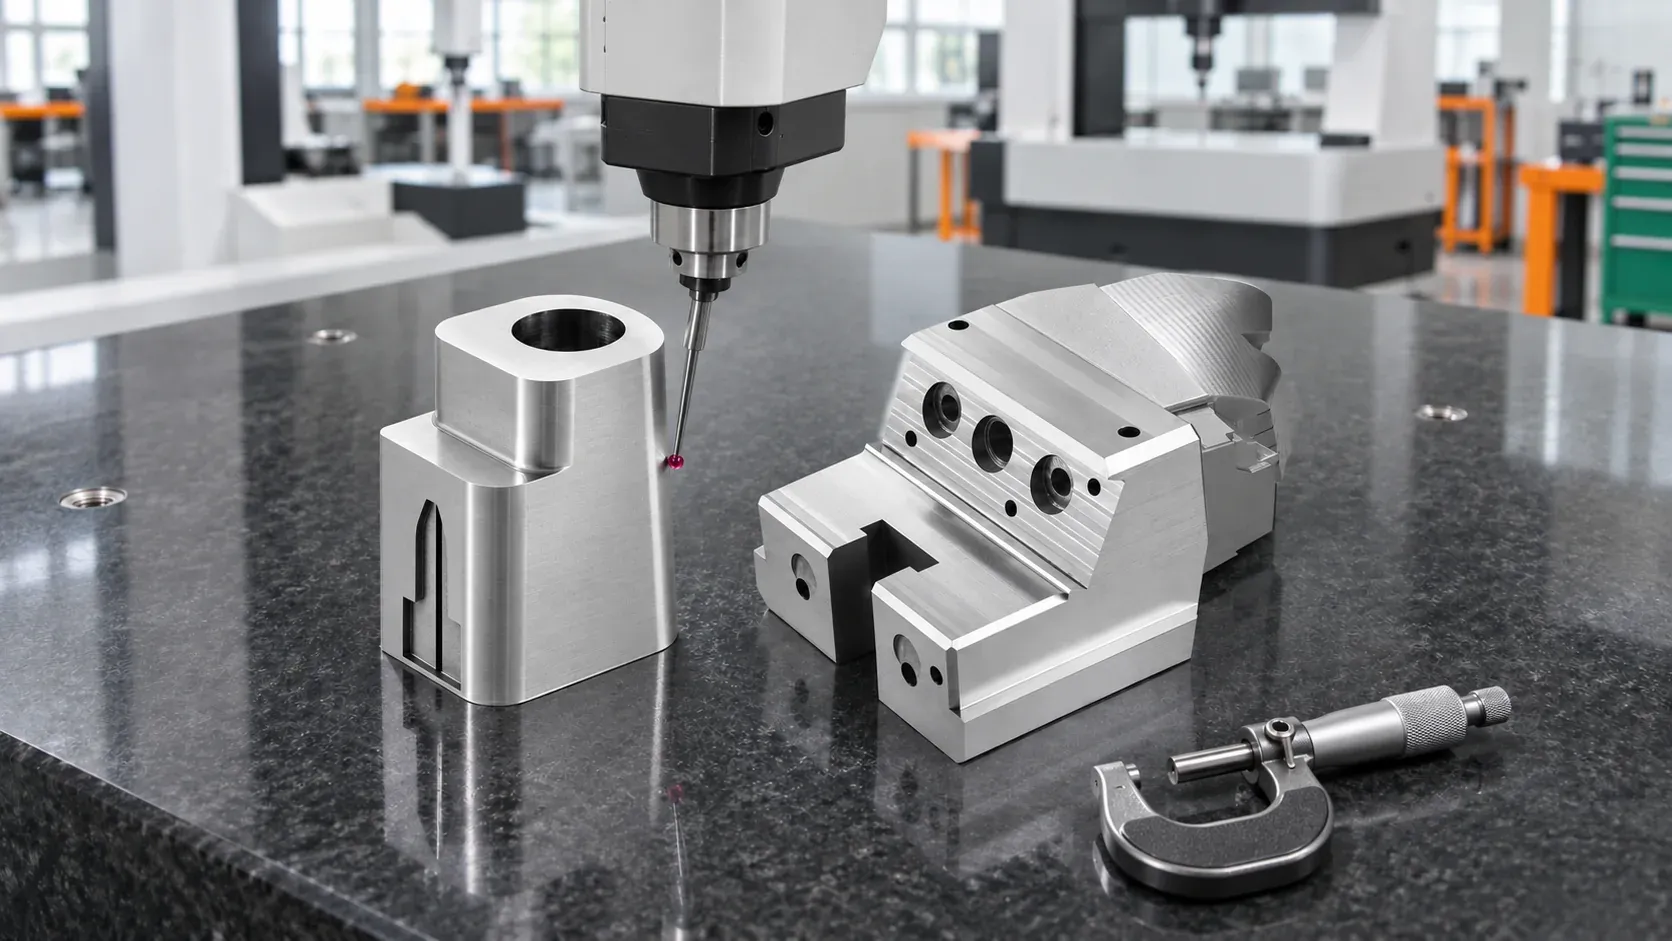
Les blocs de poussée directe et noyaux coulissants usinés par Taizhou Migaomi Moulding Co., Ltd atteignent une précision de ±0,02 mm dans le périmètre confirmé pour chaque pièce. Les conditions dépendent des données, du matériau, de la géométrie et des critères de réception. Cet article détaille le…
Taizhou Migaomi Moulding Co., Ltd usine des pièces non standard pour les moulistes en injection et les sociétés de négoce. Les blocs de poussée directe et les noyaux coulissants atteignent une précision de ±0,02 mm sur les pièces finies, dans le périmètre confirmé pour chacune. Chaque pièce doit être évaluée en fonction des données d'usinage, du matériau, de la géométrie et des conditions de réception avant de valider les cotes critiques et leurs tolérances.
Pour les acheteurs et les interlocuteurs techniques, il reste à déterminer : quelles cotes du plan sont soumises à cette tolérance, à partir de quelle référence elles sont mesurées, et dans quel état d'usinage la réception est effectuée. Ces éléments, transmis avec les données de la pièce, permettent d'intégrer l'exigence de précision dans la commande.
À quel périmètre s'applique la précision des blocs de poussée directe et des noyaux coulissants ?
Taizhou Migaomi Moulding Co., Ltd confirme un gabarit d'usinage de 200 mm × 200 mm × 200 mm (longueur × largeur × hauteur) pour les blocs de poussée directe, avec une précision de ±0,02 mm sur pièce finie. Une revue reste nécessaire en fonction du matériau, de la géométrie, des données et des conditions de commande.
Le gabarit confirmé pour les noyaux coulissants est identique : 200 mm × 200 mm × 200 mm, précision de ±0,02 mm sur pièce finie. L'acceptation d'une commande suppose également une revue des données, de la géométrie, du matériau et du niveau de complexité.
Lors de la vérification, il est recommandé d'indiquer simultanément les dimensions hors tout de la pièce, le matériau et les zones à contrôler. Les dimensions hors tout servent à évaluer la compatibilité avec le gabarit d'usinage ; les cotes critiques et leurs tolérances définissent l'objet de la réception. Ces informations doivent figurer dans un même document de référence.
Comment confirmer les cotes critiques et les données d'usinage ?
La discussion sur la précision peut partir des zones d'accouplement. Il est recommandé d'identifier clairement chaque cote critique, sa référence et sa tolérance, et de joindre les données d'accouplement correspondantes. Si une zone présente une exigence particulière de forme ou de position, elle doit être explicitement mentionnée et soumise à l'évaluation technique, plutôt que de se limiter à une mention du type « précision conforme aux exigences » dans les échanges.
Lorsque les données 2D, 3D ou les versions de plan ne concordent pas, Taizhou Migaomi Moulding Co., Ltd confirme d'abord avec le client la base d'usinage applicable à la commande en cours. Les manquements évidents sont vérifiés en priorité ; si les cotes critiques n'ont pas encore été validées, l'usinage est suspendu.
Lors de la transmission des documents, il est utile de regrouper la version du fichier d'usinage, le relevé des cotes critiques et les enregistrements de confirmation. Pour les sociétés de négoce qui font l'interface entre donneur d'ordre et sous-traitant, il est particulièrement important de préciser qui valide les données et quelle version fait foi après modification, afin d'éviter que l'usineur et le contrôleur ne se réfèrent à des bases différentes.
Comment s'articulent usinage interne et opérations sous-traitées ?
Taizhou Migaomi Moulding Co., Ltd dispose en interne de centres CNC 3 axes, 4 axes et 5 axes, d'électroérosion par enfonçage, de découpage par fil et de fraisage-rectification. Les opérations sur graphite, le perçage profond et le traitement thermique sont sous-traités.
Le traitement thermique des noyaux coulissants, le choix du matériau et la dureté cible sont déterminés par les exigences de chaque commande. L'ordre des opérations est défini en fonction du matériau, de la géométrie et des exigences d'usinage.
Pour les noyaux coulissants soumis à traitement thermique, il est recommandé de préciser dès la revue : le matériau, la dureté cible, les cotes réceptionnées après traitement thermique et les opérations de finition restant à réaliser. En cas de sous-traitance, il convient également de définir comment les données d'usinage et les exigences de réception sont transmises entre les opérations successives, afin que chaque intervenant travaille sur la même base.
Comment contrôler la précision des pièces finies et quels enregistrements fournir ?
Taizhou Migaomi Moulding Co., Ltd formalise les exigences de réception du client dans un document interne de référence, utilisé pour la formation, et vérifie les résultats d'usinage par rapport aux caractéristiques désignées et aux cotes critiques.
Un rapport qualité est fourni et archivé sur demande. En l'absence de demande de rapport, les pièces sont expédiées après contrôle interne par échantillonnage. Le contrôle pièce par pièce sur machine à mesurer tridimensionnelle (MMT), le contrôle à 100 % et les rapports dans un format spécifique doivent faire l'objet d'une confirmation séparée dans la commande.
Si l'acheteur souhaite vérifier individuellement certaines cotes d'accouplement, il est recommandé de lister avant usinage : les cotes sous contrôle, l'exigence d'échantillonnage ou de contrôle à 100 %, la méthode de mesure et les rubriques du rapport. Les cotes à consigner dans le rapport doivent correspondre aux annotations du plan, afin de faciliter la vérification point par point à la réception.
Comment procéder en cas d'écart entre les mesures des deux parties ?
Lorsque les résultats de mesure diffèrent entre les deux parties, Taizhou Migaomi Moulding Co., Ltd commence par vérifier la version du plan, les cotes sous contrôle, les références, la méthode et les conditions de mesure, puis croise les données des deux côtés. Si nécessaire, les documents de suivi des opérations, les parcours d'outil et les enregistrements de contrôle sont réexaminés.
En cas de contestation dimensionnelle, il est recommandé de fournir simultanément le plan correspondant, la position de mesure, la référence utilisée et les enregistrements de contrôle. La revue commence par l'alignement sur l'objet et les conditions de mesure, puis examine les opérations concernées et identifie les zones nécessitant un ajustement ou une nouvelle mesure.
Pour les moulistes en injection et les sociétés de négoce disposant déjà de données d'usinage complètes et ayant besoin de blocs de poussée directe ou de noyaux coulissants, Taizhou Migaomi Moulding Co., Ltd peut procéder à une revue des exigences d'usinage et de réception pièce par pièce. Avant de confirmer une commande, il est utile de clarifier point par point les questions suivantes :
- Quelles cotes sont réceptionnées à ±0,02 mm et quelles exigences s'appliquent aux autres zones ?
- Quelle version de données et quelles références sont utilisées pour l'usinage et le contrôle ?
- En cas de traitement thermique, dans quel état d'usinage les cotes critiques sont-elles réceptionnées, et comment s'effectue la transmission entre usinage interne et sous-traitance ?
- Quels postes nécessitent un contrôle à 100 % ou une mesure MMT, et quelles informations le rapport doit-il consigner ?


