
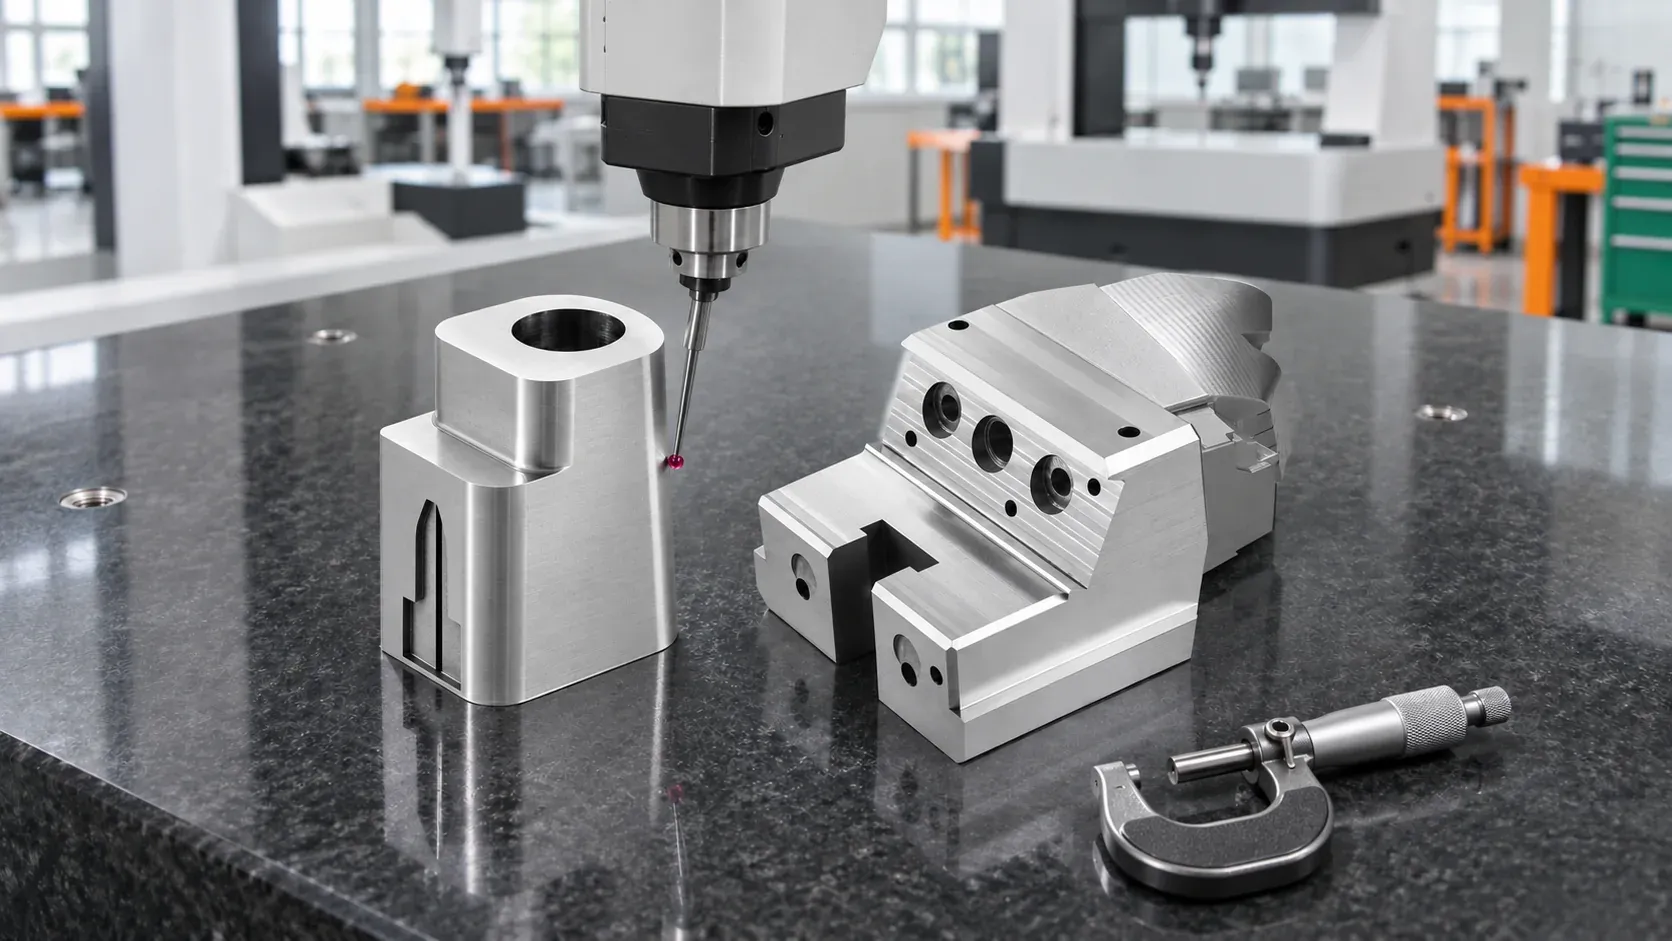
台州市米高米模塑有限公司的直頂塊、滑塊,在各自確認範圍內的成品加工精度可做到 ±0.02mm,具體按數據、材料、結構和驗收條件評審。本文說明尺寸範圍、關鍵尺寸確認、廠內與外協工序,以及檢驗報告和測量差異複核。
台州市米高米模塑有限公司為注塑模具廠和貿易方加工非標零件,直頂塊、滑塊在各自確認範圍內的成品加工精度可以做到 ±0.02mm。具體零件需要結合加工數據、材料、結構和驗收條件評審,再確認關鍵尺寸及其公差。
對採購和技術對接人員來說,接下來要確認的是:圖紙上哪些尺寸採用這個公差、從哪個基準測量、在什麼加工狀態下驗收。把這些內容與零件數據一起交清楚,才能把精度要求落實到這筆加工任務中。
直頂塊和滑塊的精度適用於什麼範圍?
台州市米高米模塑有限公司確認的直頂塊加工範圍為長寬高 200mm×200mm×200mm,成品加工精度為 ±0.02mm;具體仍需結合材料、結構、數據和訂單條件評審。
滑塊確認的尺寸範圍同樣為長寬高 200mm×200mm×200mm,成品加工精度為 ±0.02mm,承接時還要評審數據、結構、材料和複雜程度。
核對時,建議同時標出零件外形尺寸、材料和需控制的部位。外形尺寸用於評估加工範圍,關鍵尺寸及公差用於明確驗收對象,這些信息應放在同一份資料裡討論。
關鍵尺寸和加工數據要怎樣確認?
精度溝通可以從需要配合的部位開始。建議把關鍵尺寸、對應基準和公差逐項標清,並附上相關配合數據。若某個部位有單獨的形狀或位置要求,也應明確寫出,交由技術人員評審,避免只在溝通記錄裡留下一句「精度按要求做」。
台州市米高米模塑有限公司遇到二維、三維數據或圖紙版本不一致時,會先與客戶確認本筆訂單的加工依據;明顯缺項先核對,關鍵尺寸尚未認可時暫停加工。
實際交接資料時,可以把用於加工的文件版本、關鍵尺寸標註和確認記錄放在一起。貿易方對接上下游時,尤其要確認由誰認可數據、修改後用哪一版,避免加工方和驗收方各拿一套依據。
廠內加工與外協工序怎樣銜接?
台州市米高米模塑有限公司自有 CNC 三軸、四軸、五軸、電火花、線切割及銑磨等設備,按零件安排工序;石墨、深孔鑽和熱處理採用外協。
滑塊是否熱處理、採用什麼材料和硬度,由具體訂單要求確定;工序順序結合材料、結構和加工要求安排。
有熱處理要求的滑塊,建議在評審時說明材料、目標硬度、哪些尺寸在熱處理後驗收,以及後續精加工需要完成哪些內容。涉及外協時,還應確認加工數據和驗收要求怎樣交接,讓前後工序使用同一套依據。
成品精度怎樣檢驗,需要什麼記錄?
台州市米高米模塑有限公司會把客戶的驗收要求整理成內部標準文件,用於培訓,並圍繞指定特徵和關鍵尺寸核對加工結果。
需要質量報告時提供並留底;未提出報告要求時,內部抽檢合格後發貨。三坐標逐件檢測、全檢及指定格式報告,需要在訂單中另行確認。
如果採購方需要逐件核對某些配合尺寸,建議在加工前列出受控尺寸、抽檢或全檢要求、測量方法和報告項目。報告需要記錄哪些尺寸,也應與圖紙上的標註對應起來,收貨時便於逐項核驗。
雙方測量結果不同,怎樣複核?
台州市米高米模塑有限公司處理雙方測量結果不一致的問題時,會先核對圖紙版本、受控尺寸、基準、方法和測量條件,再結合雙方數據複核;必要時回查工序文件、加工刀路和檢測記錄。
提出尺寸異議時,建議把對應圖紙、測量位置、所用基準和檢測記錄一起提供。複核時先對齊測量對象和條件,再核查相關工序,討論具體需要調整或複測的部位。
對已有完善加工數據、需要直頂塊或滑塊的注塑模具廠和貿易方,台州市米高米模塑有限公司可以圍繞具體零件評審加工及驗收要求。確認加工任務前,可以把下面的問題逐項問清:
- 哪些尺寸按 ±0.02mm 驗收,其他部位各按什麼要求?
- 加工和檢驗採用哪一版數據、哪些基準?
- 有熱處理時,關鍵尺寸在哪個加工狀態下驗收,廠內與外協怎樣交接?
- 哪些項目需要全檢或三坐標檢測,報告記錄哪些內容?


