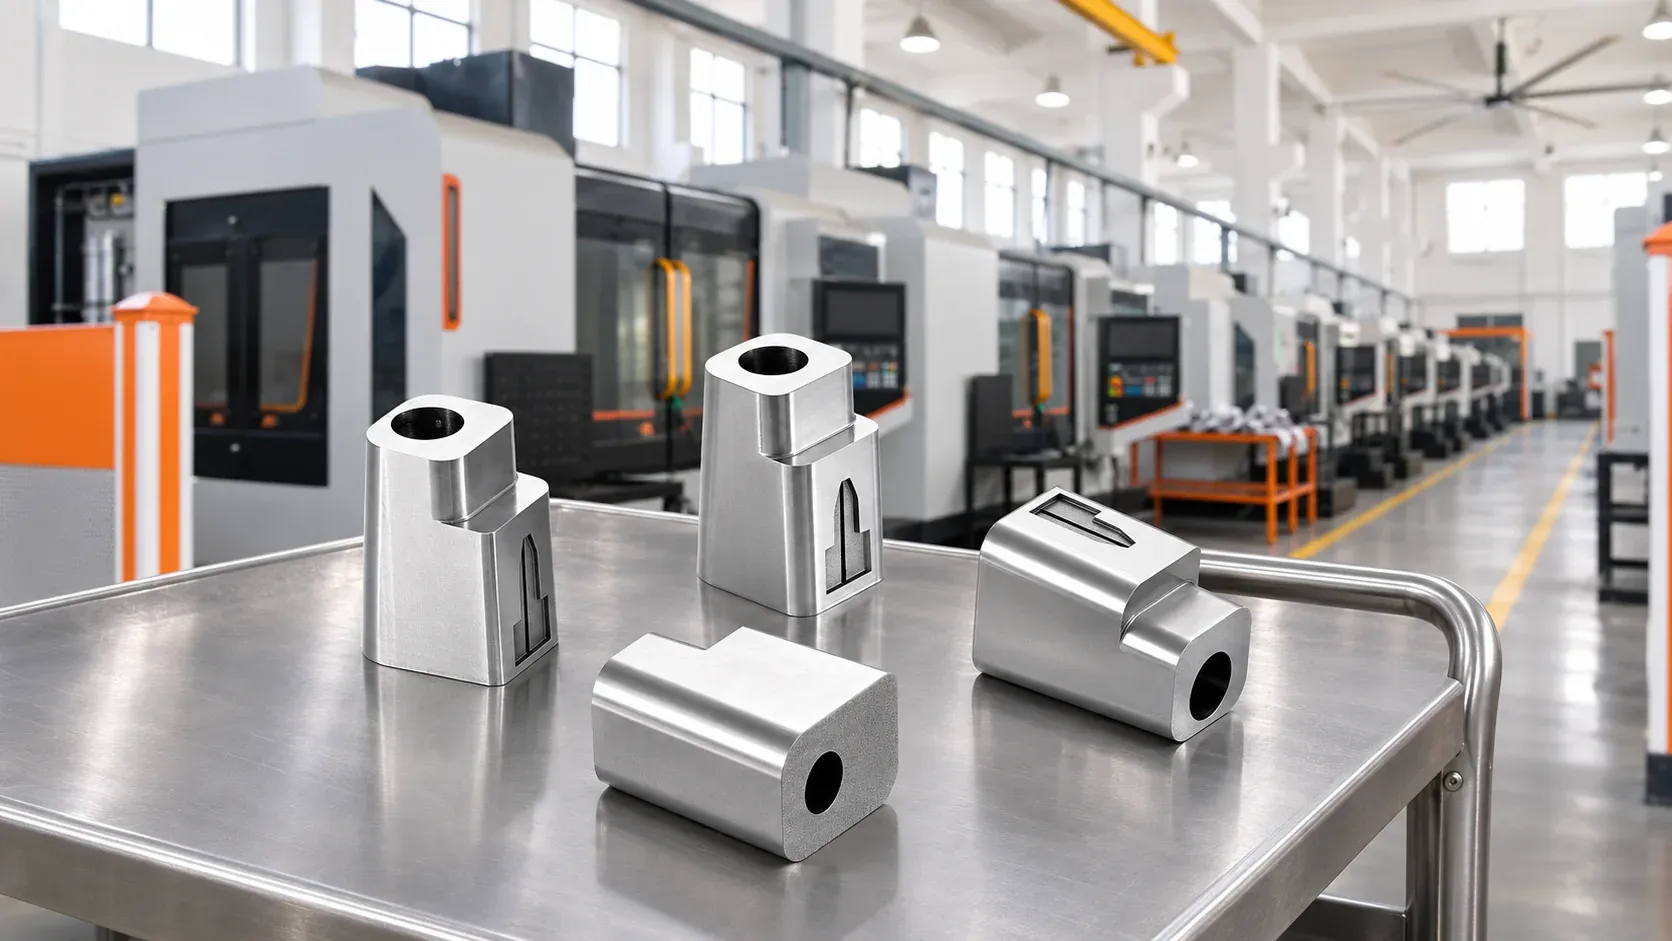
Lorsque le planning de production d'un atelier de moules est saturé, les pièces non standard telles que les éjecteurs droits, les éjecteurs inclinés, les coulisseaux et les inserts peuvent être sous-traitées à Taizhou Migaomi Moulding Co., Ltd. Cet article précise quelles pièces se prêtent à la sou…
Lorsque le planning de production est saturé et que les machines CNC et d'électroérosion à fil sont toutes occupées, les pièces non standard telles que les éjecteurs droits, les éjecteurs inclinés, les coulisseaux et les inserts peuvent être sous-traitées à MGM. Taizhou Migaomi Moulding Co., Ltd est un atelier basé à Taizhou qui usine des pièces non standard pour les fabricants de moules d'injection et les sociétés de négoce. Le fabricant de moules transmet les données d'usinage, MGM réalise la fabrication et le contrôle conformément aux spécifications convenues, puis restitue les pièces finies.
Quelles pièces sous-traiter et lesquelles garder en interne ? MGM ne part pas du principe qu'une sous-traitance complète est forcément plus économique. L'entreprise examine chaque commande en détail avec le fabricant de moules, puis répartit les tâches selon les pièces et les opérations. Son atelier de production se trouve à Linhai, Taizhou.
Quelles pièces peuvent être sous-traitées ?
Il s'agit principalement de quatre types de pièces non standard utilisées dans les moules d'injection : éjecteurs droits, éjecteurs inclinés, coulisseaux et inserts. Les pièces destinées à un moule neuf peuvent être confiées, tout comme les pièces de remplacement ou de réparation pour lesquelles on dispose déjà des données d'usinage.
Pour les éjecteurs droits, les coulisseaux et les inserts, les dimensions maximales confirmées sont de 200 mm × 200 mm × 200 mm, avec une précision d'usinage de ± 0,02 mm. Pour chaque plan en particulier, il faut également tenir compte du matériau, de la géométrie et des données. Les éjecteurs inclinés sont évalués en fonction du corps et des données d'ajustement ; le recours à l'usinage 5 axes est déterminé lors de cette évaluation.
Certaines pièces standard nécessaires à l'ensemble peuvent être incluses dans la même commande pour que MGM en coordonne l'approvisionnement.
Planning saturé : quelles pièces sous-traiter, lesquelles garder ?
Avant toute sous-traitance, MGM fait le point avec le fabricant de moules sur quatre aspects : la capacité restante du planning, la disponibilité du personnel, les pièces qui doivent rester en interne pour l'ajustage du moule, et les échéances de livraison externes. Ce n'est qu'après cette analyse que les pièces et les opérations à sous-traiter sont déterminées.
Un critère pratique : les pièces dont les données sont complètes, la géométrie claire et les quantités importantes se prêtent bien à une sous-traitance complète. Les pièces qui nécessitent un ajustage progressif lors du montage peuvent n'être sous-traitées que pour l'usinage du corps, l'ajustage restant en interne.
Lorsqu'un moule neuf doit respecter une échéance serrée, l'avancement global du moule se poursuit normalement tandis que les pièces non standard convenues sont usinées en parallèle à l'extérieur. Lors de la commande, les dates d'intégration de chaque type de pièce dans l'assemblage sont alignées, avec des livraisons échelonnées si nécessaire.
Comment les délais sont-ils établis ?
Pour la planification des délais, le service commercial demande d'abord au fabricant de moules la date de réception souhaitée. Le service méthodes et la production vérifient ensuite en fonction de la géométrie des pièces, de leur complexité, des quantités et des tâches déjà en cours. Les échéances retenues sont inscrites dans la commande.
Pour les commandes urgentes, on examine d'abord la marge restante dans le planning initial, puis on envisage un découpage des tâches, un réaménagement des machines ou la mobilisation de ressources externes. Si les quantités sont trop importantes ou la géométrie trop complexe pour les capacités disponibles, la commande peut ne pas être acceptée même avec une majoration de prix. Il est donc préférable d'envoyer les plans le plus tôt possible pour évaluation.
En cas de modification de plan ou d'ajout de quantité après passation de la commande, le délai est réévalué en tenant compte de l'avancement de l'usinage. Si un retard est prévisible, les raisons et le temps supplémentaire nécessaire sont communiqués, puis une nouvelle échéance de livraison est fixée.
Quelles opérations sont réalisées en interne, lesquelles en sous-traitance ?
L'atelier dispose de centres CNC 3 axes, 4 axes et 5 axes, ainsi que de machines d'électroérosion, de découpage par électroérosion à fil, de perceuses et de machines à mesurer tridimensionnelles, en plus de fraiseuses, rectifieuses et scies. Selon le registre des équipements de 2026, l'atelier compte 5 centres d'usinage à grande vitesse 3 axes, 8 centres à grande vitesse 4 axes, 5 centres à grande vitesse 5 axes, et 2 fraiseuses verticales à grande vitesse.
Une fois la commande confirmée, le service méthodes prépare la matière et effectue le débit, puis planifie les opérations d'ébauche, de finition, d'électroérosion, de découpage par fil et de contrôle qualité en fonction de la géométrie des pièces. Lorsque les positions ne sont pas accessibles en 3 ou 4 axes, une solution en 5 axes est étudiée à partir des plans.
L'usinage du graphite, le perçage profond et le traitement thermique sont confiés à des sous-traitants. Avant le transfert, MGM communique clairement les exigences et les normes du client, transmet les données et les consignes au sous-traitant concerné. La confidentialité des documents est respectée de la même manière que pour le client.
Que vérifie-t-on en premier sur les plans transmis ?
Il est possible d'envoyer d'abord les plans existants et le cahier des charges pour que les techniciens évaluent la géométrie, le matériau, la complexité et les conditions d'usinage. Si des éléments manquants sont identifiés, MGM revient vers le fabricant de moules pour vérification et peut aider à compléter les informations une fois les lacunes confirmées.
Lorsque les données 2D et 3D ne correspondent pas, ou qu'un même plan existe en plusieurs versions, on détermine d'abord quelle version servira de référence pour la commande, puis on planifie les opérations. Si une anomalie est détectée en cours d'usinage, on s'arrête et on demande confirmation. Si une cote critique n'a pas encore été validée par le fabricant de moules, la production est suspendue en attente de validation. La pièce livrée correspond toujours à la version approuvée par les deux parties.
Comment encadrer le montage des inserts lors de la sous-traitance ?
Lorsque l'insert doit s'ajuster avec d'autres pièces, une vérification de l'ajustement est nécessaire après l'usinage du corps. En cas de problème d'ajustement, MGM peut coordonner un ajustage par ajustage manuel conformément aux modalités convenues, en recourant à l'électroérosion si nécessaire.
L'ajustage augmente la charge de travail. Il convient de préciser dès la commande si seule la fabrication du corps est sous-traitée, ou si l'ajustage, le montage et la réception sont également inclus, afin que les délais et les critères de réception soient cohérents.
Comment la réception et l'identification des pièces sont-elles organisées au retour ?
Les exigences de réception formulées par le fabricant de moules sont formalisées par MGM dans un document interne de référence, utilisé pour former les opérateurs et les contrôleurs. Les caractéristiques spécifiées et les cotes critiques font l'objet d'une attention particulière, et la conformité aux tolérances convenues est vérifiée.
Si un rapport qualité est demandé, il est fourni et archivé. En l'absence de demande de rapport, un contrôle par échantillonnage interne est réalisé avant expédition. Le type de contrôle (complet ou par échantillonnage) et les éléments à inclure dans le rapport sont définis au moment de la commande.
En cas de livraisons échelonnées, le bon de livraison détaille le contenu de chaque lot. Les pièces similaires sont distinguées par leur numéro et leur marquage. À la réception, on vérifie d'abord les numéros, les quantités et les lots, puis l'aspect extérieur, ce qui réduit les risques d'erreur lors du montage.
Dans quelles situations cette sous-traitance est-elle adaptée ?
- Fabricants de moules d'injection qui doivent intégrer plusieurs types de pièces non standard à un moule neuf, dont les délais suivent ceux du moule complet et pour qui l'ajustement est un enjeu majeur ;
- Fabricants de moules ayant besoin de pièces de remplacement ou de réparation en urgence, disposant des anciens plans et pouvant décrire l'état actuel des pièces : on vérifie d'abord les écarts entre les anciens plans et les pièces existantes, puis on évalue la possibilité d'un traitement accéléré ;
- Sociétés de négoce assurant l'interface entre les différents intervenants pour les documents, les prix et la réception : il convient de préciser dès le départ qui signe le contrat et qui valide les documents.
MGM assure l'usinage et la livraison de pièces non standard. La conception, l'assemblage général et la mise au point du moule complet restent entre les mains du fabricant de moules. Cette solution convient particulièrement aux fabricants de moules qui disposent déjà de données d'usinage complètes et souhaitent confier ces pièces non standard en lots.
Avant une première sous-traitance, voici les points à clarifier
- Quelle version des données servira de référence pour l'usinage, et qui complète les éléments manquants ?
- Quelles opérations sont réalisées en interne, lesquelles sont sous-traitées ?
- Quel est le délai pour chaque type de pièce, à partir de quelle date court-il, et le transport est-il inclus ?
- Que comprend le devis, et comment sont facturés l'emballage et le transport ?
- L'ajustage et le montage sont-ils inclus ? Un rapport de réception est-il requis, et quels éléments doit-il couvrir ?