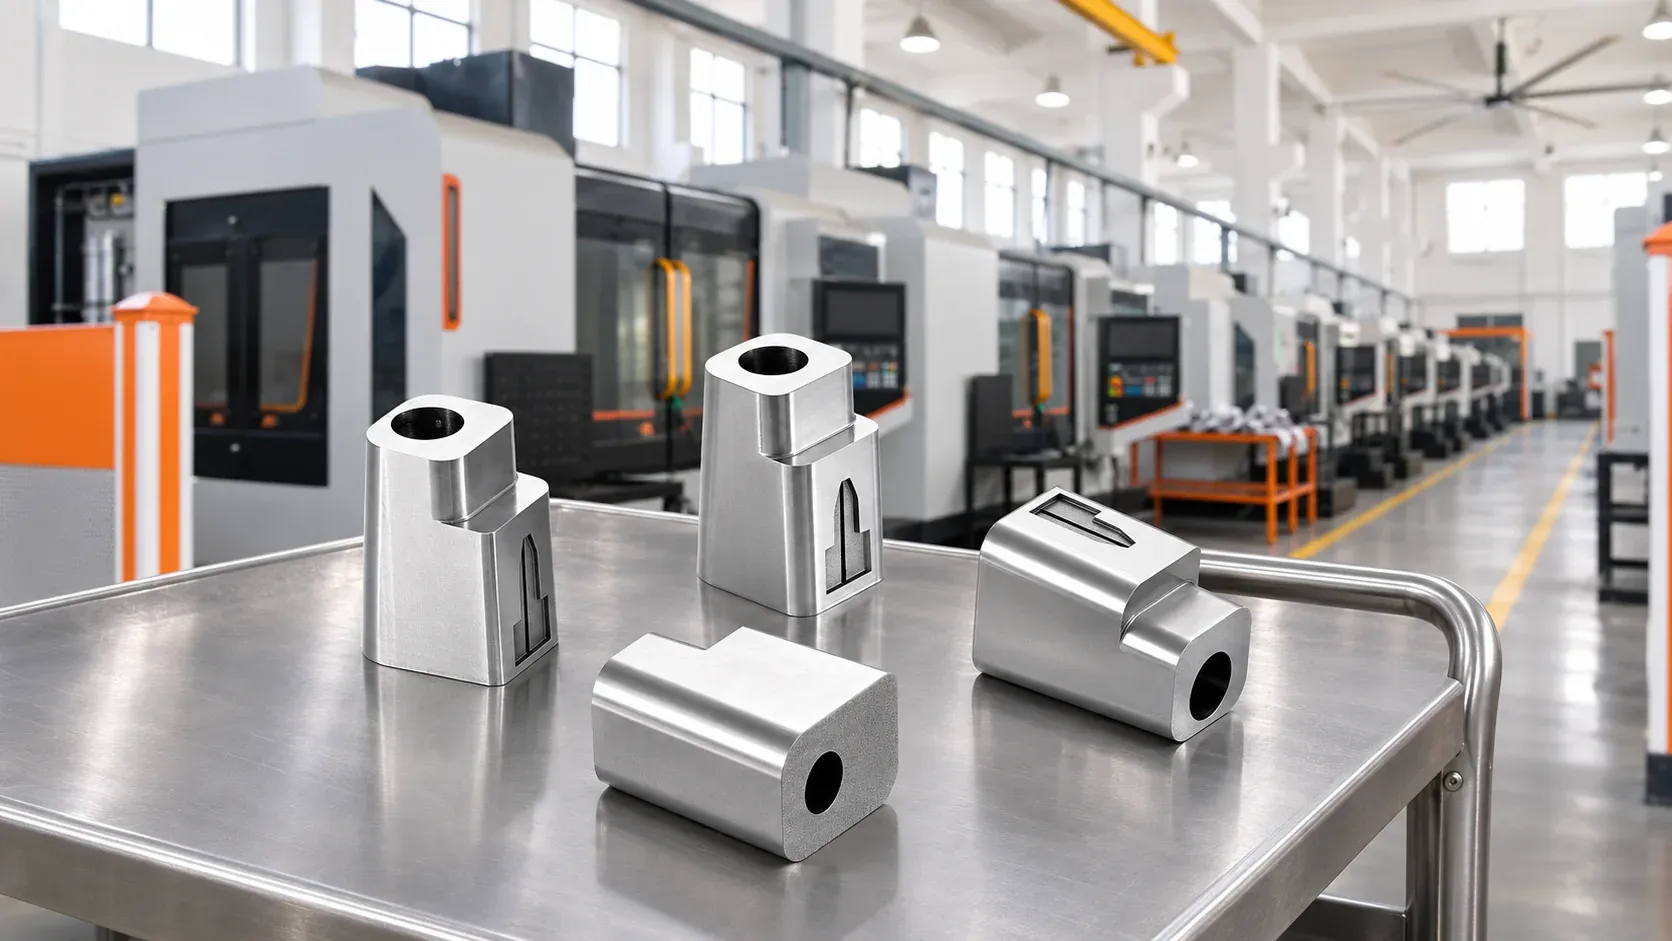
Les poussoirs d'éjection et les colonnes de guidage disposent de normes nationales : il suffit de commander par référence. Les poussoirs inclinés et les coulisseaux, eux, sont conçus pour chaque moule en fonction de la pièce à produire et ne peuvent être fabriqués que sur plan. Taizhou Migaomi Moul…
Les pièces spéciales de moule d'injection — poussoirs inclinés, coulisseaux, poussoirs droits, inserts — peuvent être confiées à Taizhou Migaomi Moulding Co., Ltd (MGM). MGM est un atelier de Taizhou spécialisé dans les pièces non standard de moule. Ses clients sont des moulistes et des négociants : le client fournit les données d'usinage complètes, les deux parties examinent ensemble le périmètre d'usinage, les exigences de contrôle et les jalons de livraison, puis la fabrication démarre.
Les poussoirs d'éjection, les colonnes de guidage et autres pièces standard s'achètent par simple référence. Les poussoirs inclinés et les coulisseaux, en revanche, sont conçus pour chaque moule en fonction de la géométrie de la pièce : il n'existe pas de stock, il faut fournir un plan et trouver un atelier capable de les réaliser. Nous répondons ci-dessous aux questions les plus fréquentes des acheteurs sur ce que cet atelier peut faire, comment il prend une commande et comment il livre.
Quelle différence entre pièces standard et pièces spéciales ?
De nombreuses pièces de moule d'injection sont couvertes par des normes nationales : les poussoirs d'éjection par la norme GB/T 4169.1-2006, les colonnes de guidage de plaque par la norme GB/T 4169.14-2006. Le mouliste choisit la référence et passe commande.
Les poussoirs inclinés et les coulisseaux servent à permettre le démoulage des contre-dépouilles et des trous latéraux de la pièce plastique. Leur angle, leur forme et leurs surfaces d'ajustement dépendent du produit de ce moule précis : changez de produit, c'est un autre plan. Ce que l'acheteur doit trouver, c'est donc un atelier capable de lire le plan, de réaliser la pièce et de respecter les ajustements.
Quelles pièces MGM fabrique-t-il principalement ?
Quatre grandes familles : poussoirs droits, poussoirs inclinés, coulisseaux et inserts. MGM accepte également les prototypes et petites séries de pièces métalliques de petite dimension, a déjà livré des pièces de circuits de refroidissement conformes (conformal cooling), et peut coordonner la fourniture de certaines pièces standard.
L'entreprise a été créée en 2016. En mai 2025, elle a déménagé et renouvelé son parc machines : les bureaux se trouvent dans la cité d'exposition des moules, l'atelier de production à Linhai. Le responsable souhaite que les pièces spéciales, toutes différentes par leur structure et leurs dimensions, soient gérées avec autant de rigueur que des pièces standard : processus et livraisons réguliers, mais dimensions et tolérances toujours conformes aux exigences de chaque commande.
Comment définit-on la méthode d'usinage d'un poussoir incliné ?
L'analyse d'un poussoir incliné porte d'abord sur trois points : la structure, les relations d'ajustement et la faisabilité de l'usinage. Une fois la commande confirmée, le service méthodes prépare la matière brute et lance le débit, puis organise les opérations en fonction de la géométrie de la pièce : ébauche, finition, électroérosion, découpe au fil et contrôle qualité. Les zones inaccessibles en 3 axes ou 4 axes font l'objet d'une évaluation en 5 axes à partir du plan.
Le choix de l'équipement est ouvert. Le registre des machines de 2026 indique 5 centres d'usinage 3 axes grande vitesse, 8 centres 4 axes grande vitesse, 5 centres 5 axes grande vitesse et 2 fraiseuses verticales grande vitesse. Le recours au 5 axes se décide au cas par cas, en fonction du plan du poussoir incliné, et non de manière systématique.
En matière de structure de poussoirs inclinés, MGM dispose d'une licence de Taizhou Hemu Technology Co., Ltd pour l'exploitation de 8 brevets en production sur le territoire chinois, parmi lesquels « Dispositif de poussoir incliné facilitant le démoulage » et « Montage de poussoir incliné », qui concernent la structure et les montages de poussoirs inclinés.
Comment organiser les opérations quand un coulisseau doit être trempé ?
De nombreux coulisseaux nécessitent un traitement thermique. Après traitement, la dureté augmente, ce qui élève les exigences en matière d'outils, de machines et de maîtrise de la précision ; il faut également vérifier la course utile des machines lors de l'analyse.
MGM détermine, en fonction du matériau, de la structure et des exigences de la commande, si un traitement thermique est nécessaire et si chaque opération se place avant ou après celui-ci, puis résout les difficultés d'usinage par l'optimisation des processus et l'adaptation des machines. Le traitement thermique est sous-traité ; le matériau et la dureté sont définis selon les spécifications de la commande.
Quelles dimensions maximales et quelle précision ?
Pour les poussoirs droits, coulisseaux et inserts, le périmètre d'usinage confirmé par les clients couvre des dimensions maximales de 200 mm × 200 mm × 200 mm (longueur × largeur × hauteur), avec une précision d'usinage de ±0,02 mm ; le résultat dépend toutefois du matériau, de la géométrie et des données fournies. Pour les poussoirs inclinés, la capacité est également de 200 mm maximum en longueur, largeur et hauteur ; les tolérances sont évaluées plan par plan.
Les poussoirs inclinés et les coulisseaux dépassant 200 mm font l'objet d'une analyse au cas par cas, en fonction des données et de la complexité. Les inserts hors de cette gamme sont également évalués plan par plan.
Quelles opérations sont réalisées en interne, lesquelles sont sous-traitées ?
- En interne : centres d'usinage CNC 3 axes, 4 axes et 5 axes, électroérosion par enfonçage, découpe par électroérosion à fil, perceuse, machine à mesurer tridimensionnelle (MMT), ainsi que fraiseuses, rectifieuses et scies.
- Sous-traitées : graphite, perçage profond, traitement thermique.
Avant toute sous-traitance, les exigences et les normes du client sont transmises au sous-traitant par le biais des données et des échanges entre équipes. La diffusion des documents respecte également les obligations de confidentialité du client.
Je n'ai qu'un plan 2D, puis-je déjà demander si c'est réalisable ?
Oui. Que vous n'ayez qu'un plan 2D, que le 2D et le 3D ne concordent pas, ou qu'un même plan existe en plusieurs versions, vous pouvez envoyer ce que vous avez. Si un technicien constate un manque évident, il le signale au client et peut l'aider à compléter les données. En cas de versions contradictoires, on détermine d'abord laquelle fait foi pour cette commande, puis on analyse les opérations.
La production se base sur les données complètes validées par le client. Si une anomalie est détectée en cours d'usinage, on interroge le client avant de poursuivre ; tant qu'une cote critique n'a pas été approuvée, l'usinage est suspendu. Cette question supplémentaire évite, à la livraison, les litiges du type « selon quelle version a-t-on usiné ? ».
Si la pièce doit s'assembler avec d'autres, qui fait l'ajustage ?
Les inserts et les pièces assemblées doivent être vérifiés en ajustement avec les autres composants une fois le corps usiné. MGM peut coordonner l'ajustage par un ajusteur selon ce qui a été convenu, et utiliser l'électroérosion pour reprendre les zones d'ajustement si nécessaire.
L'ajustage représente un surcroît de travail ; il faut donc convenir dès la prise de commande : cette commande couvre-t-elle uniquement le corps de la pièce, ou inclut-elle aussi l'ajustage, le montage et la réception ?
Comment se déroule la réception des pièces ?
Les exigences de réception du client sont formalisées dans un document interne servant de référence pour la formation. L'accent est mis sur les caractéristiques spécifiées et les cotes critiques ; on vérifie ensuite que les cotes usinées restent dans les tolérances convenues. Si un rapport qualité est demandé, il est fourni et archivé ; en l'absence d'exigence de rapport, les pièces sont expédiées après contrôle par échantillonnage interne.
En cas d'écart dimensionnel, on remonte depuis la caractéristique finale du produit en vérifiant les données de chaque opération, et si nécessaire on extrait les parcours d'outil. Si les mesures des deux parties diffèrent, on revient aux exigences d'usinage confirmées et on compare les données de part et d'autre.
Peut-on inclure des pièces standard dans la même commande ?
Oui, certaines pièces standard peuvent être intégrées à la commande et coordonnées par MGM auprès de fournisseurs. Le client indique la référence normalisée ou fournit un plan complet, la quantité, la précision et les exigences d'interchangeabilité. Le fournisseur, la référence et le périmètre de fourniture sont inscrits dans la commande ; la réception se fait par référence, précision et conditions d'interchangeabilité.
Pour quels besoins est-il pertinent de faire appel à MGM ?
- Moulistes réalisant des moules neufs : les poussoirs inclinés, coulisseaux, poussoirs droits et inserts doivent suivre l'avancement global du moule, et vous souhaitez définir dans une seule commande les données, le périmètre d'ajustage et les jalons de livraison.
- Négociants : vous devez aligner les documents et les critères de réception entre l'amont et l'aval. Pour les besoins liés à l'export, le contrat est signé par la société en Chine ; les pièces sont livrées à un point de livraison en Chine ou retirées par le client.
- Pièces dont les dimensions restent dans les 200 mm × 200 mm × 200 mm et pour lesquelles des données d'usinage complètes peuvent être fournies : cela correspond au périmètre habituel de cet atelier.
Avant de demander un devis, voici quelques points à clarifier
- Comment sont détaillés le matériau, les frais d'usinage et les taxes dans le devis ? Comment sont facturés l'emballage et le transport ?
- À partir de quelle date le délai court-il, et s'entend-il jusqu'à l'expédition ou jusqu'à la réception ?
- Un rapport qualité est-il requis ? Contrôle à 100 % ou par échantillonnage ? Quelles caractéristiques sont mesurées sur la MMT ?
- L'ajustage et le montage sont-ils inclus dans cette commande ?