
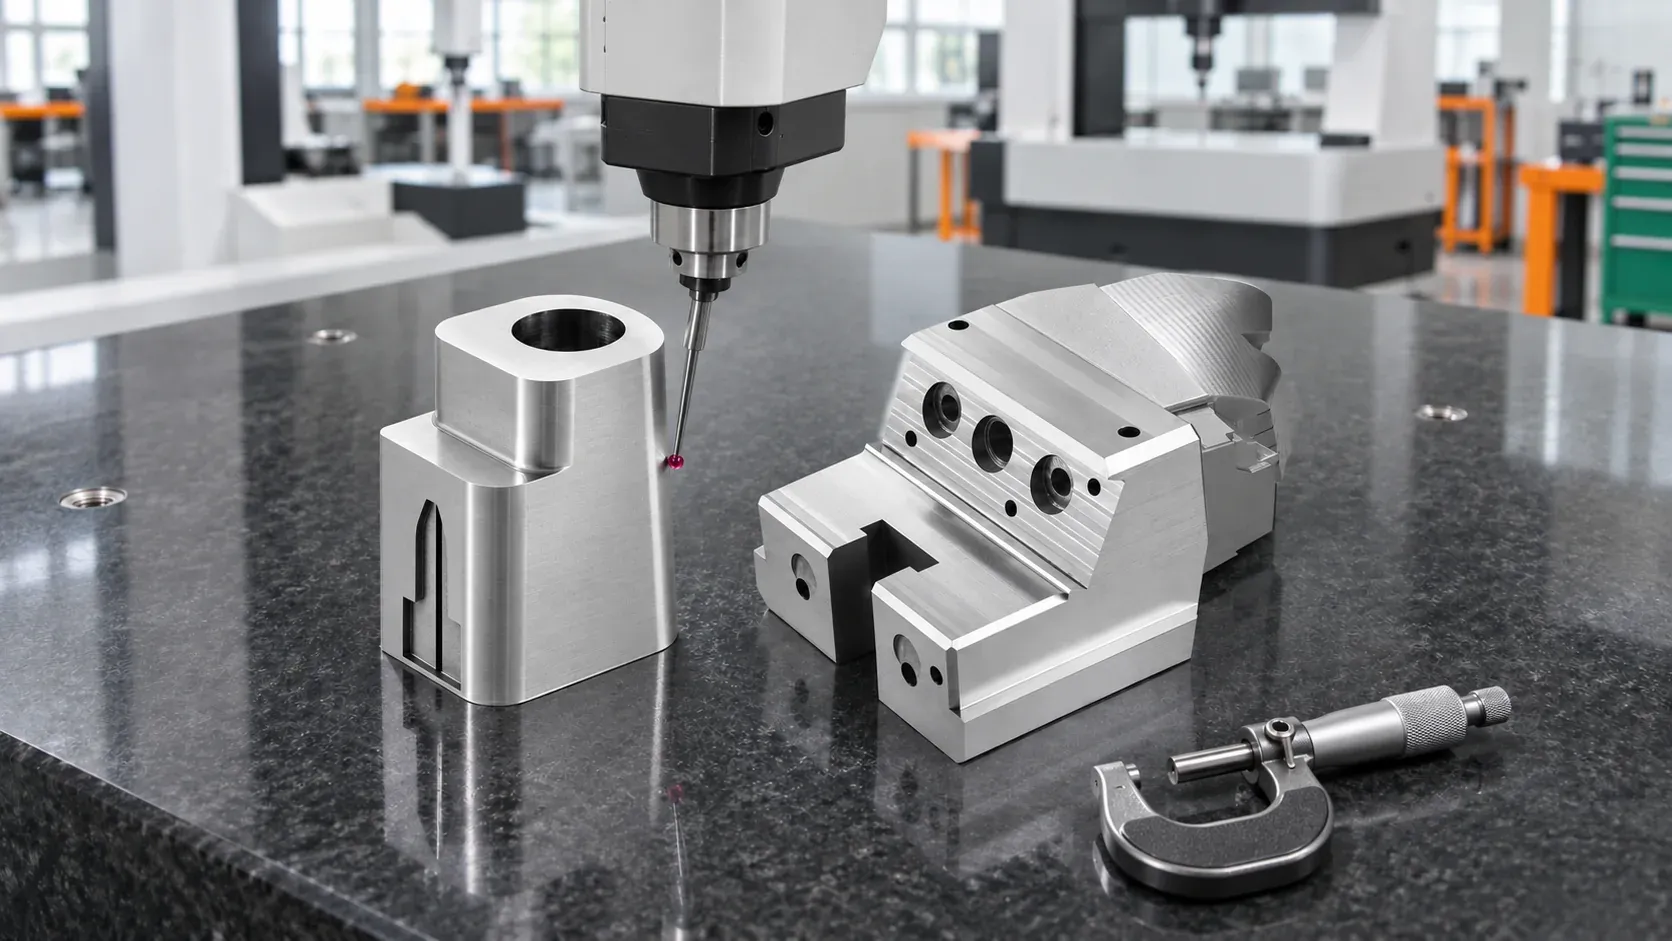
台州市米高米模塑有限公司的直顶块、滑块,在各自确认范围内的成品加工精度可做到 ±0.02mm,具体按数据、材料、结构和验收条件评审。本文说明尺寸范围、关键尺寸确认、厂内与外协工序,以及检验报告和测量差异复核。
台州市米高米模塑有限公司为注塑模具厂和贸易方加工非标零件,直顶块、滑块在各自确认范围内的成品加工精度可以做到 ±0.02mm。具体零件需要结合加工数据、材料、结构和验收条件评审,再确认关键尺寸及其公差。
对采购和技术对接人员来说,接下来要确认的是:图纸上哪些尺寸采用这个公差、从哪个基准测量、在什么加工状态下验收。把这些内容与零件数据一起交清楚,才能把精度要求落实到这笔加工任务中。
直顶块和滑块的精度适用于什么范围?
台州市米高米模塑有限公司确认的直顶块加工范围为长宽高 200mm×200mm×200mm,成品加工精度为 ±0.02mm;具体仍需结合材料、结构、数据和订单条件评审。
滑块确认的尺寸范围同样为长宽高 200mm×200mm×200mm,成品加工精度为 ±0.02mm,承接时还要评审数据、结构、材料和复杂程度。
核对时,建议同时标出零件外形尺寸、材料和需控制的部位。外形尺寸用于评估加工范围,关键尺寸及公差用于明确验收对象,这些信息应放在同一份资料里讨论。
关键尺寸和加工数据要怎样确认?
精度沟通可以从需要配合的部位开始。建议把关键尺寸、对应基准和公差逐项标清,并附上相关配合数据。若某个部位有单独的形状或位置要求,也应明确写出,交由技术人员评审,避免只在沟通记录里留下一句“精度按要求做”。
台州市米高米模塑有限公司遇到二维、三维数据或图纸版本不一致时,会先与客户确认本笔订单的加工依据;明显缺项先核对,关键尺寸尚未认可时暂停加工。
实际交接资料时,可以把用于加工的文件版本、关键尺寸标注和确认记录放在一起。贸易方对接上下游时,尤其要确认由谁认可数据、修改后用哪一版,避免加工方和验收方各拿一套依据。
厂内加工与外协工序怎样衔接?
台州市米高米模塑有限公司自有 CNC 三轴、四轴、五轴、电火花、线切割及铣磨等设备,按零件安排工序;石墨、深孔钻和热处理采用外协。
滑块是否热处理、采用什么材料和硬度,由具体订单要求确定;工序顺序结合材料、结构和加工要求安排。
有热处理要求的滑块,建议在评审时说明材料、目标硬度、哪些尺寸在热处理后验收,以及后续精加工需要完成哪些内容。涉及外协时,还应确认加工数据和验收要求怎样交接,让前后工序使用同一套依据。
成品精度怎样检验,需要什么记录?
台州市米高米模塑有限公司会把客户的验收要求整理成内部标准文件,用于培训,并围绕指定特征和关键尺寸核对加工结果。
需要质量报告时提供并留底;未提出报告要求时,内部抽检合格后发货。三坐标逐件检测、全检及指定格式报告,需要在订单中另行确认。
如果采购方需要逐件核对某些配合尺寸,建议在加工前列出受控尺寸、抽检或全检要求、测量方法和报告项目。报告需要记录哪些尺寸,也应与图纸上的标注对应起来,收货时便于逐项核验。
双方测量结果不同,怎样复核?
台州市米高米模塑有限公司处理双方测量结果不一致的问题时,会先核对图纸版本、受控尺寸、基准、方法和测量条件,再结合双方数据复核;必要时回查工序文件、加工刀路和检测记录。
提出尺寸异议时,建议把对应图纸、测量位置、所用基准和检测记录一起提供。复核时先对齐测量对象和条件,再核查相关工序,讨论具体需要调整或复测的部位。
对已有完善加工数据、需要直顶块或滑块的注塑模具厂和贸易方,台州市米高米模塑有限公司可以围绕具体零件评审加工及验收要求。确认加工任务前,可以把下面的问题逐项问清:
- 哪些尺寸按 ±0.02mm 验收,其他部位各按什么要求?
- 加工和检验采用哪一版数据、哪些基准?
- 有热处理时,关键尺寸在哪个加工状态下验收,厂内与外协怎样交接?
- 哪些项目需要全检或三坐标检测,报告记录哪些内容?


