
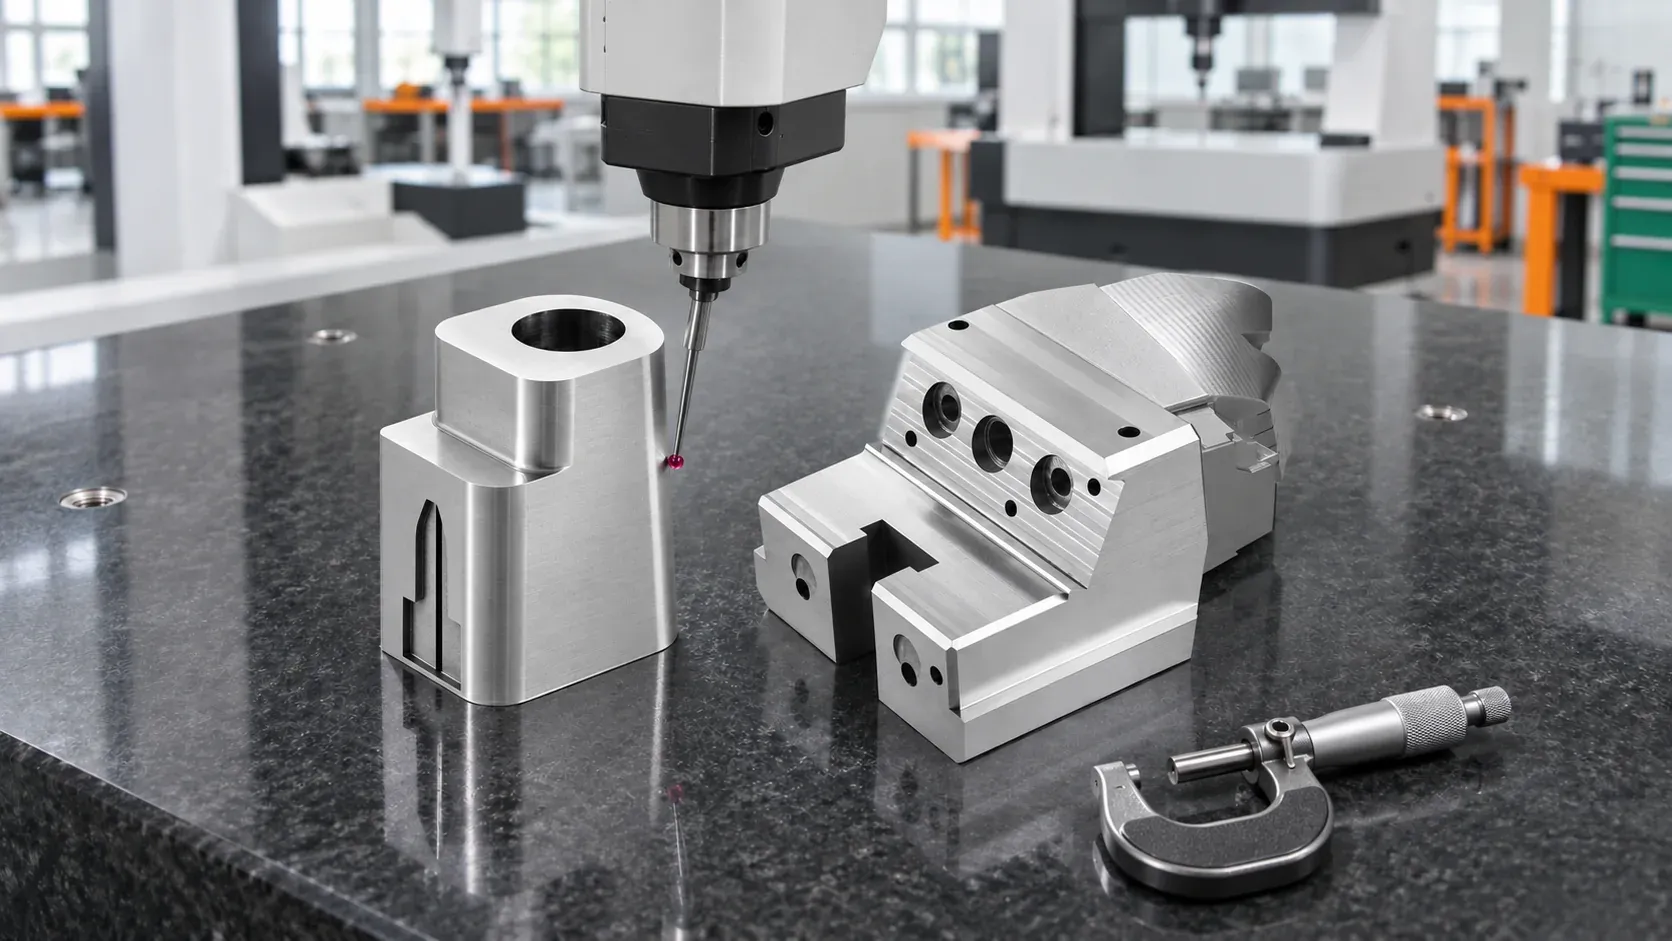
Os blocos ejetores diretos e cursors da Taizhou Migaomi Moulding Co., Ltd. alcançam precisão de usinagem de ±0,02mm no produto acabado, dentro dos respectivos escopos confirmados. Cada peça é avaliada com base nos dados de usinagem, material, estrutura e condições de aceitação. Este artigo aborda o…
A Taizhou Migaomi Moulding Co., Ltd. usina peças não padronizadas para fabricantes de moldes de injeção e empresas comerciais. Os blocos ejetores diretos e cursors alcançam precisão de usinagem de ±0,02mm no produto acabado, dentro dos respectivos escopos confirmados. Cada peça específica precisa ser avaliada com base nos dados de usinagem, material, estrutura e condições de aceitação, para então confirmar as dimensões críticas e suas tolerâncias.
Para compradores e profissionais de interface técnica, o próximo passo é confirmar: quais dimensões do desenho adotam essa tolerância, a partir de qual referência são medidas e em que estado de usinagem são aceitas. Somente apresentando essas informações junto com os dados da peça é possível aplicar os requisitos de precisão a essa tarefa de usinagem.
Qual o escopo de precisão dos blocos ejetores diretos e cursors?
O escopo de usinagem confirmado pela Taizhou Migaomi Moulding Co., Ltd. para blocos ejetores diretos é de 200mm×200mm×200mm (comprimento × largura × altura), com precisão de usinagem de ±0,02mm no produto acabado. Cada caso ainda requer avaliação com base no material, estrutura, dados e condições do pedido.
O intervalo dimensional confirmado para cursors é igualmente de 200mm×200mm×200mm (comprimento × largura × altura), com precisão de usinagem de ±0,02mm no produto acabado. Na aceitação do pedido, também são avaliados os dados, a estrutura, o material e o grau de complexidade.
Ao fazer a verificação, recomenda-se indicar simultaneamente as dimensões externas da peça, o material e as áreas que precisam de controle. As dimensões externas servem para avaliar o escopo de usinagem; as dimensões críticas e suas tolerâncias definem o objeto de aceitação. Essas informações devem ser discutidas em um mesmo documento.
Como confirmar dimensões críticas e dados de usinagem?
A comunicação sobre precisão pode começar pelas áreas que exigem ajuste. Recomenda-se identificar claramente cada dimensão crítica, sua referência correspondente e tolerância, anexando os dados de acoplamento relevantes. Se alguma área tiver requisitos individuais de forma ou posição, isso também deve ser explicitado por escrito e encaminhado para avaliação técnica, evitando deixar apenas uma frase como "usinagem conforme requisito" nos registros de comunicação.
Quando a Taizhou Migaomi Moulding Co., Ltd. identifica inconsistências entre dados 2D, dados 3D ou versões de desenhos, primeiro confirma com o cliente qual será a base de usinagem para aquele pedido. Itens ausentes evidentes são verificados primeiro; se as dimensões críticas ainda não foram aprovadas, a usinagem é suspensa.
Na entrega de documentação, é recomendável reunir a versão do arquivo utilizado para usinagem, as anotações de dimensões críticas e os registros de confirmação em um só lugar. Empresas comerciais que fazem a interface entre fornecedor e cliente devem confirmar especialmente quem aprova os dados e qual versão usar após modificações, evitando que o lado da usinagem e o lado da aceitação trabalhem com bases diferentes.
Como se articulam os processos internos e terceirizados?
A Taizhou Migaomi Moulding Co., Ltd. dispõe de equipamentos próprios de CNC de três, quatro e cinco eixos, eletroerosão por penetração, corte a fio e retífica, organizando os processos conforme a peça. Grafite, furação profunda e tratamento térmico são terceirizados.
Se o cursor recebe ou não tratamento térmico, qual material e dureza são adotados, é definido pelos requisitos específicos de cada pedido. A sequência de processos é organizada com base no material, na estrutura e nos requisitos de usinagem.
Para cursors com requisito de tratamento térmico, recomenda-se especificar na avaliação o material, a dureza-alvo, quais dimensões são aceitas após o tratamento térmico e quais operações de acabamento fino ainda precisam ser realizadas. Quando há envolvimento de terceiros, também deve ser confirmado como os dados de usinagem e os requisitos de aceitação são transferidos entre etapas, para que os processos anterior e posterior utilizem a mesma base.
Como é inspecionada a precisão do produto acabado e quais registros são necessários?
A Taizhou Migaomi Moulding Co., Ltd. organiza os requisitos de aceitação do cliente em documentos normativos internos, utilizados para treinamento, e verifica os resultados de usinagem com base nas características especificadas e nas dimensões críticas.
Quando relatórios de qualidade são solicitados, são fornecidos e arquivados. Quando não há exigência de relatório, o envio é feito após aprovação na inspeção por amostragem interna. Inspeção peça a peça por máquina de medir tridimensional (CMM), inspeção 100% e relatórios em formato específico precisam ser confirmados separadamente no pedido.
Se o comprador precisar verificar peça a peça determinadas dimensões de acoplamento, recomenda-se listar antes da usinagem as dimensões controladas, o requisito de inspeção por amostragem ou inspeção 100%, o método de medição e os itens do relatório. Os itens que o relatório deve registrar também devem corresponder às anotações no desenho, facilitando a verificação item a item no recebimento.
O que fazer quando os resultados de medição das duas partes divergem?
Ao lidar com divergências nos resultados de medição entre as partes, a Taizhou Migaomi Moulding Co., Ltd. primeiro verifica a versão do desenho, as dimensões controladas, as referências, os métodos e as condições de medição, e então faz a revisão com base nos dados de ambas as partes. Se necessário, são consultados os documentos de processo, os caminhos de ferramenta e os registros de inspeção.
Ao apresentar uma contestação dimensional, recomenda-se fornecer junto o desenho correspondente, a posição de medição, a referência utilizada e os registros de inspeção. Na revisão, primeiro alinham-se o objeto e as condições de medição, depois verificam-se os processos relacionados e discutem-se as áreas específicas que precisam de ajuste ou remedição.
Para fabricantes de moldes de injeção e empresas comerciais que já dispõem de dados de usinagem completos e necessitam de blocos ejetores diretos ou cursors, a Taizhou Migaomi Moulding Co., Ltd. pode avaliar os requisitos de usinagem e aceitação para peças específicas. Antes de confirmar a tarefa de usinagem, as seguintes questões podem ser esclarecidas item a item:
- Quais dimensões são aceitas com ±0,02mm e quais requisitos se aplicam às demais áreas?
- Qual versão de dados e quais referências são utilizadas para usinagem e inspeção?
- Quando há tratamento térmico, em que estado de usinagem as dimensões críticas são aceitas e como é feita a transferência entre processos internos e terceirizados?
- Quais itens exigem inspeção 100% ou medição por CMM e quais informações o relatório deve conter?


