
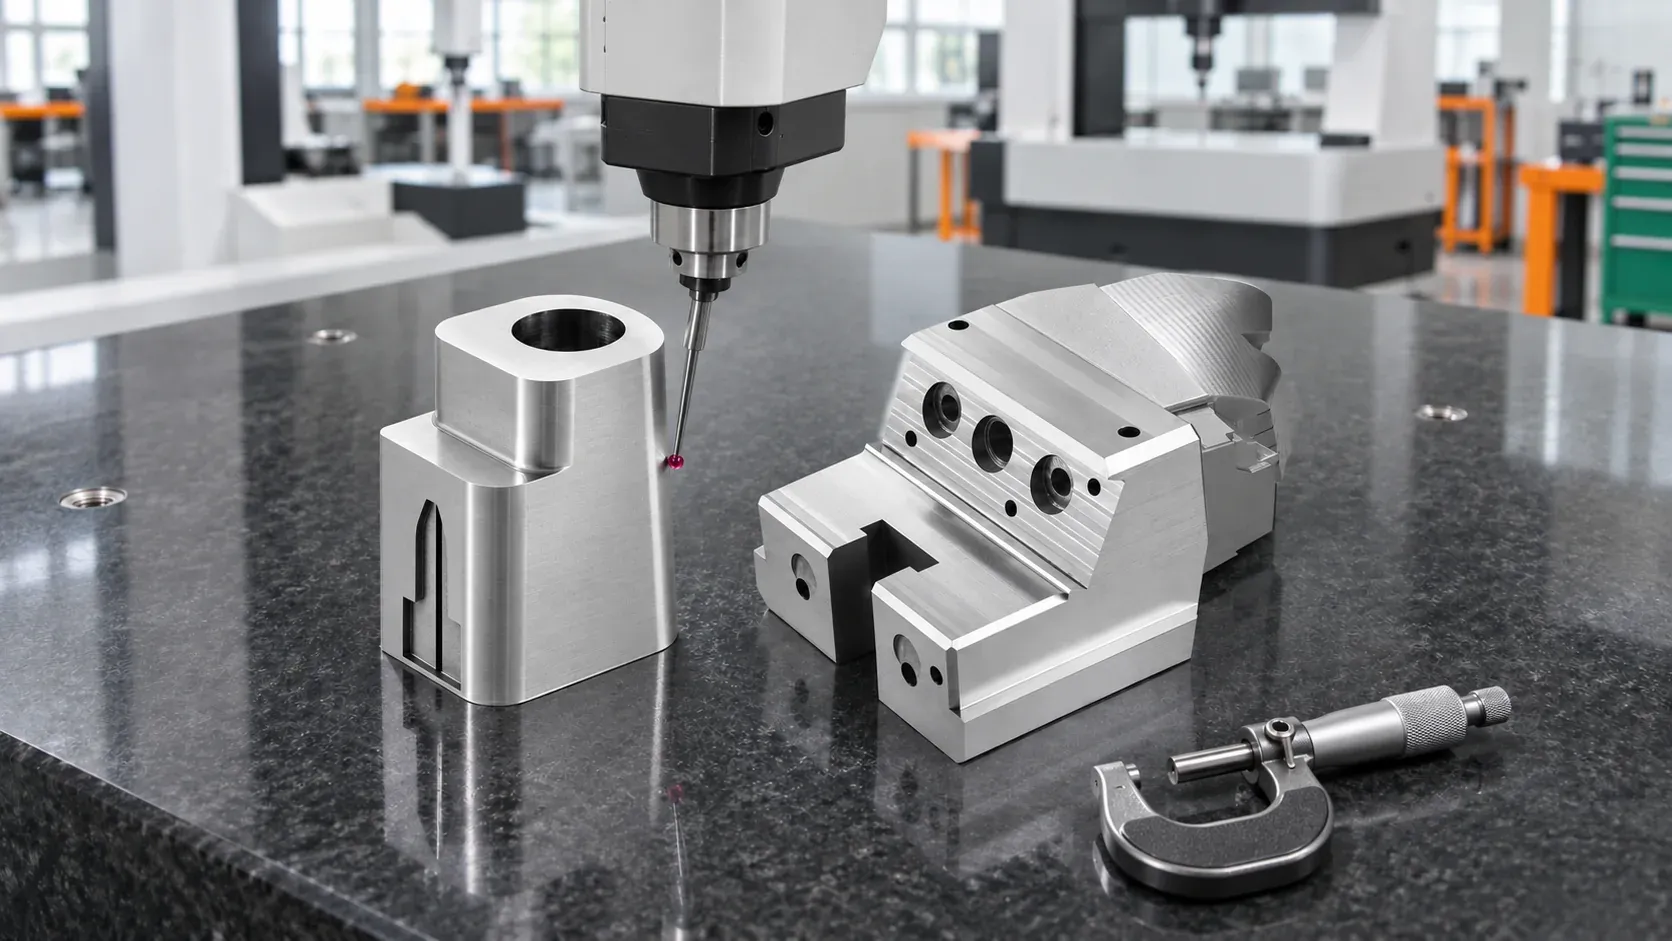
Taizhou Migaomi Moulding Co., Ltd обеспечивает чистовую обработку выталкивающих плит и ползунов с точностью ±0,02 мм в подтверждённых пределах для каждого типа изделий. Конкретные требования оцениваются с учётом данных, материала, конструкции и условий приёмки. В статье рассматриваются диапазон раз…
Taizhou Migaomi Moulding Co., Ltd выполняет обработку нестандартных деталей для производителей пресс-форм и торговых компаний. Чистовая обработка выталкивающих плит и ползунов в подтверждённых пределах обеспечивает точность ±0,02 мм. Для каждой конкретной детали необходимо оценить обрабатываемые данные, материал, конструкцию и условия приёмки, после чего подтвердить ключевые размеры и допуски.
Для специалистов по закупкам и технической координации следующий шаг — определить: какие размеры на чертеже выполняются с этим допуском, от какой базы ведётся измерение и в каком состоянии обработки производится приёмка. Только передав эти сведения вместе с данными на деталь, можно реально обеспечить требуемую точность в рамках конкретного заказа.
В каких пределах применима точность для выталкивающих плит и ползунов?
Taizhou Migaomi Moulding Co., Ltd подтвердила диапазон обработки выталкивающих плит: длина, ширина и высота до 200 мм × 200 мм × 200 мм, чистовая точность ±0,02 мм; при этом каждая деталь оценивается с учётом материала, конструкции, данных и условий заказа.
Подтверждённый диапазон размеров для ползунов также составляет 200 мм × 200 мм × 200 мм по длине, ширине и высоте, чистовая точность ±0,02 мм. При принятии заказа дополнительно оцениваются данные, конструкция, материал и сложность детали.
При сверке рекомендуется одновременно указать габаритные размеры детали, материал и зоны, подлежащие контролю. Габаритные размеры нужны для оценки допустимого диапазона обработки, ключевые размеры и допуски — для определения объекта приёмки. Эту информацию следует обсуждать в рамках одного документа.
Как подтверждать ключевые размеры и данные для обработки?
Обсуждение точности можно начать с участков, требующих сопряжения. Рекомендуется по пунктам указать ключевые размеры, соответствующие базы и допуски, приложив данные по сопряжениям. Если на каком-либо участке есть отдельные требования к форме или расположению, их также следует явно указать и передать техническим специалистам на оценку, чтобы в записях не осталась лишь фраза «точность — по требованию».
При расхождении между двумерными и трёхмерными данными или версиями чертежей Taizhou Migaomi Moulding Co., Ltd сначала уточняет у клиента, какая версия является основой для данного заказа; при обнаружении явных пробелов проводится сверка, а если ключевые размеры ещё не согласованы — обработка приостанавливается.
При передаче рабочей документации рекомендуется собрать в одном месте версию файлов для обработки, обозначения ключевых размеров и записи о согласовании. Торговым компаниям, координирующим взаимодействие между сторонами, особенно важно определить, кто утверждает данные и какая версия используется после внесения изменений, чтобы исполнитель и принимающая сторона не опирались на разные документы.
Как согласуются внутризаводские и субподрядные операции?
Taizhou Migaomi Moulding Co., Ltd располагает собственным оборудованием: 3-осевые, 4-осевые и 5-осевые станки с ЧПУ, электроэрозионные станки, проволочная электроэрозия, фрезерно-шлифовальные станки. Операции распределяются в зависимости от конкретной детали. Обработка графита, глубокое сверление и термообработка выполняются субподрядчиками.
Необходимость термообработки ползунов, выбор материала и твёрдости определяются требованиями конкретного заказа; последовательность операций планируется с учётом материала, конструкции и требований к обработке.
Для ползунов с требованиями по термообработке рекомендуется на этапе оценки указать материал, целевую твёрдость, какие размеры принимаются после термообработки и какие операции чистовой обработки необходимо выполнить. При привлечении субподрядчиков также следует определить порядок передачи данных и требований к приёмке, чтобы смежные операции опирались на единую документацию.
Как контролируется точность готовых деталей и какие записи нужны?
Taizhou Migaomi Moulding Co., Ltd систематизирует требования заказчика к приёмке во внутренние стандартные документы, использует их для обучения персонала и сверяет результаты обработки по указанным элементам и ключевым размерам.
При запросе отчёта о качестве он предоставляется и архивируется; если отчёт не запрашивался, отгрузка производится после прохождения внутреннего выборочного контроля. Поштучный контроль на координатно-измерительной машине, сплошной контроль и отчёты в заданном формате согласовываются отдельно при оформлении заказа.
Если покупателю необходимо поштучно проверять определённые размеры сопряжений, рекомендуется до начала обработки перечислить контролируемые размеры, требования к выборочному или сплошному контролю, метод измерений и пункты отчёта. Перечень размеров в отчёте должен соответствовать обозначениям на чертеже, чтобы при приёмке можно было проверить каждый пункт.
Что делать при расхождении результатов измерений?
При расхождении результатов измерений между сторонами Taizhou Migaomi Moulding Co., Ltd сначала сверяет версию чертежа, контролируемые размеры, базы, метод и условия измерения, затем проводит перепроверку на основе данных обеих сторон; при необходимости проверяются технологические карты, траектории обработки и записи контроля.
При предъявлении претензии по размерам рекомендуется одновременно предоставить соответствующий чертёж, положение измерения, использованную базу и записи контроля. При перепроверке сначала согласовываются объект и условия измерения, затем проверяются соответствующие операции и обсуждается, какие участки требуют корректировки или повторного измерения.
Для производителей пресс-форм и торговых компаний, располагающих полными данными для обработки и нуждающихся в выталкивающих плитах или ползунах, Taizhou Migaomi Moulding Co., Ltd готова провести оценку требований к обработке и приёмке по конкретной детали. Перед подтверждением заказа рекомендуется уточнить следующие вопросы:
- Какие размеры принимаются с допуском ±0,02 мм и какие требования установлены для остальных зон?
- Какая версия данных и какие базы используются при обработке и контроле?
- При наличии термообработки — в каком состоянии обработки принимаются ключевые размеры и как передаются данные между заводскими и субподрядными операциями?
- Какие позиции требуют сплошного контроля или измерения на координатно-измерительной машине и какие сведения фиксируются в отчёте?


