
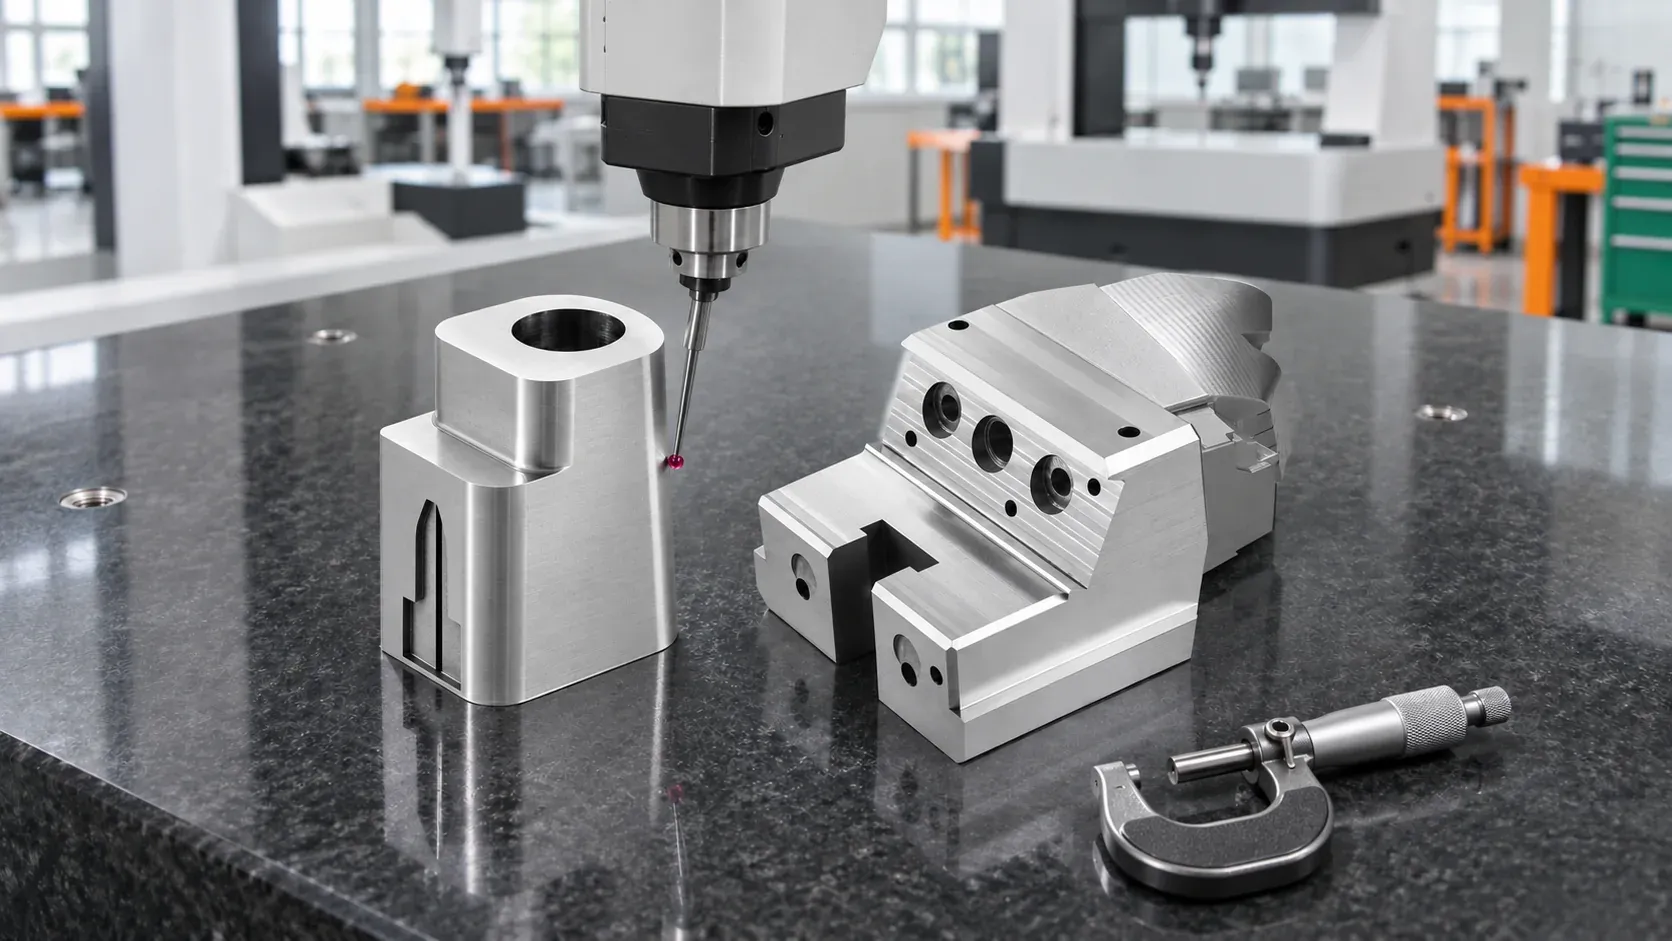
I blocchi sollevatori dritti e i cursori di Taizhou Migaomi Moulding Co., Ltd raggiungono una precisione di lavorazione del pezzo finito pari a ±0.02mm nell'ambito delle rispettive dimensioni confermate; ogni caso specifico viene valutato in base ai dati, al materiale, alla struttura e alle condizi…
Taizhou Migaomi Moulding Co., Ltd realizza componenti non standard per stampisti e trader; i blocchi sollevatori dritti e i cursori raggiungono una precisione di lavorazione del pezzo finito pari a ±0.02mm nell'ambito delle rispettive dimensioni confermate. Ogni componente specifico richiede una valutazione basata sui dati di lavorazione, sul materiale, sulla struttura e sulle condizioni di accettazione, prima di confermare le quote critiche e le relative tolleranze.
Per chi si occupa di acquisti e di interfaccia tecnica, il passo successivo è stabilire: quali quote a disegno adottano questa tolleranza, da quale riferimento si misura e in quale stato di lavorazione avviene l'accettazione. Solo fornendo queste informazioni insieme ai dati del componente è possibile tradurre il requisito di precisione in un incarico di lavorazione concreto.
In quale campo dimensionale si applica la precisione su blocchi sollevatori dritti e cursori?
Taizhou Migaomi Moulding Co., Ltd ha confermato per i blocchi sollevatori dritti un campo di lavorazione pari a 200mm×200mm×200mm (lunghezza × larghezza × altezza), con precisione del pezzo finito di ±0.02mm; ogni caso specifico richiede comunque una valutazione in base a materiale, struttura, dati e condizioni dell'ordine.
Anche per i cursori il campo dimensionale confermato è pari a 200mm×200mm×200mm (lunghezza × larghezza × altezza), con precisione del pezzo finito di ±0.02mm; all'accettazione dell'ordine si valutano inoltre dati, struttura, materiale e grado di complessità.
In fase di verifica, si consiglia di indicare contemporaneamente le dimensioni d'ingombro del componente, il materiale e le zone da tenere sotto controllo. Le dimensioni d'ingombro servono a valutare il campo di lavorazione, le quote critiche con le relative tolleranze definiscono l'oggetto dell'accettazione: queste informazioni vanno raccolte in un unico documento di riferimento.
Come confermare le quote critiche e i dati di lavorazione?
La comunicazione sulla precisione può partire dalle zone di accoppiamento. Si consiglia di indicare chiaramente, quota per quota, la dimensione critica, il riferimento corrispondente e la tolleranza, allegando i dati di accoppiamento pertinenti. Se una determinata zona presenta requisiti specifici di forma o posizione, vanno esplicitati per iscritto e sottoposti alla valutazione del tecnico, evitando di lasciare nei verbali di comunicazione solo una generica indicazione del tipo "precisione secondo requisito".
Quando Taizhou Migaomi Moulding Co., Ltd rileva incongruenze tra dati 2D, dati 3D o versioni diverse del disegno, conferma innanzitutto con il cliente quale base di lavorazione vale per l'ordine in corso; le mancanze evidenti vengono verificate prima di procedere e, se le quote critiche non sono ancora state approvate, la lavorazione viene sospesa.
Al momento dello scambio della documentazione, è utile raccogliere in un unico fascicolo la versione dei file utilizzati per la lavorazione, la quotatura delle dimensioni critiche e le registrazioni di conferma. Per i trader che si interfacciano con fornitori a monte e clienti a valle, è particolarmente importante stabilire chi approva i dati e quale versione utilizzare dopo eventuali modifiche, per evitare che chi lavora e chi collauda si basino su documenti diversi.
Come si coordinano le lavorazioni interne e quelle in subfornitura?
Taizhou Migaomi Moulding Co., Ltd dispone internamente di macchine CNC a tre, quattro e cinque assi, elettroerosione a tuffo, elettroerosione a filo e fresatura/rettifica, e pianifica il ciclo di lavoro in base al componente; la lavorazione della grafite, la foratura profonda e il trattamento termico sono affidati in subfornitura.
Se il cursore richieda o meno un trattamento termico, quale materiale e quale durezza adottare, dipende dai requisiti specifici dell'ordine; la sequenza delle operazioni viene definita in funzione di materiale, struttura e requisiti di lavorazione.
Per i cursori con trattamento termico, si consiglia di specificare in fase di valutazione il materiale, la durezza target, quali dimensioni vengono collaudate dopo il trattamento termico e quali lavorazioni di finitura restano da eseguire. Quando sono coinvolte lavorazioni in subfornitura, occorre inoltre definire come trasferire i dati di lavorazione e i requisiti di accettazione, in modo che le fasi a monte e a valle operino sulla stessa base.
Come si collauda la precisione del pezzo finito e quali registrazioni servono?
Taizhou Migaomi Moulding Co., Ltd trasforma i requisiti di accettazione del cliente in documenti normativi interni, utilizzati per la formazione, e verifica i risultati di lavorazione in riferimento alle caratteristiche specificate e alle quote critiche.
Quando viene richiesto un rapporto qualitativo, questo viene fornito e archiviato; in assenza di una richiesta specifica, la spedizione avviene dopo il superamento del campionamento interno. Il controllo pezzo per pezzo con macchina di misura a coordinate (CMM), il collaudo al 100% e i rapporti in formato specifico devono essere confermati separatamente nell'ordine.
Se l'acquirente necessita di una verifica pezzo per pezzo su alcune quote di accoppiamento, si consiglia di elencare prima della lavorazione le dimensioni controllate, il tipo di campionamento o controllo al 100%, il metodo di misura e le voci del rapporto. Le dimensioni da registrare nel rapporto devono corrispondere alle quotature a disegno, così da facilitare la verifica puntuale al ricevimento.
Come si gestiscono le discrepanze nei risultati di misura tra le due parti?
Quando Taizhou Migaomi Moulding Co., Ltd si trova a gestire risultati di misura non concordanti tra le parti, verifica innanzitutto la versione del disegno, le dimensioni controllate, i riferimenti, il metodo e le condizioni di misura, per poi confrontare i dati di entrambe; se necessario, risale ai documenti di ciclo, ai percorsi utensile e alle registrazioni di controllo.
In caso di contestazione dimensionale, si consiglia di fornire il disegno corrispondente, la posizione di misura, il riferimento utilizzato e le registrazioni del controllo. Nella verifica si allineano dapprima l'oggetto e le condizioni di misura, poi si esaminano le operazioni pertinenti e si discute quali zone richiedano un aggiustamento o una nuova misurazione.
Per stampisti e trader che dispongono già di dati di lavorazione completi e necessitano di blocchi sollevatori dritti o cursori, Taizhou Migaomi Moulding Co., Ltd può valutare i requisiti di lavorazione e accettazione per ciascun componente specifico. Prima di confermare l'incarico di lavorazione, è utile chiarire punto per punto le seguenti domande:
- Quali dimensioni vengono collaudate a ±0.02mm e quali requisiti si applicano alle altre zone?
- Quale versione dei dati e quali riferimenti si adottano per la lavorazione e il controllo?
- In presenza di trattamento termico, in quale stato di lavorazione si collaudano le quote critiche e come avviene il passaggio tra lavorazioni interne e in subfornitura?
- Quali voci richiedono il collaudo al 100% o il controllo con CMM e quali contenuti deve registrare il rapporto?


