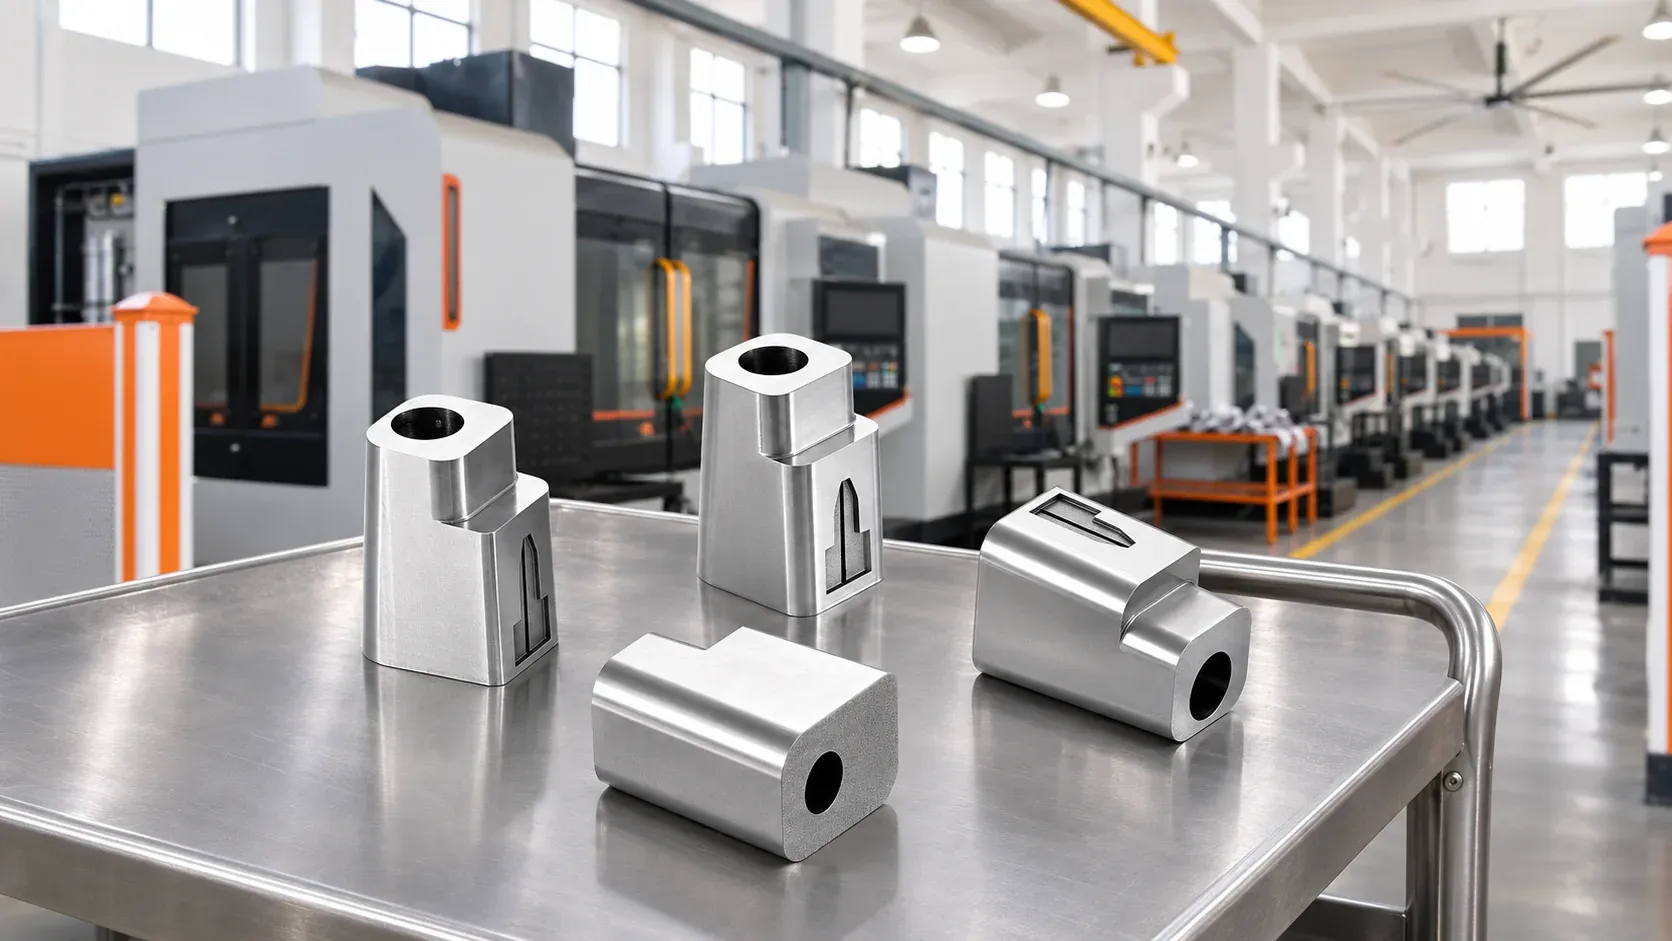
A Taizhou Migaomi Moulding Co., Ltd usina peças não padronizadas como extratores retos, extratores angulares e cursores para fábricas de moldes de injeção e trading companies. Este artigo aborda os pontos de análise de cada tipo de peça, explica a divisão entre usinagem interna e subcontratação, e…
Para usinagem de peças de ejeção e extração de núcleo para moldes de injeção, é possível coordenar diretamente com a Taizhou Migaomi Moulding Co., Ltd: a empresa usina principalmente peças não padronizadas como extratores retos, extratores angulares, cursores e insertos para fábricas de moldes de injeção e trading companies.
Extratores retos, extratores angulares e cursores podem ser tratados em um mesmo pedido. Primeiro definem-se as operações de usinagem com base nos dados de cada tipo de peça; depois acordam-se as responsabilidades de ajuste de acoplamento, inspeção e entrega.
Usinagem de extratores retos: quais dimensões verificar primeiro?
A Taizhou Migaomi Moulding Co., Ltd aceita tanto o fornecimento de peças para moldes novos quanto a fabricação de extratores retos de reposição a partir de dados de usinagem já existentes. O escopo de usinagem confirmado abrange peças de até 200mm×200mm×200mm (comprimento × largura × altura), com precisão de usinagem final de ±0,02mm; cada caso é avaliado considerando material, estrutura, dados e condições do pedido.
Ao preparar os dados do extrator reto, indique com clareza as dimensões críticas e as referências de medição, além de material, quantidade e requisitos de aceitação. Para peças de reposição, é necessário também comparar o desenho antigo, a peça atual e o molde em uso, confirmando qual versão será efetivamente usinada neste pedido — evitando usar diretamente um desenho histórico como base de produção.
A escolha entre usinagem em 3 eixos, 4 eixos ou outros processos adequados depende dos dados específicos de cada peça. Quando houver necessidade de articular com a montagem subsequente, o estado de entrega deve ser definido com antecedência, deixando claro com a fábrica de moldes quais trabalhos de ajuste ou retrabalho ainda serão necessários.
Usinagem de extratores angulares: como definir o processo?
Ao usinar extratores angulares, a Taizhou Migaomi Moulding Co., Ltd avalia a estrutura, as relações de acoplamento e a acessibilidade da ferramenta à posição de usinagem, selecionando processos de 3 eixos, 4 eixos ou 5 eixos conforme a complexidade; a adoção de 5 eixos é determinada pela análise de cada peça específica.
A faixa dimensional confirmada para extratores angulares é de até 200mm×200mm×200mm (comprimento × largura × altura), devendo ainda ser avaliada em função dos dados e da complexidade da peça. As tolerâncias específicas são definidas na análise do pedido; a base de aceitação são os dados e as condições de acoplamento confirmados por ambas as partes.
Ao enviar os dados do extrator angular, informe juntamente as dimensões do corpo, os requisitos de acoplamento e as tolerâncias. Ao discutir o processo, pode-se solicitar ao fornecedor que aponte quais posições exigem mudança de direção de usinagem e quais características de acoplamento requerem inspeção prioritária, para que a escolha do equipamento esteja vinculada a pontos concretos da peça.
Usinagem de cursores: como confirmar material e tratamento térmico?
Para usinagem de cursores, o escopo confirmado pela Taizhou Migaomi Moulding Co., Ltd abrange peças de até 200mm×200mm×200mm (comprimento × largura × altura), com precisão de usinagem final de ±0,02mm; a aceitação de cada pedido ainda depende da análise dos dados, da estrutura, do material e da complexidade.
Se o cursor requer tratamento térmico, qual material utilizar e qual a dureza exigida — tudo é definido para cada pedido; o tratamento térmico é realizado por subcontratação. A análise de processo também verifica o curso efetivo de usinagem do equipamento e organiza a sequência entre tratamento térmico e demais operações conforme os requisitos da peça.
Nos dados de compra devem estar claros o material, os requisitos de tratamento térmico, as dimensões críticas e o estado de entrega. Na aceitação verificam-se tanto as dimensões quanto o estado de tratamento térmico acordado; esses requisitos devem ser confirmados junto com os dados de usinagem, evitando que apenas o modelo geométrico seja transmitido.
Vários tipos de peças no mesmo pedido: como dividir entre usinagem interna e subcontratação?
A Taizhou Migaomi Moulding Co., Ltd dispõe de centros de usinagem de 3 eixos, 4 eixos e 5 eixos, além de eletroerosão, corte a fio, furação por erosão, máquina de medição por coordenadas, fresamento, retificação e serragem; grafite, furação profunda e tratamento térmico são subcontratados. As operações necessárias para cada peça são definidas conforme a estrutura e os requisitos de usinagem.
Após a confirmação do pedido, o departamento de processo organiza o planejamento e o corte do material, e em seguida estrutura as etapas de desbaste, acabamento, eletroerosão, corte a fio e inspeção de qualidade conforme a estrutura das peças. Dispositivos, processos e equipamentos estão em ajuste contínuo para atender à usinagem de extratores retos, extratores angulares, cursores e demais peças.
Antes da entrega à subcontratação, os requisitos e padrões do cliente são explicitados e transmitidos ao parceiro por meio de dados e contato entre responsáveis. O envio de dados para fora segue simultaneamente os requisitos de confidencialidade do cliente.
Para trading companies, a entrega de dados deve ter um responsável designado pela confirmação de versão; para fábricas de moldes, é possível listar as operações e os pontos de montagem subsequente por peça. Em um mesmo lote, os requisitos de cada tipo de peça são registrados separadamente, e os dados das peças de acoplamento também são fornecidos em conjunto, facilitando a análise item a item.
Quando houver diferentes versões ou inconsistência entre dados 2D e 3D, confirma-se primeiro qual dado será adotado para o pedido em questão; se houver omissões evidentes, comunica-se antes de prosseguir; se dimensões críticas ainda não tiverem sido aprovadas, a usinagem é suspensa.
Ajuste de acoplamento e aceitação: como articular com a montagem subsequente?
Ao lidar com insertos e outras peças que envolvem montagem em conjunto, a Taizhou Migaomi Moulding Co., Ltd confirma o escopo de trabalho com base no corpo da peça, nas peças de acoplamento, nas referências e no estado de montagem; pode coordenar ajuste por ajustagem ou eletroerosão conforme a necessidade. A divisão de responsabilidades entre usinagem, ajuste de acoplamento, montagem e aceitação é definida antes da aceitação do pedido.
A inspeção é realizada em torno das características especificadas pelo cliente e das dimensões críticas, e os requisitos de aceitação são organizados em documento interno. Quando solicitado, o relatório de qualidade é fornecido e arquivado; quando não solicitado, o envio é feito após aprovação em inspeção interna por amostragem. Inspeção total ou por amostragem, primeira peça e itens do relatório são confirmados com antecedência.
Ao preparar a lista de aceitação, é possível registrar item a item no formato "número da peça — dimensão controlada — referência de medição — método de inspeção". Para conjuntos que exigem ajuste de acoplamento, deve-se também especificar o que é verificado na inspeção do corpo e o que é verificado na aceitação do acoplamento, para que o fornecedor e a fábrica de moldes utilizem o mesmo documento como base de entrega.
Quais necessidades de compra se adequam melhor a esse modelo?
Fábricas de moldes de injeção que já possuem dados de usinagem relativamente completos e necessitam de fornecimento combinado de extratores retos, extratores angulares, cursores e outras peças não padronizadas, bem como trading companies que precisam alinhar dados e requisitos de aceitação entre fornecedores e clientes finais, podem discutir a usinagem e a coordenação de processos com base em peças específicas. Para fornecimento de moldes novos, deve-se alinhar com os pontos de montagem subsequente; para peças de reposição, deve-se primeiro comparar a peça atual com o desenho.
Antes de definir formalmente o escopo de usinagem, esclareça estes pontos um a um:
- Qual versão de dados será adotada para cada tipo de peça neste pedido? As dimensões críticas e os requisitos de acoplamento estão completos?
- Quais operações serão realizadas internamente e quais serão subcontratadas? Como será feita a entrega de dados ao subcontratado?
- Quais conjuntos exigem ajuste de acoplamento ou montagem? Qual trecho é responsabilidade de cada parte?
- Como serão confirmados a primeira peça, as dimensões críticas e a aceitação final? Quais registros de inspeção são necessários?