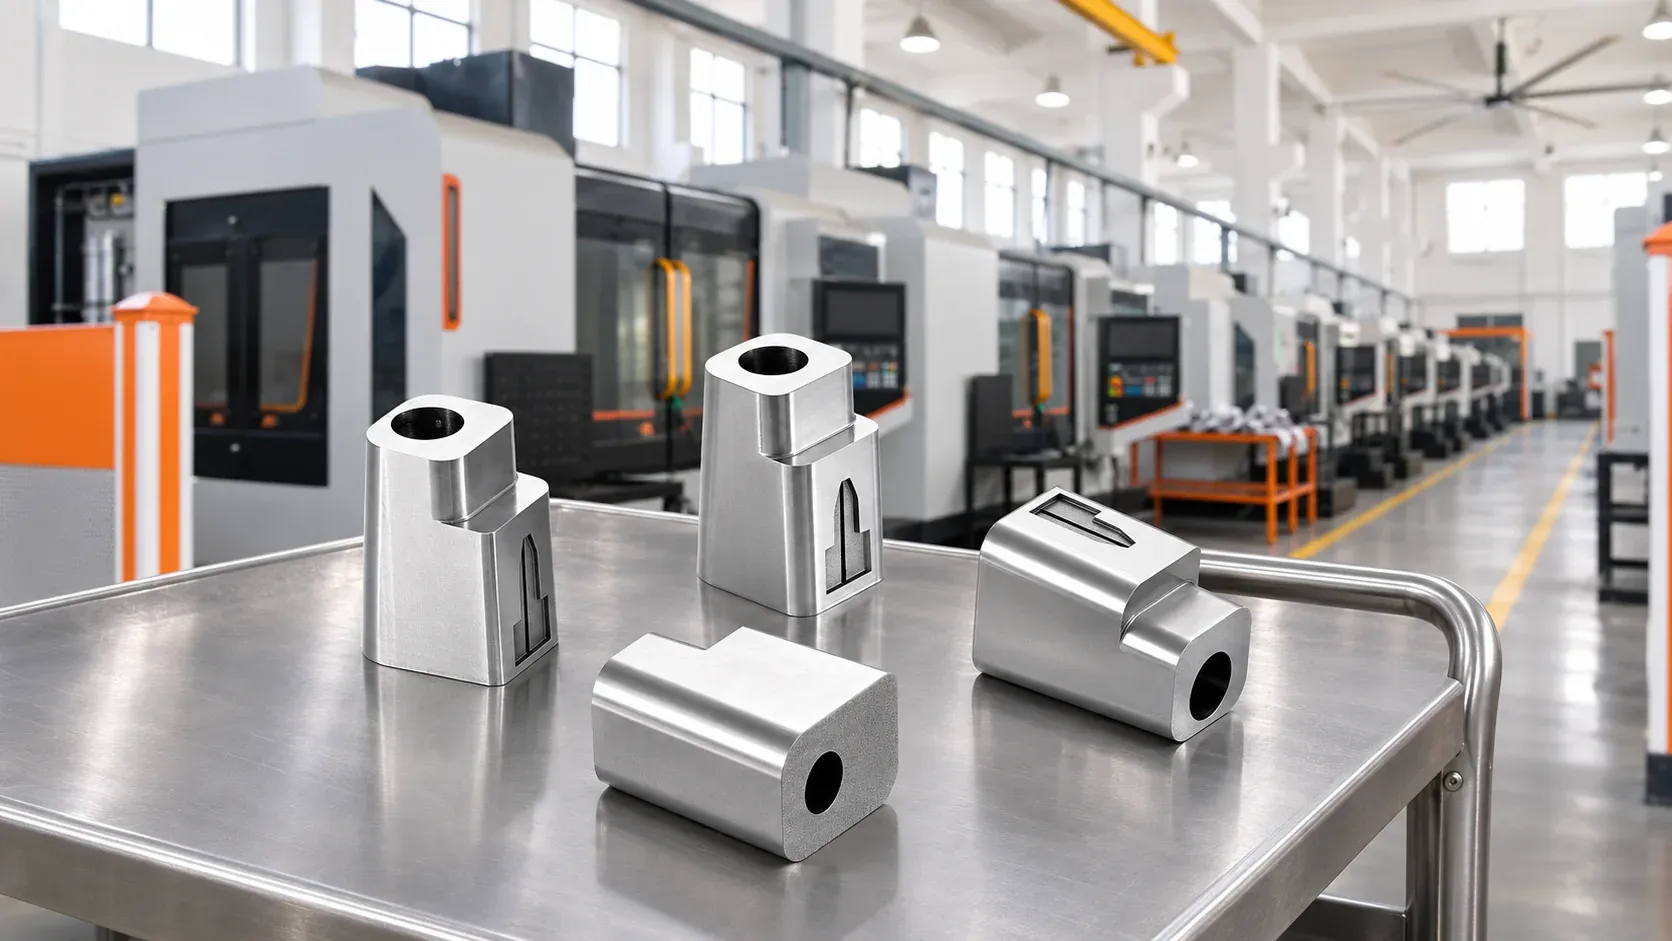
MGM realizza componenti non standard come espulsori dritti, espulsori angolati e cursori per stampisti e società di trading. Questo articolo illustra i criteri di valutazione per ciascun tipo di componente, la suddivisione tra lavorazioni interne ed esternalizzate, e il coordinamento tra adattament…
Per la lavorazione di componenti di espulsione e scorrimento per stampi a iniezione, è possibile rivolgersi a MGM: l'azienda realizza principalmente componenti non standard come espulsori dritti, espulsori angolati, cursori e inserti per stampisti e società di trading.
Espulsori dritti, espulsori angolati e cursori possono essere gestiti nello stesso ordine: si definiscono prima i processi di lavorazione in base ai dati di ciascun tipo di componente, poi si concordano le responsabilità per adattamento, ispezione e consegna.
Espulsori dritti: quali dimensioni verificare per prima cosa?
MGM si occupa sia della fornitura di espulsori dritti per stampi nuovi sia di ricambi per i quali sono già disponibili i dati di lavorazione. Il campo di lavoro confermato è di 200 mm × 200 mm × 200 mm (lunghezza × larghezza × altezza), con precisione di finitura ±0,02 mm; la fattibilità viene valutata in base a materiale, geometria, dati e condizioni dell'ordine.
Quando si prepara la documentazione per gli espulsori dritti, è importante indicare chiaramente le dimensioni critiche e i riferimenti di misura, specificando anche materiale, quantità e requisiti di collaudo. Nel caso di ricambi, occorre inoltre confrontare i disegni precedenti, il pezzo esistente e lo stampo attuale, confermando la versione effettivamente da realizzare per evitare di utilizzare direttamente disegni storici come riferimento produttivo.
Per gli espulsori dritti, la scelta tra lavorazione a 3 assi, 4 assi o altri processi adeguati dipende dai dati specifici del componente. Quando è necessario coordinarsi con il montaggio successivo, lo stato di consegna va definito in anticipo, chiarendo con lo stampista quali lavorazioni di adattamento o ritocco restano da eseguire.
Espulsori angolati: come si definisce il processo?
Nella lavorazione degli espulsori angolati, la valutazione di MGM tiene conto della geometria, delle relazioni di accoppiamento e dell'accessibilità dell'utensile alle zone da lavorare; in base al grado di complessità si sceglie tra lavorazione a 3 assi, 4 assi o 5 assi. L'impiego della lavorazione a 5 assi viene deciso caso per caso durante la revisione del componente.
Il campo dimensionale confermato per gli espulsori angolati è di 200 mm × 200 mm × 200 mm (lunghezza × larghezza × altezza); la fattibilità va comunque verificata in base ai dati del componente e alla sua complessità. Le tolleranze specifiche vengono definite in sede di revisione dell'ordine; il collaudo si basa sui dati e sulle condizioni di accoppiamento concordati tra le parti.
Quando si invia la documentazione per gli espulsori angolati, è opportuno includere i dati del corpo, i requisiti di accoppiamento e le tolleranze. Durante la discussione sul processo, si può chiedere al fornitore di indicare dove è necessario cambiare la direzione di lavorazione e quali caratteristiche di accoppiamento richiedono un controllo più attento, così da collegare la scelta della macchina a zone specifiche del pezzo.
Cursori: come si confermano materiale e trattamento termico?
Per la lavorazione dei cursori, MGM ha confermato un campo di lavoro di 200 mm × 200 mm × 200 mm (lunghezza × larghezza × altezza) con precisione di finitura ±0,02 mm; l'accettazione dell'ordine è comunque subordinata alla valutazione di dati, geometria, materiale e grado di complessità.
L'eventuale trattamento termico, il materiale e i requisiti di durezza vengono confermati per ciascun ordine; il trattamento termico è affidato a fornitori esterni. Durante la revisione del processo si verifica anche la corsa utile delle macchine e si pianifica la sequenza tra trattamento termico e altre lavorazioni in base alle esigenze del componente.
La documentazione di acquisto deve indicare chiaramente materiale, requisiti di trattamento termico, dimensioni critiche e stato di consegna. Al collaudo si verificano sia le dimensioni sia lo stato di trattamento termico concordato; tali requisiti vanno confermati insieme ai dati di lavorazione, evitando di trasferire solo il modello geometrico.
Più tipologie di componenti nello stesso ordine: come si suddividono lavorazioni interne ed esternalizzate?
MGM dispone internamente di centri di lavoro a 3 assi, 4 assi e 5 assi, oltre a macchine per elettroerosione, elettroerosione a filo, foratura, misura a coordinate (CMM), fresatura, rettifica e segatura. Le lavorazioni di grafite, foratura profonda e trattamento termico sono affidate a fornitori esterni. I processi necessari per ciascun componente vengono definiti in base alla geometria e ai requisiti di lavorazione.
Una volta confermato l'ordine, l'ufficio tecnico pianifica la disposizione dei grezzi e il taglio, quindi organizza le fasi di sgrossatura, finitura, elettroerosione, elettroerosione a filo e controllo qualità in base alla geometria del componente. Attrezzature, processi e parco macchine vengono continuamente ottimizzati per la produzione di espulsori dritti, espulsori angolati, cursori e altri particolari.
Prima di affidare una lavorazione all'esterno, i requisiti e gli standard del cliente vengono definiti chiaramente e trasmessi al fornitore tramite documentazione e contatto diretto. L'invio di documentazione all'esterno avviene nel rispetto degli obblighi di riservatezza del cliente.
Per le società di trading, è consigliabile designare un responsabile per la conferma delle versioni della documentazione; per gli stampisti, può essere utile elencare per ciascun componente le lavorazioni previste e le fasi successive di montaggio. All'interno dello stesso lotto, i requisiti di ogni tipo di componente vanno registrati separatamente e i dati dei pezzi di accoppiamento vanno forniti insieme, per facilitare la revisione punto per punto.
In caso di versioni diverse o incongruenze tra dati 2D e 3D, si conferma innanzitutto quale documentazione adottare per l'ordine in corso; le mancanze evidenti vanno segnalate subito e, se le dimensioni critiche non sono ancora state approvate, la lavorazione viene sospesa.
Adattamento e collaudo: come coordinarsi con il montaggio?
Quando MGM lavora componenti come inserti destinati all'assemblaggio in gruppi, l'ambito di intervento viene definito considerando il corpo del pezzo, il pezzo di accoppiamento, i riferimenti e lo stato di montaggio; se necessario, si coordina l'adattamento tramite aggiustaggio o elettroerosione. La suddivisione delle responsabilità tra lavorazione, adattamento, montaggio e collaudo viene chiarita prima dell'accettazione dell'ordine.
L'ispezione si concentra sulle caratteristiche specificate dal cliente e sulle dimensioni critiche, e i requisiti di collaudo vengono documentati in file interni. Se è richiesto un rapporto di qualità, questo viene fornito e archiviato; in assenza di tale richiesta, la spedizione avviene dopo il superamento di un controllo a campione interno. Ispezione al 100% o a campione, controllo del primo pezzo e contenuti del rapporto vengono concordati in anticipo.
Quando si prepara la lista di collaudo, è utile registrare per ogni voce: numero del componente, dimensioni sotto controllo, riferimento di misura e metodo di ispezione. Per i gruppi che richiedono adattamento, è opportuno specificare separatamente cosa si verifica sul corpo del pezzo e cosa sull'accoppiamento, così che fornitore e stampista possano effettuare il passaggio di consegna sulla base degli stessi requisiti.
Per quali esigenze di acquisto è più adatta questa organizzazione?
Gli stampisti che dispongono già di dati di lavorazione sufficientemente completi e necessitano di più tipologie di componenti non standard — espulsori dritti, espulsori angolati, cursori — possono discutere con MGM la pianificazione delle lavorazioni componente per componente. Per la fornitura di stampi nuovi è importante allinearsi alle fasi di montaggio successive; per i ricambi, occorre prima verificare le differenze tra il pezzo esistente e i disegni.
Prima di definire formalmente l'ambito di lavorazione, è consigliabile chiarire i seguenti punti:
- Quale versione dei dati viene adottata per ciascun tipo di componente? Le dimensioni critiche e i requisiti di accoppiamento sono completi?
- Quali lavorazioni vengono eseguite internamente e quali richiedono fornitori esterni? Come avviene il passaggio della documentazione?
- Quali gruppi richiedono adattamento o montaggio? Quale tratto è di competenza di ciascuna parte?
- Come vengono confermati il primo pezzo, le dimensioni critiche e il collaudo finale? Quali registrazioni di ispezione sono necessarie?