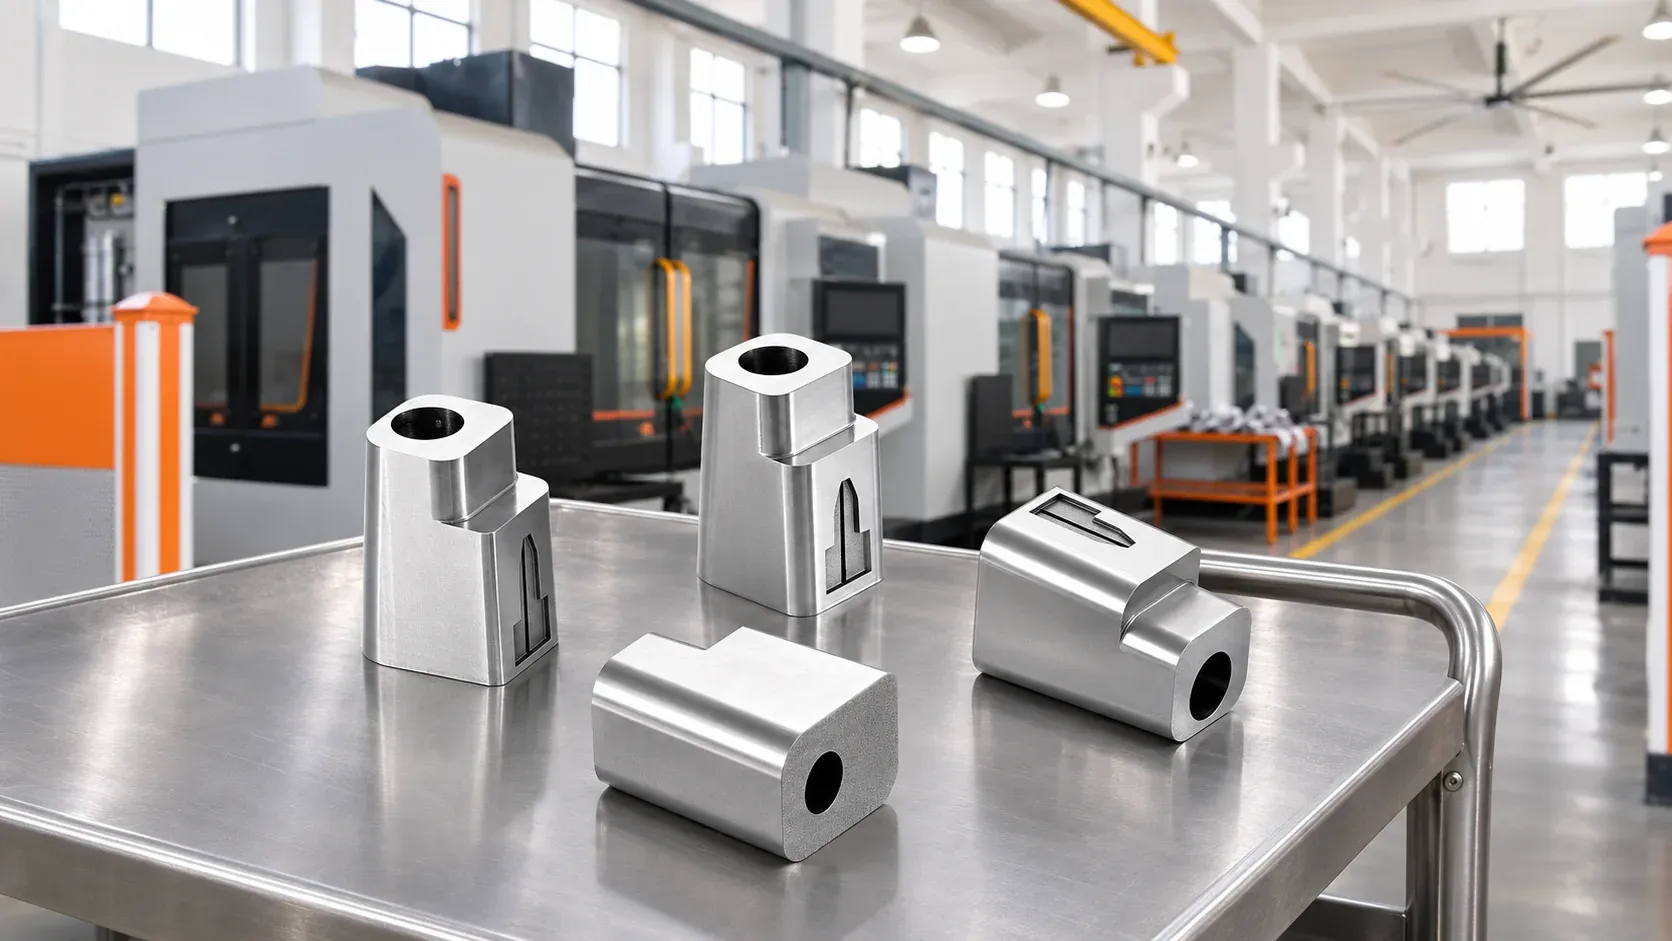
金型工場の生産スケジュールが埋まっているとき、ストレートリフター、アングルリフター、スライダー、インサートといった非標準部品はTaizhou Migaomi Moulding Co., Ltdに外注できます。本記事では、外注に適した部品の見極め、納期と生産計画の整合方法、社内工程と外注工程の分担、図面確認の方法、インサートの型合わせに関する取り決め、受入検査と照合の手順について説明します。
金型工場の生産スケジュールが逼迫し、CNCもワイヤーカットも埋まっているとき、ストレートリフター、アングルリフター、スライダー、インサートといった非標準部品はMGMに外注できます。Taizhou Migaomi Moulding Co., Ltdは台州にある、射出成形用金型工場や商社向けに非標準部品の加工を行う工場です。金型工場から加工データを受け取り、取り決めに基づいて加工・検査を行い、完成品を納品します。
どの部品を外注し、どの部品を社内に残すかについて、MGMは「全件外注すれば必ず安くなる」とは前提しません。金型工場と一緒にその注文を細かく確認し、部品ごと・工程ごとに分担を決めます。生産拠点は台州臨海にあります。
外注できる部品は?
主に射出成形用金型の非標準部品4種類です。ストレートリフター、アングルリフター、スライダー、インサートが該当します。新規金型用の部品だけでなく、加工データがある修理・交換用部品も依頼できます。
ストレートリフター、スライダー、インサートについて確認済みの加工範囲は、縦・横・高さそれぞれ200mm×200mm×200mm、仕上げ精度は±0.02mmです。ただし個別の図面については、材料・構造・データ次第で判断します。アングルリフターは本体と嵌合データをもとに評価し、5軸加工の要否もその評価で決めます。
部品の組み合わせに必要な一部の標準品も、同じ注文の中で合わせて手配を依頼できます。
社内が忙しいとき、何を外注して何を社内に残すか
外注の前に、MGMは金型工場と4つの点を確認します。工場の生産スケジュールにどの程度空きがあるか、人員をどう配置するか、どの部品を社内で型合わせに残すか、外部への納品でどの納期を守るかです。確認が終わったうえで、その注文の中でどの部品・どの工程を外注するかを決めます。
判断の目安として、データが揃っていて構造が明確、数量が多い部品は丸ごと外注する方がスムーズです。社内で組み付けながら修正する必要がある部品は、本体加工だけ外注し、型合わせは社内で行うという方法もあります。
新規金型で納期が迫っている場合、金型全体は通常どおり進めながら、取り決めた非標準部品は並行して外部で加工します。発注時に各部位の組付け時期を合わせ、必要に応じて分割納品も可能です。
納期はどのように決まるか
納期を決める際、まず営業担当が金型工場の希望納品日を確認します。その後、技術・生産部門が部品の構造、複雑さ、数量、既存の受注状況と照合し、納期を確定して注文書に明記します。
納期が厳しい案件では、まず当初のスケジュールにどの程度余裕があるかを確認し、タスクの分割、設備割当の調整、外部リソースの活用などを相談します。数量が多すぎる場合や構造が複雑すぎて対応範囲を超える場合は、追加費用があっても受けられないことがあります。そのため、図面は早めに送って評価を受けることをお勧めします。
発注後の図面変更や数量の追加があった場合は、部品の加工進捗を踏まえて納期を再確認します。遅延が見込まれる場合は、原因と追加で必要な期間を説明したうえで、新たな納期を設定します。
社内工程と外注工程の分担
社内にCNC 3軸・4軸・5軸加工機、放電加工機、ワイヤーカット放電加工機、細穴放電加工機、三次元測定機、フライス盤、研削盤、帯鋸盤を保有しています。2026年時点の設備台帳では、高速3軸マシニングセンター5台、高速4軸マシニングセンター8台、高速5軸マシニングセンター5台、立型高速フライス盤2台があります。
受注確定後、技術部門がまず材料の手配と切断を行い、部品の構造に応じて荒加工、仕上げ加工、放電加工、ワイヤーカット、品質検査の工程を割り当てます。3軸・4軸で届かない箇所は、図面を確認のうえ5軸加工の方案を検討します。
グラファイト電極、深穴加工、熱処理は外部に委託しています。引き継ぎ前に、MGMがお客様の要求事項と基準を明確にし、データと担当者間の引き継ぎを通じて協力会社に伝達します。資料の外部送信についても、お客様の秘密保持要件を遵守します。
図面を送ったら、まず何を確認するか
まず既存の図面と要件を送っていただければ、技術担当が構造、材料、複雑さ、加工条件を評価します。明らかな不足項目がある場合は、金型工場に確認を戻し、何が足りないかを把握したうえで補完をサポートします。
2D図面と3Dデータが一致しない場合や、同じ図面に複数のバージョンがある場合は、まずその注文をどのバージョンで作るかを決めてから工程を割り当てます。加工中に異常が見つかった場合も、まず確認を求めます。重要寸法について金型工場の承認が得られていなければ、作業を止めて確認を待ちます。完成品は双方が確認したバージョンどおりに仕上げます。
インサートの型合わせが必要な場合、外注時の取り決めは?
インサートが他の部品と嵌合する場合、本体加工の後にも嵌合関係の確認が必要です。嵌合に問題がある場合、MGMは取り決めに従って仕上げ作業による型合わせを調整し、必要に応じて放電加工も併用します。
型合わせは工数を増やします。発注前に、今回は本体のみ外注するのか、型合わせ・組付け・検査まで含めて依頼するのかを明確にしておくことで、納期と検査基準が整合します。
部品の受入検査と照合の方法
金型工場から提示された検査要求は、MGMが社内基準書に整理し、加工・検査担当者の教育に活用します。指定された特徴と重要寸法に注目し、寸法が合意した公差内に収まっているかを確認します。
品質レポートが必要な場合はレポートを提供し、控えを保管します。レポートの要求がない場合は、社内抜き取り検査に合格したうえで出荷します。全数検査か抜き取り検査か、レポートにどの項目を含めるかは、発注時に明記します。
分割納品の場合、納品書にそのロットの内容を明記し、類似部品は番号と标识で区別します。受入時はまず番号・数量・ロットを確認し、次に外観を確認することで、組付け時の取り間違いを防ぎます。
どんな場合にこの外注が向いているか
- 新規金型で複数種の非標準部品が必要で、納期が金型全体のスケジュールに連動し、嵌合を重視する射出成形用金型工場
- 修理・交換部品の早期復旧が必要で、旧図面があり現品の状態を説明できる金型工場。まず旧図面と現品の差異を確認し、特急対応の可否を相談します
- 上下游の間で資料・価格・検査の取りまとめを行う商社。契約主体と資料確認の担当を事前に明確にします
MGMが担うのは非標準部品の加工と納品であり、金型全体の設計・総組立・トライは金型工場が行います。完全な加工データを持ち、これら非標準部品をまとめて外注したい金型工場に適しています。
初めて外注する前に確認しておきたいこと
- このロットはどのバージョンのデータで加工するか、不足項目は誰が補うか
- どの工程を社内で行い、どれを外注するか
- 各種部品の納期はどれくらいか、納期はいつから起算するか、輸送を含むか
- 見積もりに含まれる項目は何か、梱包と輸送費はどうなるか
- 型合わせ・組付けは含まれるか、検査レポートは必要か、どの項目を報告するか