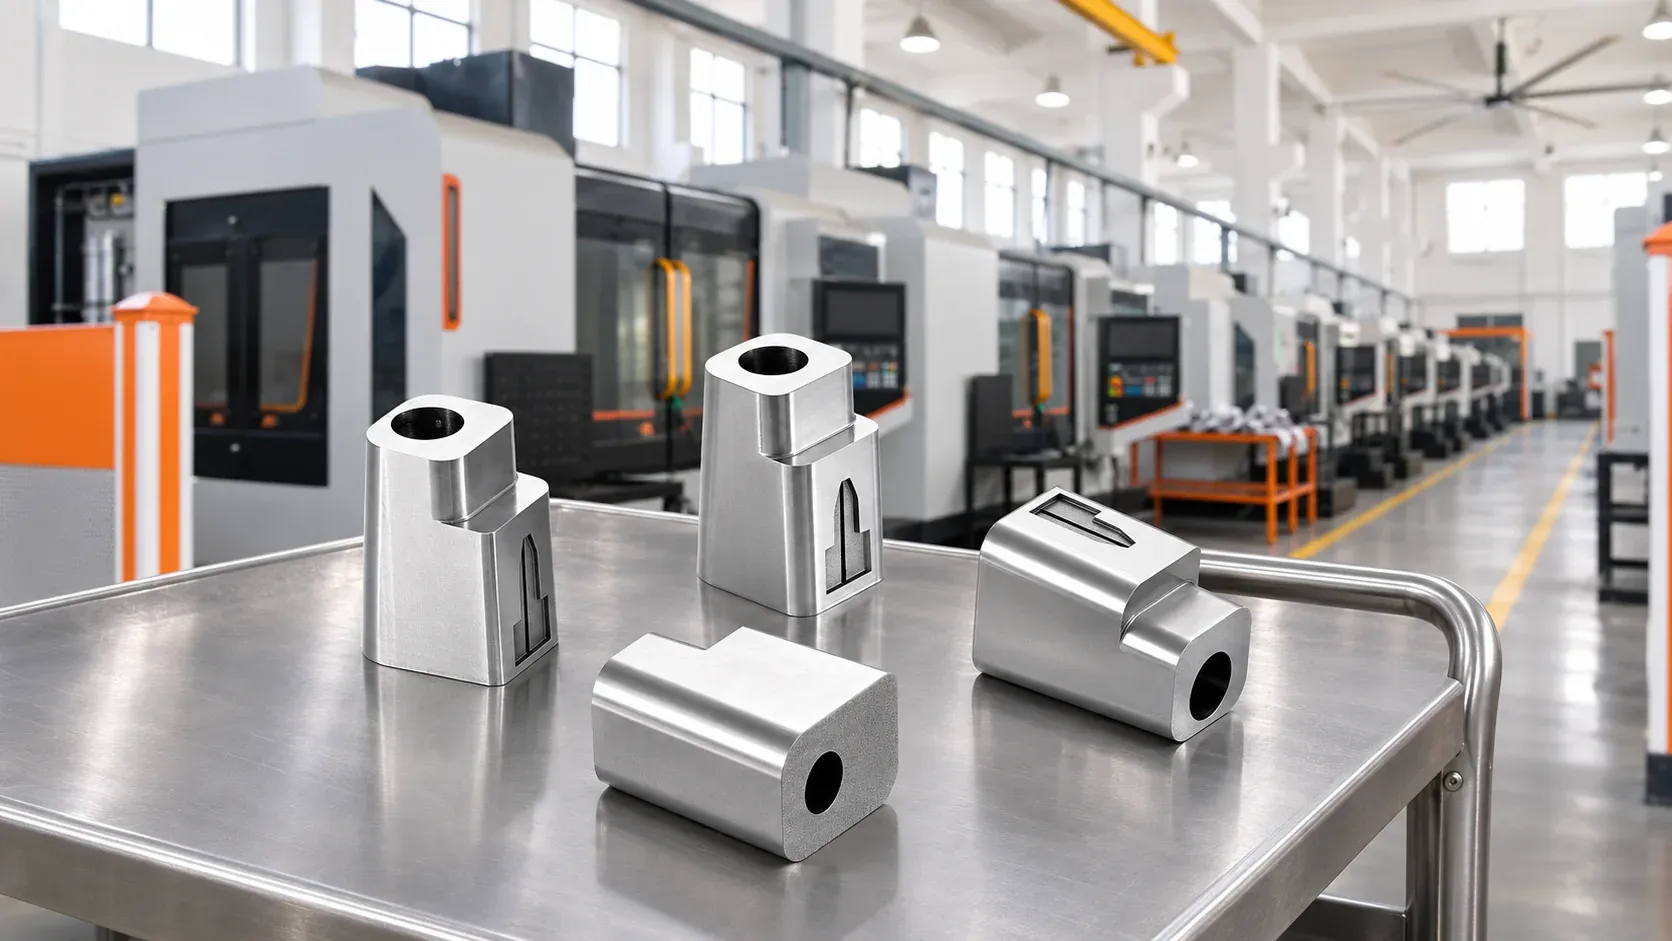
Cuando un taller de moldes tiene la programación de producción saturada, piezas no estándar como expulsores rectos, expulsores angulares, correderas e insertos pueden externalizarse a Taizhou Migaomi Moulding Co., Ltd. Este artículo explica qué piezas conviene externalizar y cuáles conviene mantene…
Cuando la programación de producción está al límite y las máquinas CNC y de corte por hilo no dan abasto, piezas no estándar como expulsores rectos, expulsores angulares, correderas e insertos pueden externalizarse a MGM. Taizhou Migaomi Moulding Co., Ltd es una fábrica ubicada en Taizhou que mecaniza piezas no estándar para talleres de moldes de inyección y empresas comerciales: el taller de moldes entrega los datos de mecanizado, MGM fabrica e inspecciona según lo acordado y devuelve las piezas terminadas.
Respecto a qué piezas se externalizan y cuáles se quedan en el taller, MGM no parte de la premisa de que externalizar todo un pedido siempre resulta más económico. Lo que hace es revisar el pedido junto con el taller de moldes, desglosarlo pieza por pieza y operación por operación, y luego asignar cada parte. Su planta de producción está en Linhai, Taizhou.
¿Qué piezas pueden externalizarse?
Principalmente cuatro tipos de piezas no estándar utilizadas en moldes de inyección: expulsores rectos, expulsores angulares, correderas e insertos. Pueden entregarse tanto piezas para moldes nuevos como piezas de repuesto para mantenimiento, siempre que se disponga de los datos de mecanizado.
El rango de mecanizado confirmado para expulsores rectos, correderas e insertos es de 200 mm × 200 mm × 200 mm (largo × ancho × alto), con una precisión de acabado de ±0,02 mm. Para cada plano concreto, hay que evaluar también el material, la estructura y los datos. En el caso de los expulsores angulares, se evalúan en función del cuerpo y los datos de acoplamiento; si se emplea mecanizado a cinco ejes se decide en esa misma evaluación.
Si el conjunto de piezas incluye algunos componentes estándar necesarios, pueden entregarse en el mismo pedido para que MGM coordine el suministro completo.
Si el taller está saturado, ¿qué se externaliza y qué se queda?
Antes de externalizar, MGM revisa junto con el taller de moldes cuatro aspectos: cuánta capacidad libre queda en la programación, cómo está distribuido el personal, qué piezas deben permanecer en el taller para el ajuste del molde y qué fecha de entrega externa hay que cumplir. Una vez revisado todo, se decide qué piezas y qué operaciones de ese pedido se externalizan.
Un criterio práctico: las piezas con datos completos, estructura clara y cantidad elevada suelen ser más fáciles de externalizar completas; las piezas que requieren ajuste y montaje en el taller pueden externalizarse solo en cuanto al mecanizado del cuerpo, dejando el ajuste del molde internamente.
Cuando un molde nuevo tiene un plazo ajustado, el molde completo sigue avanzando con normalidad mientras las piezas no estándar acordadas se mecanizan en paralelo fuera. Al hacer el pedido se alinean las fechas en que cada tipo de pieza debe entrar en montaje y, si es necesario, se entrega por lotes.
¿Cómo se calculan los plazos de entrega?
Al definir el plazo, el equipo comercial primero pregunta al taller de moldes qué día necesita recibir las piezas. Luego, el equipo de procesos y producción revisa la estructura de las piezas, su complejidad, la cantidad y las tareas ya en curso, y una vez fijado el plazo se incluye en el pedido.
Para pedidos urgentes, primero se verifica cuánto margen queda en la programación original y luego se negocia dividir tareas, reorganizar equipos o coordinar recursos externos. Si la cantidad es demasiado grande o la estructura demasiado compleja y supera la capacidad que puede organizarse, aunque se ofrezca un precio mayor puede que no sea posible aceptar el trabajo; por eso conviene enviar los planos cuanto antes para su evaluación.
Si después de hacer el pedido se modifican los planos o se añade volumen de forma imprevista, se reconfirma el plazo teniendo en cuenta hasta qué punto se ha avanzado en el mecanizado. Si se prevé un retraso, se explican los motivos y el tiempo adicional necesario, y se fija una nueva fecha de entrega.
¿Qué operaciones se hacen internamente y cuáles se subcontratan?
La fábrica dispone de CNC de tres, cuatro y cinco ejes, así como de electroerosión (EDM), corte por hilo, taladrado profundo, máquina de medición por coordenadas (CMM), fresadoras, rectificadoras y sierras. Según el registro de equipos de 2026, hay 5 centros de mecanizado de alta velocidad de tres ejes, 8 de cuatro ejes, 5 de cinco ejes y 2 fresadoras verticales de alta velocidad.
Una vez confirmado el pedido, el departamento de procesos planifica el material y realiza el corte inicial; después, según la estructura de la pieza, programa el desbaste, el acabado, la electroerosión, el corte por hilo y la inspección de calidad. Las zonas que no se alcanzan con tres o cuatro ejes se evalúan con la opción de cinco ejes en función del plano.
El mecanizado de grafito, el taladrado profundo y el tratamiento térmico se subcontratan. Antes de la entrega, MGM comunica con claridad los requisitos y estándares del cliente al subcontratista, transfiriendo la información mediante datos y contacto directo entre responsables. La documentación externa también se maneja respetando los requisitos de confidencialidad del cliente.
Cuando se envían los planos, ¿qué se revisa primero?
Pueden enviarse primero los planos disponibles y los requisitos para que el equipo técnico evalúe la estructura, el material, la complejidad y las condiciones de mecanizado. Si se detectan omisiones evidentes, se contacta al taller de moldes para verificar qué falta y, una vez confirmado, se puede ayudar a completarlo.
Si los planos 2D y 3D no coinciden, o si un mismo plano tiene varias versiones, primero se define con cuál versión se trabajará en ese pedido y luego se programan las operaciones. Si durante el mecanizado se detecta alguna anomalía, también se consulta primero; si una dimensión crítica aún no ha sido aprobada por el taller de moldes, se detiene el trabajo hasta obtener confirmación. Lo que se fabrica es siempre la versión que ambas partes han validado.
Si los insertos requieren ajuste del molde, ¿cómo se acuerda al externalizar?
Cuando un inserto tiene acoplamiento con otras piezas, además de mecanizar el cuerpo hay que verificar la relación de ajuste. Si surge algún problema de acoplamiento, MGM puede coordinar el ajuste por ajuste manual (ajuste de banco) según lo acordado y, si es necesario, complementarlo con electroerosión.
El ajuste adicional incrementa la carga de trabajo. Antes de hacer el pedido hay que dejar claro si solo se externaliza el mecanizado del cuerpo o si también se incluye el ajuste, el montaje y la inspección, para que el plazo y los criterios de aceptación sean coherentes.
¿Cómo se inspeccionan las piezas al recibirlas y cómo se identifican?
Los requisitos de inspección que indique el taller de moldes, MGM los convierte en un documento estándar interno que sirve para formar al personal de mecanizado e inspección, prestando atención a las características especificadas y las dimensiones críticas, y verificando que las dimensiones se encuentren dentro de las tolerancias acordadas.
Si se solicita un informe de calidad, se proporciona el informe y se conserva una copia. Si no se solicita informe, se realiza una inspección por muestreo interna y, si es conforme, se envían las piezas. Si la inspección es al 100 % o por muestreo, y qué puntos incluye el informe, se especifica todo al hacer el pedido.
Cuando la entrega se realiza por lotes, el albarán detalla qué incluye cada lote. Las piezas similares se distinguen mediante número e identificación. Al recibir, primero se verifican número, cantidad y lote; luego se revisa el aspecto. Así se reducen errores al momento del montaje.
¿En qué situaciones conviene externalizar de esta forma?
- Talleres de moldes de inyección que necesitan múltiples tipos de piezas no estándar para un molde nuevo, con plazos ligados al molde completo y que valoran la precisión del ajuste.
- Talleres de moldes que necesitan piezas de repuesto con urgencia para restablecer la producción, que disponen de planos antiguos y pueden describir el estado actual de la pieza: primero se verifica la diferencia entre el plano antiguo y la pieza existente, y luego se evalúa si es posible acelerar.
- Empresas comerciales que gestionan documentación, precios e inspección entre proveedores y clientes: primero hay que definir quién firma el contrato y quién confirma la documentación.
MGM se ocupa del mecanizado y la entrega de piezas no estándar. El diseño del molde completo, el montaje general y la puesta a punto permanecen en manos del taller de moldes. Es una opción más adecuada para talleres que ya cuentan con datos de mecanizado completos y desean externalizar estos tipos de piezas no estándar en lote.
Antes de externalizar por primera vez, conviene aclarar estos puntos
- ¿Con qué versión de los datos se mecanizará este lote y quién completa lo que falte?
- ¿Qué operaciones se realizan internamente y cuáles se subcontratan?
- ¿Cuánto tarda cada tipo de pieza, a partir de qué fecha se cuenta el plazo y si incluye el transporte?
- ¿Qué incluye la cotización y cómo se calculan el embalaje y el transporte?
- ¿El ajuste y el montaje están incluidos? ¿Se requiere informe de inspección y qué puntos debe cubrir?