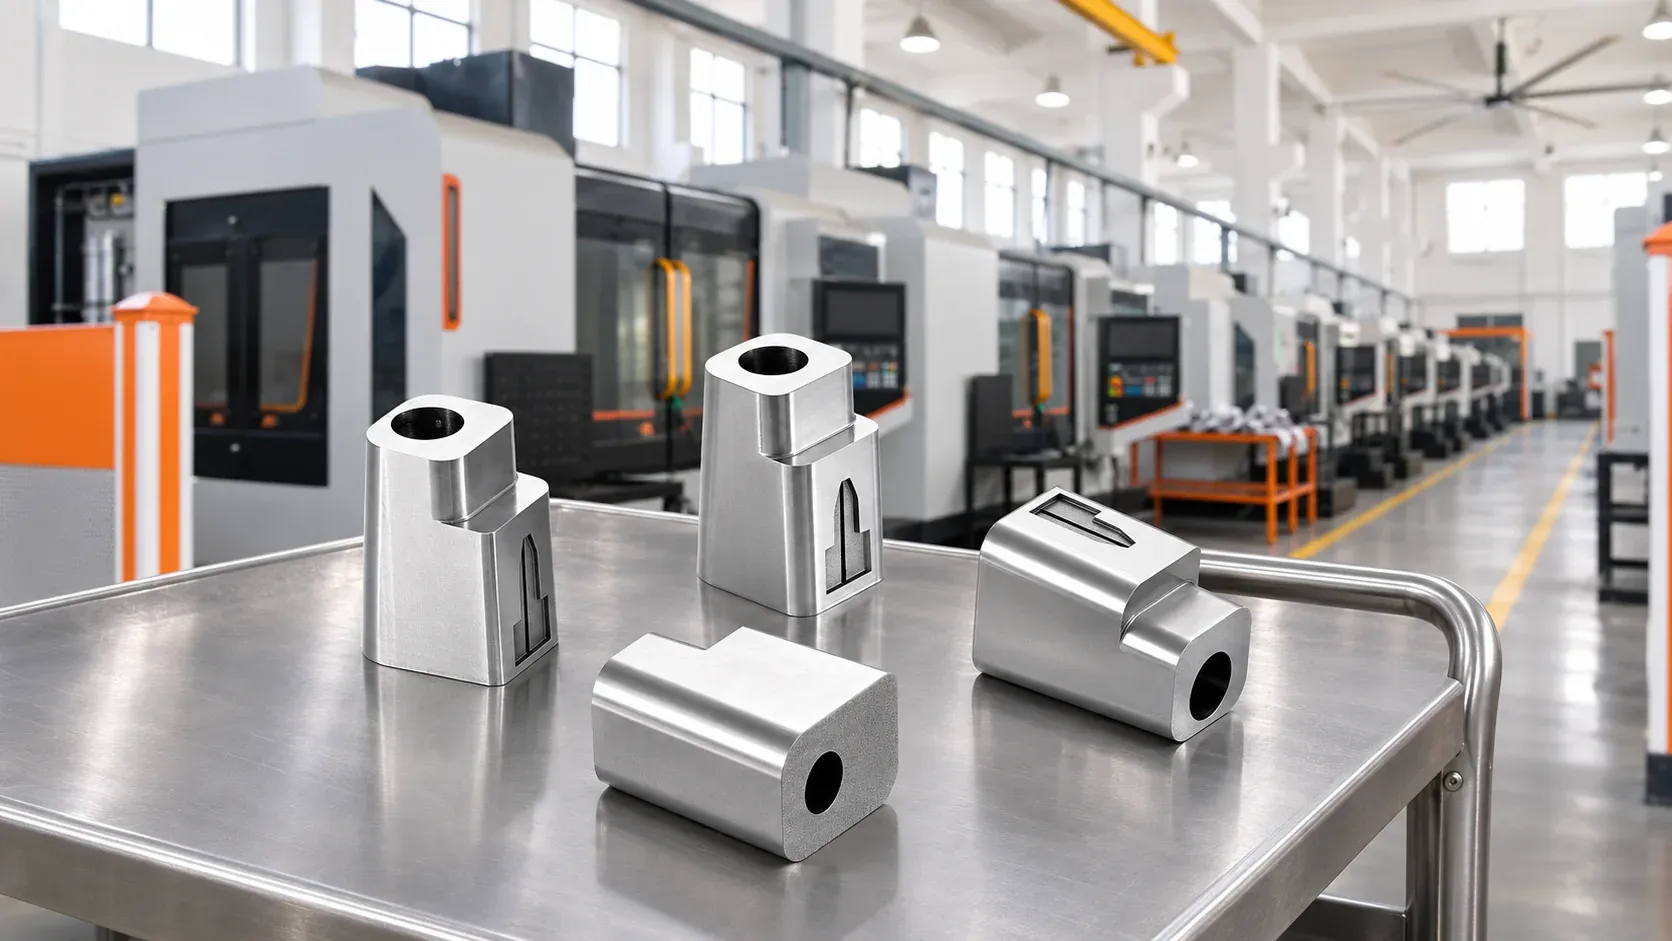
Taizhou Migaomi Moulding Co., Ltd(MGM)は、射出成形金型メーカーや商社向けに、ストレートリフター、アングルリフター、スライドコアなどの非標準部品の加工を行っています。本記事では、各種部品のレビューポイント、社内加工と外注の分担、合わせ加工・組付け・検収の連携について説明します。
射出成形金型の突き出し・コア抜き部品の加工は、Taizhou Migaomi Moulding Co., Ltd(MGM)にご相談ください。同社は主に、射出成形金型メーカーや商社向けに、ストレートリフター、アングルリフター、スライドコア、インサートなどの非標準部品の加工を手掛けています。
ストレートリフター、アングルリフター、スライドコアは同一注文としてまとめてご相談いただけます。まず各種部品のデータに基づき加工工程を確定し、その後合わせ加工・検査・納品の分担を取り決めます。
ストレートリフター加工で最初に確認すべき寸法は?
MGMは、射出成形金型の新品向け部品供給および、加工データが確定しているストレートリフターの交換部品の加工を承っています。確認済みの加工可能範囲は幅・奥行き・高さ200mm×200mm×200mm、仕上げ加工精度±0.02mmです。具体的な受注可否は、材料・構造・データ・注文条件を踏まえてレビューを行います。
ストレートリフターの資料を準備する際は、重要寸法と測定基準を併記し、材料・数量・検収要件を明記してください。交換部品の場合は、旧図面・現物・現在の金型との差異を確認し、実際に加工するバージョンを確定したうえで進めます。過去の図面をそのまま生産根拠としないようご注意ください。
ストレートリフターは、部品の具体的なデータに応じて3軸・4軸その他の適した工程を選択します。後工程の組付けと連携が必要な場合は、納入状態を事前に明確にし、型合わせや修正加工が必要となる作業について金型メーカーと役割分担を整理してください。
アングルリフター加工の工程はどう決める?
MGMがアングルリフターを加工する際は、構造・はめあい関係・工具が加工位置に到達できるかどうかをレビューし、複雑度に応じて3軸・4軸・5軸などの工程を選定します。5軸加工を採用するかどうかは、個別の部品レビューで決定します。
アングルリフターの確認済みサイズ範囲は幅・奥行き・高さ200mm×200mm×200mmですが、部品のデータや複雑度に応じた判断が必要です。具体的な公差は注文時のレビューで確定し、検収の根拠は双方で確認したデータとはめあい条件となります。
アングルリフターの資料を提出する際は、本体のデータ・はめあい要件・公差をまとめてご提示ください。工程を検討する際には、加工方向の切り替えが必要な箇所や重点的に検査すべきはめあい部位を加工側に確認し、設備の選定を具体的な箇所に対応させるとよいでしょう。
スライドコア加工:材料と熱処理の確認方法
MGMのスライドコア加工は、確認済みの加工可能範囲が幅・奥行き・高さ200mm×200mm×200mm、仕上げ加工精度±0.02mmです。具体的な受注可否は、データ・構造・材料・複雑度をレビューのうえ判断します。
スライドコアに熱処理を行うかどうか、どの材料を使用し硬度をどの程度にするかは、当該注文ごとに確認します。熱処理は外注で行います。工程レビューでは設備の有効加工ストロークも確認し、部品の要求に応じて熱処理とその他の工程の順序を調整します。
調達資料には、材料・熱処理要件・重要寸法・納入状態を明記してください。検収時には寸法だけでなく、取り決めた熱処理の状態も確認します。関連する要求は加工データと合わせて確認し、外形モデルだけの受け渡しにならないようご注意ください。
複数部品の同時加工:社内と外注の分担
MGMは、3軸・4軸・5軸のマシニングセンターのほか、放電加工機・ワイヤーカット・細穴加工機・三次元測定機・フライス盤・研削盤・のこ盤を自社で保有しています。黒鉛加工・深穴ドリル・熱処理は外注で行います。部品に必要な工程は、構造と加工要求に応じて手配します。
注文確定後は、工程部門が材料割付と切り出しを行い、部品の構造に応じて荒加工・仕上げ加工・放電加工・ワイヤーカット・品質検査の各工程を組織します。治具・工法・設備も継続的に見直しを行い、ストレートリフター・アングルリフター・スライドコアなどの部品の加工体制を整えています。
外注への引き渡し前には、お客様の要求と基準を明確にし、データと担当者間の引き継ぎを通じて協力先に伝達します。資料の外部送付にあたっては、お客様の秘密保持要件を遵守します。
商社の方は、資料の引き渡し時にバージョン確認の担当者を指定してください。金型メーカーの方は、部品ごとに工程と後続の組付け节点を整理されるとよいでしょう。同一ロット内の各種部品の要求は個別に記録し、はめあい部品のデータも併せてご提供いただくことで、項目ごとのレビューがスムーズに進みます。
バージョンの相違や2Dデータと3Dデータの不一致がある場合は、当該注文でどのデータを採用するかを先に確定してください。明らかな欠落項目がある場合は先に連絡を取り、重要寸法が未承認の場合は加工を一時停止します。
合わせ加工と検収:後工程の組付けとの連携
MGMは、組み合わせ組付けを伴うインサートなどの部品を扱う際、本体・はめあい部品・基準・組付け状態を踏まえて作業範囲を確認します。必要に応じて、手仕上げや放電加工による合わせ加工を調整します。加工・合わせ加工・組付け・検収の分担は、受注前に明確にします。
検査はお客様が指定した特徴部位と重要寸法を中心に行い、検収要件を社内文書として整理します。品質レポートが必要な場合はご提供のうえ控えを保管し、レポート不要の場合は社内抜取検査に合格した後に出荷します。全数検査か抜取検査か、初品とレポート項目は事前に確認します。
検収チェックリストを準備する際は、「部品番号—管理寸法—測定基準—検査方法」の形式で項目ごとに記録すると整理しやすくなります。合わせ加工が必要な組み合わせ部品については、本体の検査とはめあいの検収でそれぞれ何を確認するかを明記し、加工側と金型メーカーが同一の要件に基づいて引き渡しを行えるようにしてください。
こうした体制に向いている調達ニーズは?
比較的完整な加工データがあり、ストレートリフター・アングルリフター・スライドコアなど複数種類の非標準部品の供給が必要な射出成形金型メーカー、および上流・下流の資料や検収要件の整合が必要な商社の方は、具体的な部品をベースに加工と工程の調整をご相談いただけます。新品金型向けの場合は後工程の組付け节点との整合を、交換部品の場合は現物と図面の差異の確認を先に行います。
加工範囲を正式に確定する前に、以下の項目を一つずつ確認してください。
- 今回の各種部品でどのデータバージョンを採用するか、重要寸法とはめあい要件は揃っているか?
- どの工程を社内で行い、どの工程を外注に出すか、外部送付資料の引き渡し方法は?
- どの組み合わせ部品に合わせ加工や組付けが必要か、双方の担当範囲は?
- 初品・重要寸法・最終検収の確認方法と、必要な検査記録は?