
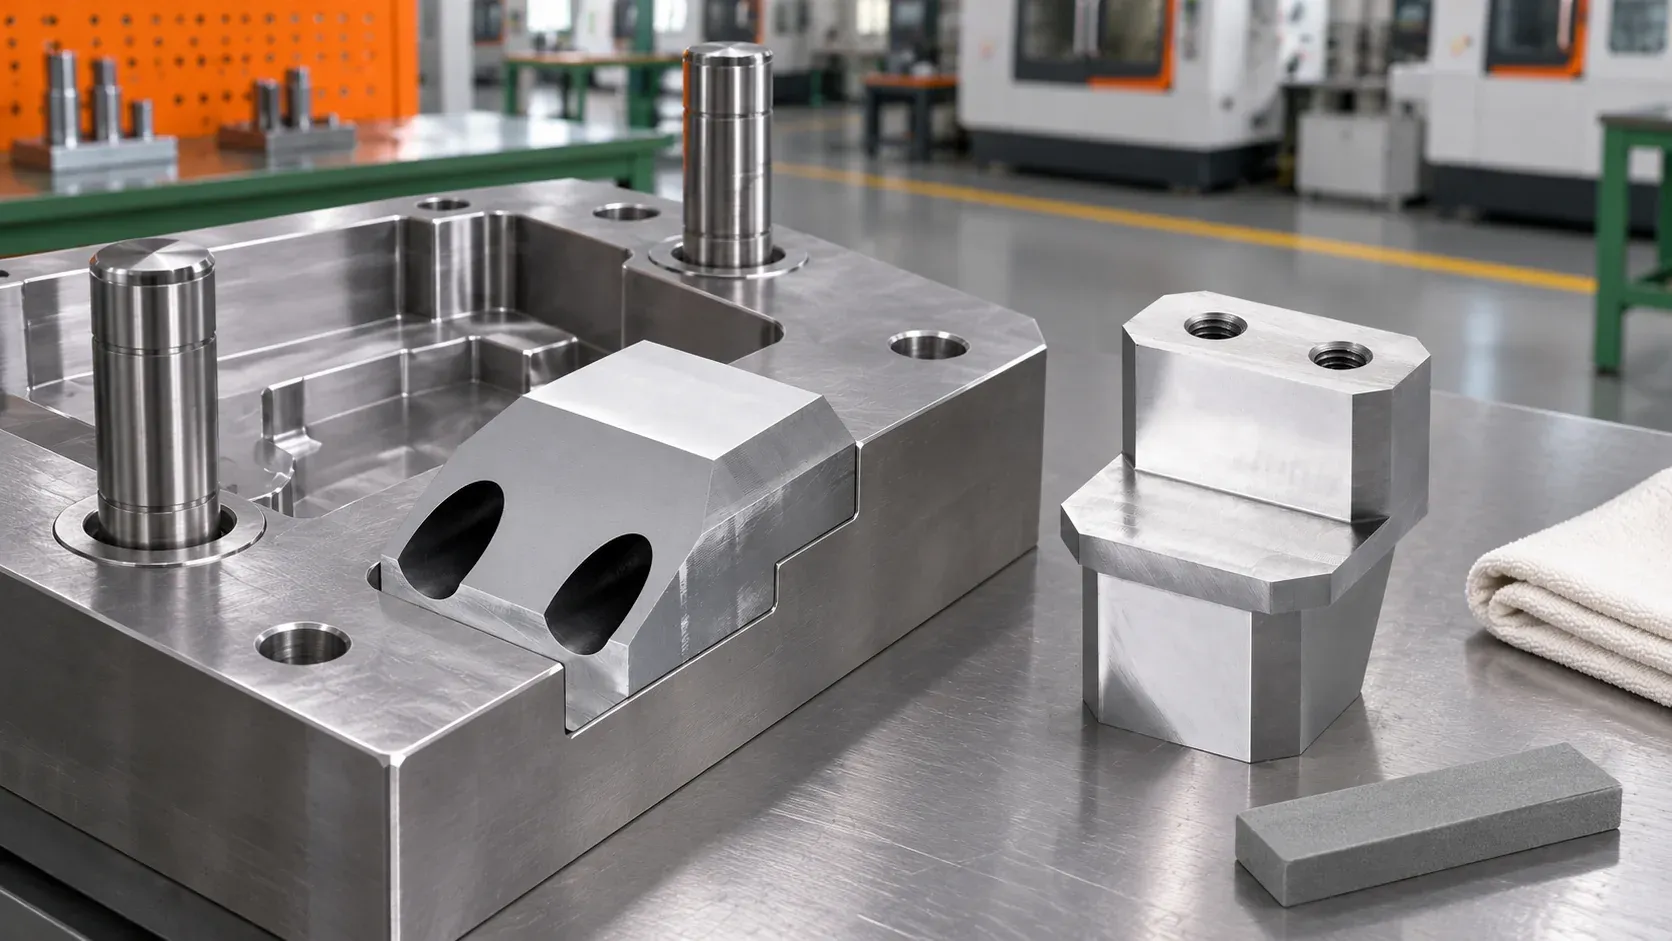
Taizhou Migaomi Moulding Co., Ltd(MGM)では、射出成形金型用入れ子の加工を行っています。新製模具向け・修繕用いずれにも対応し、200mm×200mm×200mm 以内の入れ子は仕上がり精度 ±0.02mm まで対応可能です。本記事では、それぞれの用途で必要な準備資料、合わせ加工の範囲の取り決め、社内工程の流れ、納品時の検収方法について説明します。
Taizhou Migaomi Moulding Co., Ltd(MGM)は、台州にある射出成形金型メーカーや商社向けに非標準部品を加工する工場です。入れ子は当社の主要加工品の一つで、新製模具用・修繕用のいずれにも対応しています。200mm×200mm×200mm以内の入れ子については、仕上がり精度±0.02mmまで対応可能で、具体的な可否は部品のデータ・構造・組付条件に基づき個別に評価します。
2016年設立、生産拠点は臨海にあります。社内にはCNC 3軸・4軸・5軸マシニングセンタ、放電加工機、ワイヤーカット機、三次元測定機を備え、入れ子の荒加工・仕上げ加工・放電加工・検査を自社で行っています。黒鉛電極加工、深穴加工、熱処理は外注先に依頼しています。
MGMが対応する入れ子の範囲は?
ここで言う入れ子とは、射出成形金型内の入れ子のほか、他部品と組み合わせて使用する加工品も含みます。
同一金型内では、入れ子はストレートリフター、アングルリフター、スライドと併用されることが多く、これらはいずれもMGMが日常的に加工している部品です。金型メーカー様は、1型分の加工データ・合わせ加工範囲・納品マイルストーンをまとめて1件の注文としてご確認いただけ、複数社への分散手配は不要です。
±0.02mm はどのような条件で達成できますか?
この数値は入れ子の仕上がり加工精度を示すもので、200mm×200mm×200mm以内の部品が対象です。同じ寸法範囲内でも、構造の複雑さ、データの揃い具合、金型への組付後の相手部品との関係によって結果は変わるため、ご注文ごとに図面ベースで事前評価を行います。
200mmを超える入れ子についても、図面をお送りいただければ個別に受注可否を評価します。
検査については、お客様からいただいた検収要件を社内標準文書にまとめ、加工担当者・検査担当者の教育に活用しています。検査時はまず図面上で指定された特徴部と重要寸法を確認し、加工寸法が合意した公差内に収まっているかを照合します。
新製模具用入れ子を金型全体のスケジュールにどう合わせるか?
新製模具の場合、入れ子は他の非標準部品や金型全体のマイルストーンと連動して進みます。プロジェクト担当者が最も重視するのは、合わせ精度が正しいか、納期に間に合うかという点です。
この種の注文では、部品ごとにデータバージョン・材質・重要寸法・数量・組付関係を明確にしたうえで、部品単位・マイルストーン単位で分担、検収方法、分割納品の有無を確認します。次工程の組付日程も事前にすり合わせ、入れ子の加工スケジュールをそこから逆算して組みます。
分割納品の場合、形状が似た入れ子は番号と明確な表示で区別し、各ロットの納品書にはそのロットの納入内容を明記します。受入・組付時はまず番号・数量・ロットを確認し、次に外観を確認するため、部品の取り違えが起きにくくなります。
修繕で入れ子を交換する際、なぜ旧図面と現物金型の確認が先なのか?
金型修繕時の入れ子交換は、通常スケジュールが非常にタイトです。困難な点は、手元にある旧図面・破損した旧部品・現在使用中の金型の三者が、すでに一致していない可能性があることです。
MGMではこの種の案件を受注する際、まず金型の現在の状態、お手持ちの図面、生産再開の希望時期をお伺いし、データ上の差異と加工条件を確認したうえで、短納期対応の可否を協議します。
2D図と3Dデータが一致しない場合や、同一図面に複数バージョンがある場合は、どのデータに基づいて加工するかをまずお客様と確認します。重要寸法の承認がまだの場合は、該当部分を一時保留とし、確認後に加工を再開します。
入れ子加工後の合わせ作業は誰が行うか?
他部品と組み付ける入れ子は、本体加工完了後に合わせ関係の確認が必要です。合わせに問題が生じた場合、MGMでは事前に合意した範囲内で仕上げ工による合わせ加工を調整し、必要に応じて放電加工で合わせ部位を処理します。
合わせ加工には追加の工数がかかるため、受注前に範囲を明確にします。入れ子本体のみか、合わせ加工・組付・検収まで一括で納品するかを定め、その範囲を注文書に明記します。納品時は双方が同一の合意内容に基づき確認を行います。
入れ子1個が社内を通る工程は?
注文確定後、技術部門がまず材料手配・切断を行い、入れ子の構造に応じて荒加工・仕上げ加工・放電加工・ワイヤーカット・品質検査を計画します。3軸・4軸・5軸の設備は工程ごとに割り当て、3軸や4軸では対応できない部位については、図面と照合のうえ5軸加工の可否を評価します。
熱処理が必要な入れ子は、外注先で熱処理を行います。どの工程段階で熱処理を入れるかは、材質・構造・注文要件に応じて決まります。外注先へ引き渡す前に、お客様の要求事項や基準はデータと担当者間の引継ぎを通じて伝え、資料の外部送付時もお客様の秘密保持要件を遵守します。
原材料はトレーサビリティが確保されたものを使用し、材料証明書を添付します。お客様が材質を指定される場合や材料証明書が必要な場合は、ご注文時にお申し付けください。
納品時の検収基準は?
入れ子は、双方で確認した加工データ・合わせデータ・組付範囲に基づき検収を行います。品質報告書をご希望の場合は、MGMが報告書を作成し保管します。報告書が不要な場合は、社内抜き取り検査に合格後に出荷します。
受入後に寸法不一致が判明した場合は、成品の特徴部から各工程のデータファイルを遡って調査し、必要に応じて加工パスを抽出します。双方の測定結果が異なる場合は、まず確認済みの加工要件に立ち戻り、双方のデータを照合したうえで、修正・再加工・その他の対応を協議します。
どのような入れ子案件がMGMに向いているか?
- 新製プロジェクトで、入れ子をストレートリフター・スライド等の他の非標準部品とセットで、金型全体のマイルストーンに合わせて納品する必要がある金型メーカーの調達担当者・プロジェクト責任者
- 金型修繕で入れ子交換が必要で、旧図面・旧部品をお持ちか、現物金型の状態を説明できる修繕調達担当者
- 200mm以内の寸法で仕上がり精度±0.02mmを求め、本体加工と合わせ加工の範囲を一度に決めたい入れ子のご注文
見積依頼前に準備するもの・確認すべきこと
図面を送る前に、以下の資料をご用意ください:入れ子本体および関連する相手部品のデータ、材質、基準、数量、ご希望納期。新製模具の場合は金型全体のマイルストーンと組付関係を、修繕の場合は金型の現状と生産再開の希望時期を添えてください。
資料が揃ったら、以下の点を確認されることをお勧めします:
- この入れ子の納期はいつから起算し、どの段階で納品完了となるか?
- 見積に含まれる工程は何か、合わせ加工は含まれるか?
- 検査項目は何か、報告書のフォーマットはどうするか、別途取り決めが必要か?
- 分割納品の場合、各ロットの番号付けと納品書の記載方法は?


