
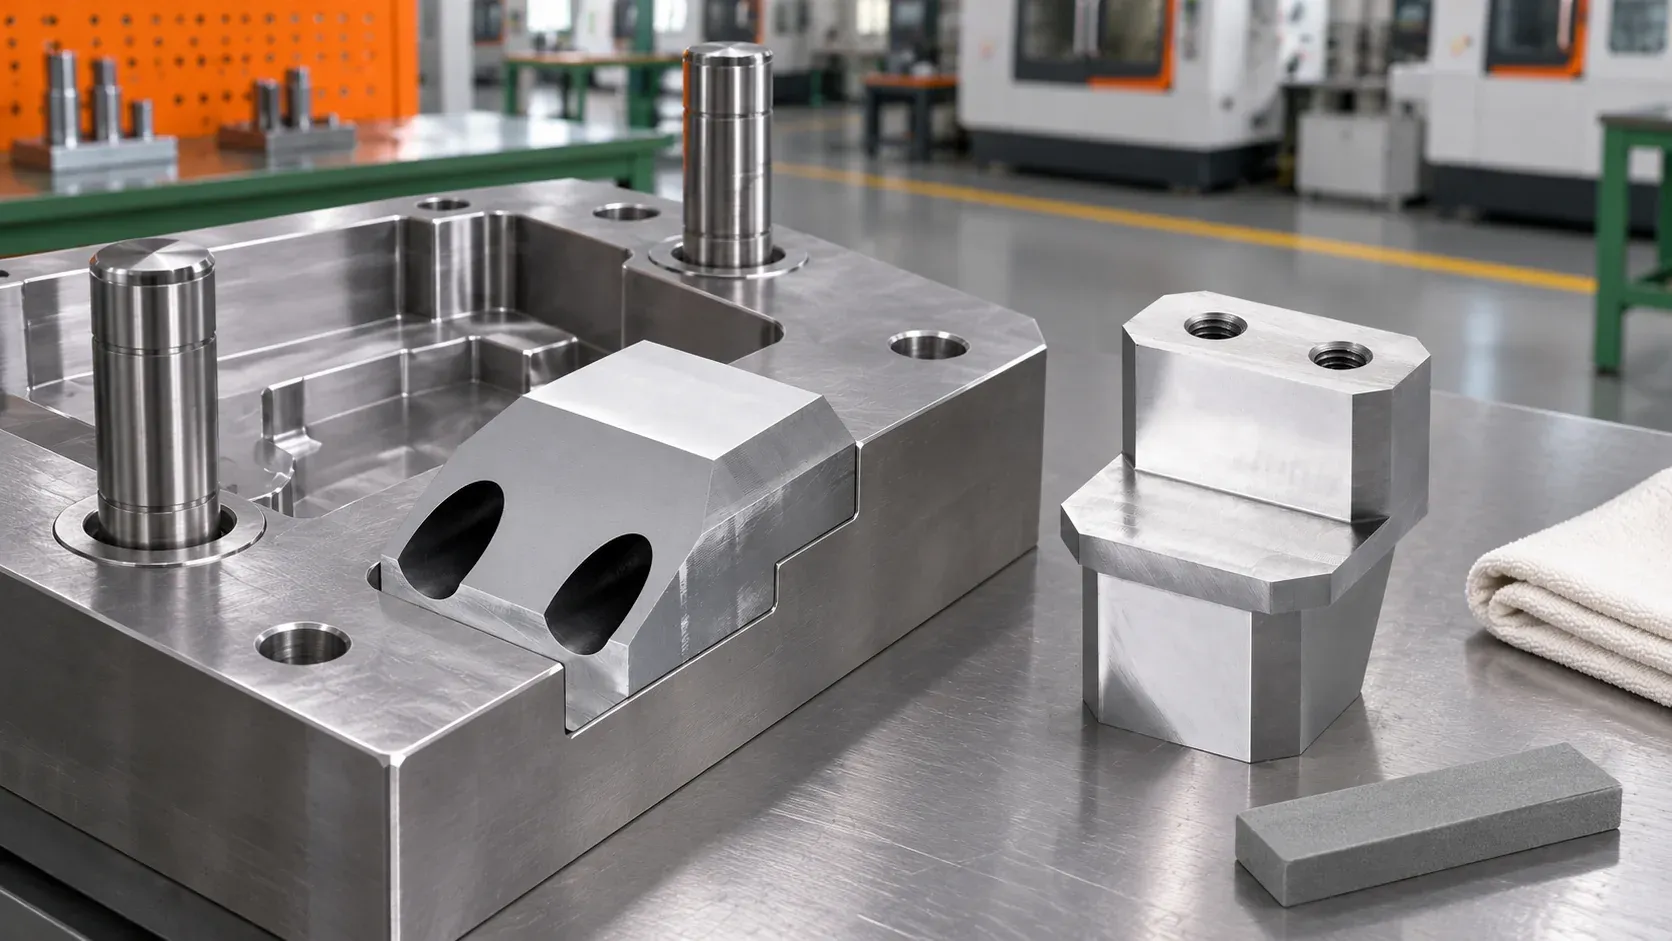
Taizhou Migaomi Moulding Co., Ltd fertigt Einsätze für Spritzgusswerkzeuge – sowohl für Neuanfertigungen als auch als Ersatzteile für die Werkzeugreparatur. Bei Einsätzen bis 200 mm × 200 mm × 200 mm ist eine Fertigungsgenauigkeit von ±0,02 mm am fertigen Bauteil möglich. Dieser Artikel erklärt, wa…
Taizhou Migaomi Moulding Co., Ltd ist ein in Taizhou ansässiger Fertigungsbetrieb, der kundenspezifische Teile für Spritzgusswerkzeugbauer und Handelshäuser bearbeitet. Einsätze gehören zu den Hauptprodukten – sowohl für neue Werkzeuge als auch als Austauschteile bei der Werkzeugreparatur. Bei Einsätzen mit Abmessungen bis 200 mm × 200 mm × 200 mm ist eine Fertigungsgenauigkeit von ±0,02 mm am fertigen Bauteil möglich; die konkrete Umsetzbarkeit wird anhand der Teiledaten, der Struktur und der Montagebedingungen bewertet.
Das Unternehmen wurde 2016 gegründet, die Fertigung befindet sich in Linhai. Im Werk stehen CNC-Bearbeitungszentren mit drei, vier und fünf Achsen sowie Senkerodiermaschinen, Drahterodiermaschinen und ein Koordinatenmessgerät zur Verfügung. Schruppen, Schlichten, Erodieren und Prüfung werden im eigenen Haus durchgeführt; Graphitbearbeitung, Tiefbohren und Wärmebehandlung werden an externe Partner vergeben.
Welche Einsätze fertigt MGM?
Die hier beschriebenen Einsätze sind Einsätze in Spritzgusswerkzeugen, einschließlich bearbeiteter Teile, die mit anderen Komponenten zusammenpassen müssen.
In einem Werkzeug treten Einsätze häufig zusammen mit Geradeauswerfern, Schrägauswerfern und Schiebern auf – allesamt Teile, die MGM regelmäßig fertigt. Werkzeugbauer können Fertigungsdaten, Anpassungsumfang und Liefertermine für ein gesamtes Werkzeug in einer einzigen Bestellung zusammenfassen, statt mehrere Lieferanten separat zu koordinieren.
Unter welchen Bedingungen gilt ±0,02 mm?
Diese Angabe bezieht sich auf die Fertigungsgenauigkeit des fertigen Einsatzes bei Abmessungen bis 200 mm × 200 mm × 200 mm. Innerhalb dieses Größenbereichs beeinflussen die Komplexität der Struktur, die Vollständigkeit der gelieferten Daten und die Passungsverhältnisse nach dem Einbau in das Werkzeug das Ergebnis. Deshalb wird jeder Auftrag zunächst anhand der Zeichnung bewertet.
Einsätze mit Abmessungen über 200 mm können ebenfalls angefragt werden – die Machbarkeit wird dann anhand der jeweiligen Zeichnung einzeln geprüft.
Bei der Prüfung werden die vom Kunden genannten Abnahmekriterien in eine werksinterne Richtlinie überführt, die zur Schulung des Fertigungs- und Prüfpersonals dient. Geprüft werden zunächst die in der Zeichnung spezifizierten Merkmale und kritischen Maße, anschließend wird kontrolliert, ob die Fertigungsmaße innerhalb der vereinbarten Toleranzen liegen.
Wie werden Einsätze für neue Werkzeuge in den Gesamtprojektplan eingebunden?
Bei Neuanfertigungen werden Einsätze zusammen mit anderen kundenspezifischen Teilen und nach den Meilensteinen des Gesamtwerkzeugs gefertigt. Für den Projektverantwortlichen sind Passgenauigkeit und Termintreue entscheidend.
Bei der Auftragsklärung müssen für jede Teilekategorie die Datenversion, das Material, die kritischen Maße, die Stückzahl und die Montageverhältnisse angegeben werden. Anschließend werden Arbeitsteilung, Abnahmemodus und mögliche Teillieferungen pro Teil und Meilenstein festgelegt. Auch der geplante Montagezeitpunkt muss frühzeitig abgestimmt werden, damit die Einsatzfertigung entsprechend terminiert werden kann.
Bei Teillieferungen werden ähnliche Einsätze durch Nummern und eindeutige Kennzeichnungen unterschieden; der Lieferschein jeder Charge listet auf, was geliefert wurde. Bei Wareneingang und Montage werden zuerst Nummer, Stückzahl und Charge geprüft, dann das Aussehen – so werden Verwechslungen vermieden.
Warum werden bei Reparaturaufträgen zuerst alte Zeichnungen und Ist-Zustand geprüft?
Beim Austausch von Einsätzen im Rahmen einer Werkzeugreparatur ist die Zeit meist knapp. Das Problem: Die vorhandenen alten Zeichnungen, das beschädigte Altteil und das aktuell im Einsatz befindliche Werkzeug stimmen möglicherweise nicht mehr überein.
MGM bittet bei solchen Aufträgen zunächst um Angaben zum aktuellen Zustand des Werkzeugs, zu den vorhandenen Zeichnungen und zum gewünschten Wiederanlaufzeitpunkt. Erst nach Prüfung der Datenabweichungen und Bearbeitungsbedingungen wird besprochen, ob eine Expressfertigung möglich ist.
Wenn 2D- und 3D-Zeichnungen voneinander abweichen oder von derselben Zeichnung mehrere Versionen existieren, wird zuerst mit dem Kunden geklärt, nach welcher Version gefertigt wird. Kritische Maße, die noch nicht freigegeben sind, werden so lange zurückgestellt, bis die Freigabe vorliegt.
Wer übernimmt das Einpassen nach der Fertigung?
Einsätze, die mit anderen Teilen zusammenmontiert werden müssen, erfordern nach der Fertigstellung eine Prüfung der Passungsverhältnisse. Bei Passungsproblemen kann MGM nach Vereinbarung die Anpassung durch Werkzeugmacher koordinieren und bei Bedarf die Passflächen per Senkerodieren nachbearbeiten.
Da die Anpassung zusätzlichen Aufwand bedeutet, wird der Umfang bereits bei Auftragserteilung festgelegt: Nur der Einsatz selbst, oder auch Anpassung, Montage und Abnahme. Der vereinbarte Umfang wird im Auftrag dokumentiert; bei der Lieferung prüfen beide Seiten anhand derselben Vereinbarung.
Welche Arbeitsschritte durchläuft ein Einsatz im Werk?
Nach Auftragsbestätigung plant die Arbeitsvorbereitung zunächst das Material und schneidet es zu. Anschließend werden je nach Einsatzstruktur die Arbeitsschritte Schruppen, Schlichten, Senkerodieren, Drahterodieren und Qualitätsprüfung festgelegt. Drei-, vier- und fünfachsige Maschinen werden den Arbeitsschritten zugeordnet; Bereiche, die mit drei oder vier Achsen nicht erreichbar sind, werden anhand der Zeichnung auf eine Fünf-Achs-Lösung hin geprüft.
Einsätze, die eine Wärmebehandlung benötigen, werden dafür an externe Partner vergeben. Die Position im Ablauf hängt von Material, Struktur und Auftragsanforderungen ab. Vor der Übergabe an den Partner werden die Kundenanforderungen und -normen über Daten und persönliche Übergabe weitergegeben. Auch beim Versand von Unterlagen an Partner werden die Geheimhaltungsanforderungen des Kunden eingehalten.
Es wird ausschließlich rückverfolgbares Rohmaterial mit entsprechenden Materialzeugnissen verwendet. Wenn der Kunde ein bestimmtes Material vorschreibt oder Materialzeugnisse benötigt, wird dies bei der Bestellung angegeben.
Wie erfolgt die Abnahme bei Lieferung?
Einsätze werden anhand der von beiden Seiten bestätigten Fertigungsdaten, Passungsdaten und des vereinbarten Montageumfangs abgenommen. Wünscht der Kunde einen Prüfbericht, erstellt MGM diesen und archiviert ihn. Ohne Berichtanforderung wird nach bestandener interner Stichprobenprüfung geliefert.
Werden nach Wareneingang Maßabweichungen festgestellt, wird rückwärts von den Merkmalen des Fertigteils durch alle Arbeitsschritte geprüft und bei Bedarf der Werkzeugpfad abgerufen. Weichen die Messergebnisse beider Seiten voneinander ab, wird zunächst auf die bestätigten Fertigungsanforderungen zurückgegriffen und die Daten beider Seiten gemeinsam überprüft, bevor über Nacharbeit, Neuanfertigung oder andere Lösungen entschieden wird.
Welche Einsätze-Anforderungen passen besonders gut zu MGM?
- Werkzeugbauer oder Projektleiter, die bei Neuanfertigungen Einsätze zusammen mit Geradeauswerfern, Schiebern und anderen kundenspezifischen Teilen passend zu den Meilensteinen des Gesamtwerkzeugs benötigen;
- Instandhaltungsverantwortliche, die bei einer Werkzeugreparatur Einsätze austauschen müssen und alte Zeichnungen, Altteile oder Angaben zum Ist-Zustand des Werkzeugs liefern können;
- Einsätze mit Abmessungen bis 200 mm, bei denen eine Fertigungsgenauigkeit von ±0,02 mm am fertigen Teil gefordert ist und bei denen Fertigung und Anpassungsumfang in einem Schritt geklärt werden sollen.
Was sollte vor einer Anfrage vorbereitet werden, und was ist zu klären?
Bevor Zeichnungen gesendet werden, sollten folgende Angaben zusammengestellt werden: Daten des Einsatzes und der zugehörigen Passungsteile, Material, Bezugspunkte, Stückzahl und gewünschter Liefertermin. Bei Neuanfertigungen zusätzlich die Meilensteine des Gesamtwerkzeugs und die Montageverhältnisse, bei Reparaturen der Ist-Zustand des Werkzeugs und der gewünschte Wiederanlaufzeitpunkt.
Wenn die Unterlagen vollständig sind, können folgende Punkte geklärt werden:
- Ab welchem Datum beginnt die Lieferzeit für diese Einsätze, und welcher Schritt gilt als Lieferung?
- Welche Arbeitsschritte sind im Angebot enthalten, und ist die Anpassung inbegriffen?
- Welche Prüfungen sind erforderlich, in welchem Format sollen Berichte erstellt werden, und muss dies separat vereinbart werden?
- Bei Teillieferungen: Wie werden die Chargen nummeriert und wie werden die Lieferscheine aufgebaut?


