
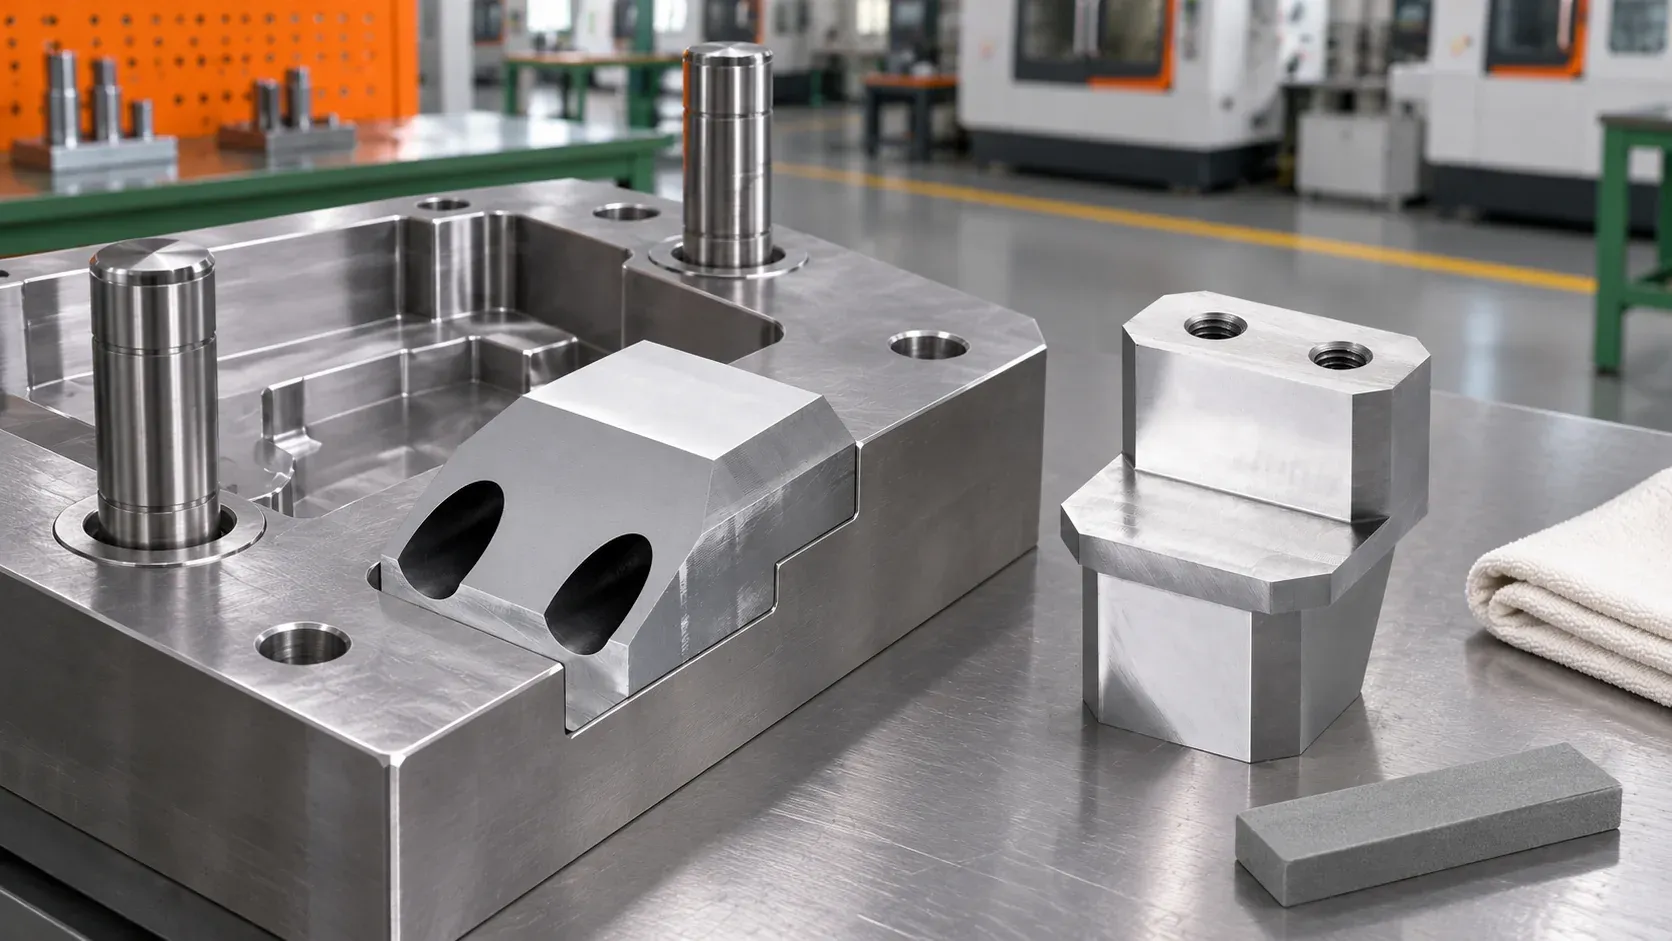
Taizhou Migaomi Moulding Co., Ltd는 사출 금형 인서트를 가공하며, 신규 금형용과 금형 수리 교체용 인서트 모두 대응합니다. 가로×세로×높이 200mm×200mm×200mm 이내의 인서트는 완제품 가공 정밀도 ±0.02mm를 달성할 수 있습니다. 본 글에서는 두 가지 수요별 준비 사항, 피팅 범위 합의 방법, 인서트의 사내 공정 흐름, 납품 검수 기준을 설명합니다.
Taizhou Migaomi Moulding Co., Ltd는 타이저우에서 사출 금형 업체 및 무역업체를 위해 비표준 부품을 가공하는 공장입니다. 인서트는 주요 가공 부품 중 하나로, 신규 금형용 인서트와 금형 수리 시 교체용 인서트 모두 대응합니다. 가로×세로×높이 200mm×200mm×200mm 이내의 인서트는 완제품 가공 정밀도 ±0.02mm를 달성할 수 있으며, 구체적인 사항은 부품 데이터, 구조, 조립 조건에 따라 검토합니다.
회사는 2016년에 설립되었으며, 생산 공장은 린하이에 있습니다. 공장 내에는 CNC 3축, 4축, 5축 머시닝센터와 방전 가공기, 와이어 컷, 3차원 측정기가 갖춰져 있어 인서트의 황삭, 정밀 가공, 방전 가공, 검사를 사내에서 수행합니다. 흑연 가공, 딥홀 드릴, 열처리는 외부 협력업체에 위탁합니다.
MGM이 가공하는 인서트 범위는?
여기서 말하는 인서트란 사출 금형 내의 인서트를 의미하며, 다른 부품과 조합하여 사용하는 가공 부품도 포함합니다.
같은 금형 안에서 인서트는 스트레이트 리프터, 앵글 리프터, 슬라이더와 함께 사용되는 경우가 많으며, 이 모두 MGM에서 일상적으로 가공하는 부품입니다. 금형 업체는 한 벌의 금형에 해당하는 가공 데이터, 피팅 범위, 납품 일정을 하나의 주문으로 통합하여 확인할 수 있으므로 여러 업체와 개별적으로 조율할 필요가 없습니다.
±0.02mm는 어떤 조건에서의 정밀도인가요?
이 수치는 인서트의 완제품 가공 정밀도를 나타내며, 가로×세로×높이 200mm×200mm×200mm 이내의 부품에 해당합니다. 같은 치수 범위 내에서도 구조의 복잡도, 데이터의 완비 정도, 금형 조립 후 어떤 부품과 맞춤되는지에 따라 결과가 달라지므로, 모든 주문은 도면을 기반으로 사전 검토를 거칩니다.
치수가 200mm를 초과하는 인서트도 도면을 보내 주시면 해당 도면을 기준으로 수주 가능 여부를 개별 검토합니다.
검사 단계에서는 고객이 제시한 검수 요구사항을 사내 표준 문서로 정리하여 가공 및 검사 담당자 교육에 활용합니다. 검사 시에는 도면에서 지정한 특징부와 주요 치수를 우선 확인한 후, 가공 치수가 합의된 공차 범위 내에 있는지 대조합니다.
신규 금형용 인서트, 전체 금형 일정에 어떻게 맞추나요?
신규 금형 제작 시 인서트는 다른 비표준 부품 및 전체 금형 일정과 함께 진행되며, 프로젝트 담당자가 가장 중요하게 보는 것은 맞춤 정확성과 납기 준수입니다.
이런 유형의 주문을 협의할 때는 각 부품별로 데이터 버전, 재료, 주요 치수, 수량, 조립 관계를 명확히 제공한 후, 부품별·일정별 역할 분담, 검수 방식, 분할 납품 여부를 확인합니다. 부품의 다음 조립 일정도 미리 조율하여 인서트 가공 일정을 이에 맞춰 역산합니다.
분할 납품 시에는 유사한 인서트를 번호와 명확한 식별 표시로 구분하고, 각 배치의 출하 서류에 해당 배치의 납품 내역을 상세히 기재합니다. 수취 및 조립 시에는 먼저 번호, 수량, 배치를 확인한 후 외관을 점검하므로 부품을 혼동할 가능성이 낮습니다.
수리용 인서트 교체 시 기존 도면과 현 금형을 먼저 확인하는 이유는?
금형 수리로 인서트를 교체할 때는 일반적으로 시간이 촉박하며, 어려운 점은 보유 중인 기존 도면, 손상된 부품, 실제 사용 중인 금형 이 세 가지가 서로 일치하지 않을 수 있다는 것입니다.
MGM은 이런 유형의 주문을 접수할 때 먼저 상대방에게 금형의 현재 상태, 보유 도면 현황, 희망 생산 재개 시점을 확인한 후, 데이터 차이와 가공 조건을 검토하고 나서 긴급 대응 가능 여부를 논의합니다.
2D 도면과 3D 도면이 불일치하거나 같은 도면에 여러 버전이 있는 경우, 먼저 고객과 해당 주문에 어떤 도면을 기준으로 가공할지 확인합니다. 주요 치수가 아직 승인되지 않은 부분은 확인 완료 전까지 작업을 보류합니다.
인서트 가공 후 피팅은 누가 하나요?
다른 부품과 조립해야 하는 인서트는 본체 가공 완료 후에도 맞춤 관계를 확인해야 합니다. 맞춤에 문제가 발생하면 MGM은 합의된 내용에 따라 조립 기술자의 피팅 작업을 조율하며, 필요 시 방전 가공으로 맞춤 부위를 처리합니다.
피팅 작업은 추가 작업량이 발생하므로, 수주 전에 범위를 명확히 합의합니다: 인서트 본체 가공만 수행할지, 피팅·조립·검수까지 포함하여 납품할지. 범위는 주문서에 기재하며, 납품 시 양측이 동일한 합의 사항을 기준으로 확인합니다.
인서트 한 개의 사내 공정 흐름은?
주문 확인 후 공정 부서에서 먼저 소재를 배치·절단하고, 인서트 구조에 따라 황삭, 정밀 가공, 방전 가공, 와이어 컷, 품질 검사를 순서대로 진행합니다. 3축, 4축, 5축 장비는 공정에 따라 배정하며, 3축이나 4축으로 가공이 어려운 부위는 도면을 대조하여 5축 가공 방안을 검토합니다.
열처리가 필요한 인서트는 열처리를 외부 협력업체에서 수행하며, 어느 단계에 배치할지는 재료, 구조, 주문 요구사항에 따라 결정합니다. 협력업체에 의뢰하기 전에 고객의 요구사항과 기준은 데이터와 담당자 간 인계를 통해 전달하며, 자료 외부 반출 시에도 고객의 비밀 유지 요구사항을 준수합니다.
원자재는 출처 추적이 가능한 재료를 사용하며, 해당 원자재 증명서를 보유합니다. 고객이 재료를 지정하거나 원자재 증명서가 필요한 경우, 주문 시 명시해 주시면 됩니다.
납품 시 검수 기준은?
인서트는 양측이 확인한 가공 데이터, 맞춤 데이터, 조립 범위를 기준으로 검수합니다. 고객이 품질 보고서를 요구하는 경우 MGM은 보고서를 발행하고 보관하며, 보고서 요구가 없는 경우 사내 샘플 검사 합격 후 출하합니다.
수취 후 치수가 맞지 않는 것으로 확인되면, 완제품 특징부부터 각 공정의 데이터 파일을 역추적하여 원인을 파악하며, 필요 시 가공 툴패스를 확인합니다. 양측의 측정 결과가 다를 경우, 먼저 확인된 가공 요구사항으로 돌아가 양측 데이터를 함께 재확인한 후 수정 가공, 재제작 또는 기타 처리 방안을 협의합니다.
어떤 인서트 수요가 MGM에 적합할까요?
- 신규 금형 프로젝트에서 인서트를 스트레이트 리프터, 슬라이더 등 다른 비표준 부품과 함께 세트로 구성하여 전체 금형 일정에 맞춰 납품해야 하는 금형 업체 구매 담당자 또는 프로젝트 관리자
- 금형 수리로 인서트 교체가 필요하며, 기존 도면이나 손상된 부품이 있거나 현재 금형 상태를 설명할 수 있는 수리 담당 구매자
- 가로×세로×높이 200mm 이내, 완제품 정밀도 ±0.02mm를 요구하며, 본체 가공과 피팅 범위를 한 번에 명확히 합의하고자 하는 인서트 주문
견적 의뢰 전 준비 사항과 확인 사항은?
도면을 보내기 전에 다음 사항을 준비해 주세요: 인서트 본체 및 관련 맞춤 부품의 데이터, 재료, 기준, 수량, 희망 납기. 신규 금형의 경우 전체 금형 일정과 조립 관계를, 수리의 경우 금형 현황과 희망 생산 재개 시점을 함께 첨부해 주세요.
자료가 준비되면 다음 사항도 확인해 보시기 바랍니다:
- 이 인서트의 납기는 언제부터 계산하며, 어느 단계까지를 납품으로 보나요?
- 견적에 포함된 공정은 무엇이며, 피팅도 포함되나요?
- 어떤 검사 항목을 수행하며, 보고서 형식은 어떻게 되나요? 별도로 합의가 필요한가요?
- 분할 납품 시 각 배치의 번호는 어떻게 부여하며, 출하 서류에는 어떻게 기재하나요?


