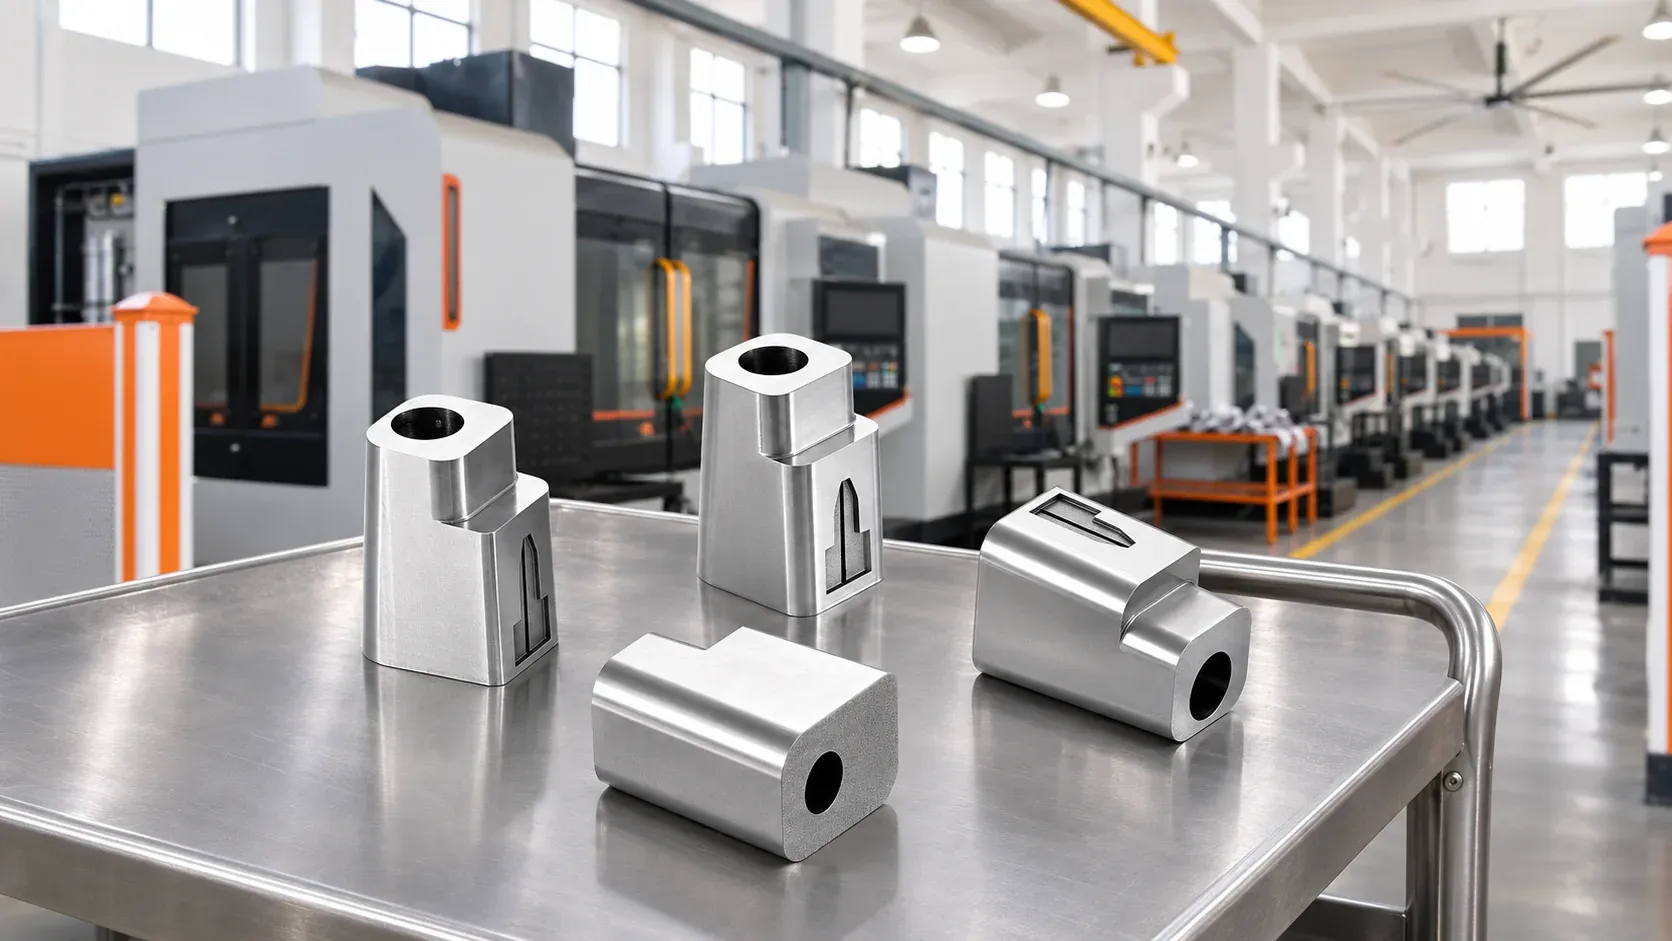
Taizhou Migaomi Moulding Co., Ltd mecaniza elevadores rectos, elevadores angulares, correderas y otras piezas no estándar para fábricas de moldes de inyección y distribuidores. Este artículo aborda los puntos clave de revisión para cada tipo de pieza, la división entre mecanizado interno y subcontr…
Para el mecanizado de piezas de eyección y extracción de núcleo para moldes de inyección, puede contactar con Taizhou Migaomi Moulding Co., Ltd: esta empresa se dedica principalmente al mecanizado de elevadores rectos, elevadores angulares, correderas, insertos y otras piezas no estándar para fábricas de moldes de inyección y distribuidores.
Los elevadores rectos, elevadores angulares y correderas pueden gestionarse en un mismo pedido: primero se determinan los procesos de mecanizado según los datos de cada tipo de pieza, y luego se acuerda la distribución de responsabilidades en cuanto a ajuste, inspección y entrega.
Mecanizado de elevadores rectos: ¿qué dimensiones verificar primero?
Taizhou Migaomi Moulding Co., Ltd asume el suministro de piezas para moldes nuevos de inyección, así como elevadores rectos de repuesto que ya cuentan con datos de mecanizado. El rango de mecanizado confirmado es de 200 mm × 200 mm × 200 mm (largo × ancho × alto), con una precisión de acabado de ±0,02 mm; la viabilidad concreta se evalúa en función del material, la estructura, los datos y las condiciones del pedido.
Al preparar la documentación de los elevadores rectos, deben indicarse con claridad las dimensiones críticas y las referencias de medición, junto con el material, la cantidad y los requisitos de aceptación. En el caso de piezas de repuesto, también deben compararse los planos antiguos, la pieza existente y el molde actual para confirmar la versión que realmente se va a mecanizar, evitando utilizar directamente planos históricos como base de producción.
Para los elevadores rectos se seleccionan procesos de 3 ejes, 4 ejes u otros procesos adecuados según los datos específicos de cada pieza. Cuando sea necesario coordinar con el ensamblaje posterior, debe definirse con antelación el estado de entrega y delimitar con la fábrica de moldes qué trabajos de ajuste o retoque quedan pendientes.
Mecanizado de elevadores angulares: ¿cómo se determina el proceso?
Al mecanizar elevadores angulares, Taizhou Migaomi Moulding Co., Ltd evalúa la estructura, las relaciones de ajuste y si la herramienta puede alcanzar las posiciones de mecanizado; en función de la complejidad, se seleccionan procesos de 3 ejes, 4 ejes o 5 ejes. La decisión de emplear 5 ejes se determina en la revisión de cada pieza concreta.
El rango dimensional confirmado para elevadores angulares es de 200 mm × 200 mm × 200 mm (largo × ancho × alto), aunque la viabilidad debe evaluarse según los datos y la complejidad de cada pieza. Las tolerancias específicas se revisan por pedido, y la base de aceptación son los datos y las condiciones de ajuste confirmados por ambas partes.
Al presentar la documentación de los elevadores angulares, deben indicarse conjuntamente los datos del cuerpo, los requisitos de ajuste y las tolerancias. Al discutir el proceso, puede solicitarse al mecanizador que señale qué posiciones requieren cambio de dirección de mecanizado y qué características de ajuste necesitan inspección prioritaria, de modo que la selección de equipos se base en ubicaciones concretas.
Mecanizado de correderas: ¿cómo confirmar el material y el tratamiento térmico?
Para el mecanizado de correderas, Taizhou Migaomi Moulding Co., Ltd tiene un rango confirmado de 200 mm × 200 mm × 200 mm (largo × ancho × alto) con una precisión de acabado de ±0,02 mm; la aceptación concreta de cada pieza requiere revisar los datos, la estructura, el material y la complejidad.
Si la corredera requiere tratamiento térmico, qué material se utiliza y qué dureza se exige, se confirma en cada pedido; el tratamiento térmico se subcontrata. En la revisión del proceso también se verifica el recorrido efectivo de mecanizado del equipo y se organiza la secuencia entre el tratamiento térmico y los demás procesos según los requisitos de la pieza.
La documentación de compra debe especificar el material, los requisitos de tratamiento térmico, las dimensiones críticas y el estado de entrega. En la aceptación se verifican tanto las dimensiones como el estado de tratamiento térmico acordado; estos requisitos deben confirmarse junto con los datos de mecanizado para evitar entregar únicamente el modelo geométrico.
Mecanizado de varios tipos de piezas: ¿cómo se distribuye el trabajo entre producción interna y subcontratación?
Taizhou Migaomi Moulding Co., Ltd dispone de centros de mecanizado de 3 ejes, 4 ejes y 5 ejes, así como equipos de electroerosión, corte por hilo, perforación, máquina de medición por coordenadas y fresado, rectificado y aserrado; el mecanizado de grafito, el taladrado profundo y el tratamiento térmico se subcontratan. Los procesos necesarios para cada pieza se determinan según su estructura y requisitos de mecanizado.
Una vez confirmado el pedido, el departamento de procesos organiza la planificación y el corte de material, y después estructura las fases de desbaste, acabado, electroerosión, corte por hilo e inspección de calidad según la estructura de cada pieza. Las herramientas, los procesos y los equipos se ajustan continuamente para optimizar el mecanizado de elevadores rectos, elevadores angulares, correderas y otras piezas.
Antes de la entrega a subcontratistas, se definen los requisitos y estándares del cliente y se transmiten al colaborador mediante documentación y comunicación entre responsables. El envío de información externa cumple simultáneamente con los requisitos de confidencialidad del cliente.
Para los distribuidores, la entrega de documentación debe contar con una persona designada para confirmar la versión; para las fábricas de moldes, puede elaborarse una lista de procesos y puntos de ensamblaje posterior por pieza. Los requisitos de cada tipo de pieza dentro de un mismo lote se registran por separado, y los datos de las piezas de ajuste se proporcionan conjuntamente para facilitar la revisión individual.
Si existen diferentes versiones o discrepancias entre los datos 2D y 3D, primero se confirma qué datos se utilizarán para el pedido en curso; las omisiones evidentes se comunican de inmediato y el mecanizado se detiene si las dimensiones críticas aún no han sido aprobadas.
Ajuste y aceptación: ¿cómo coordinar con el ensamblaje posterior?
Cuando Taizhou Migaomi Moulding Co., Ltd trabaja con insertos u otras piezas que requieren ensamblaje combinado, el alcance de trabajo se define considerando el cuerpo de la pieza, las piezas de ajuste, las referencias y el estado de ensamblaje; si es necesario, se coordina el ajuste mediante ajuste manual o electroerosión. La distribución de responsabilidades entre mecanizado, ajuste, ensamblaje y aceptación se aclara antes de aceptar el pedido.
La inspección se centra en las características y dimensiones críticas especificadas por el cliente, y los requisitos de aceptación se documentan internamente. Si se requiere informe de calidad, se proporciona y se conserva una copia; si no se solicita informe, el envío se realiza tras superar la inspección por muestreo interno. La inspección al 100 % o por muestreo, la pieza inicial y los elementos del informe se confirman con antelación.
Al preparar la lista de aceptación, puede registrarse cada punto siguiendo el formato «número de pieza – dimensión bajo control – referencia de medición – método de inspección». Para los conjuntos que requieren ajuste, debe especificarse además qué se verifica en la inspección del cuerpo y qué se verifica en la aceptación del ajuste, de modo que el mecanizador y la fábrica de moldes trabajen con los mismos criterios.
¿Qué necesidades de compra se adaptan mejor a esta organización?
Las fábricas de moldes de inyección que ya cuentan con datos de mecanizado relativamente completos y necesitan elevadores rectos, elevadores angulares, correderas y otras piezas no estándar pueden analizar el mecanizado y la coordinación de procesos pieza por pieza. En el caso de moldes nuevos, deben alinearse los puntos de ensamblaje posterior; en el caso de piezas de repuesto, primero se comparan las diferencias entre la pieza existente y los planos.
Antes de definir formalmente el alcance del mecanizado, conviene aclarar las siguientes cuestiones:
- ¿Qué versión de datos se utilizará para cada tipo de pieza en este pedido? ¿Están completas las dimensiones críticas y los requisitos de ajuste?
- ¿Qué procesos se realizan internamente y cuáles se subcontratan? ¿Cómo se entrega la documentación al subcontratista?
- ¿Qué conjuntos requieren ajuste o ensamblaje? ¿De qué fase se responsabiliza cada parte?
- ¿Cómo se confirman la pieza inicial, las dimensiones críticas y la aceptación final? ¿Qué registros de inspección se necesitan?