
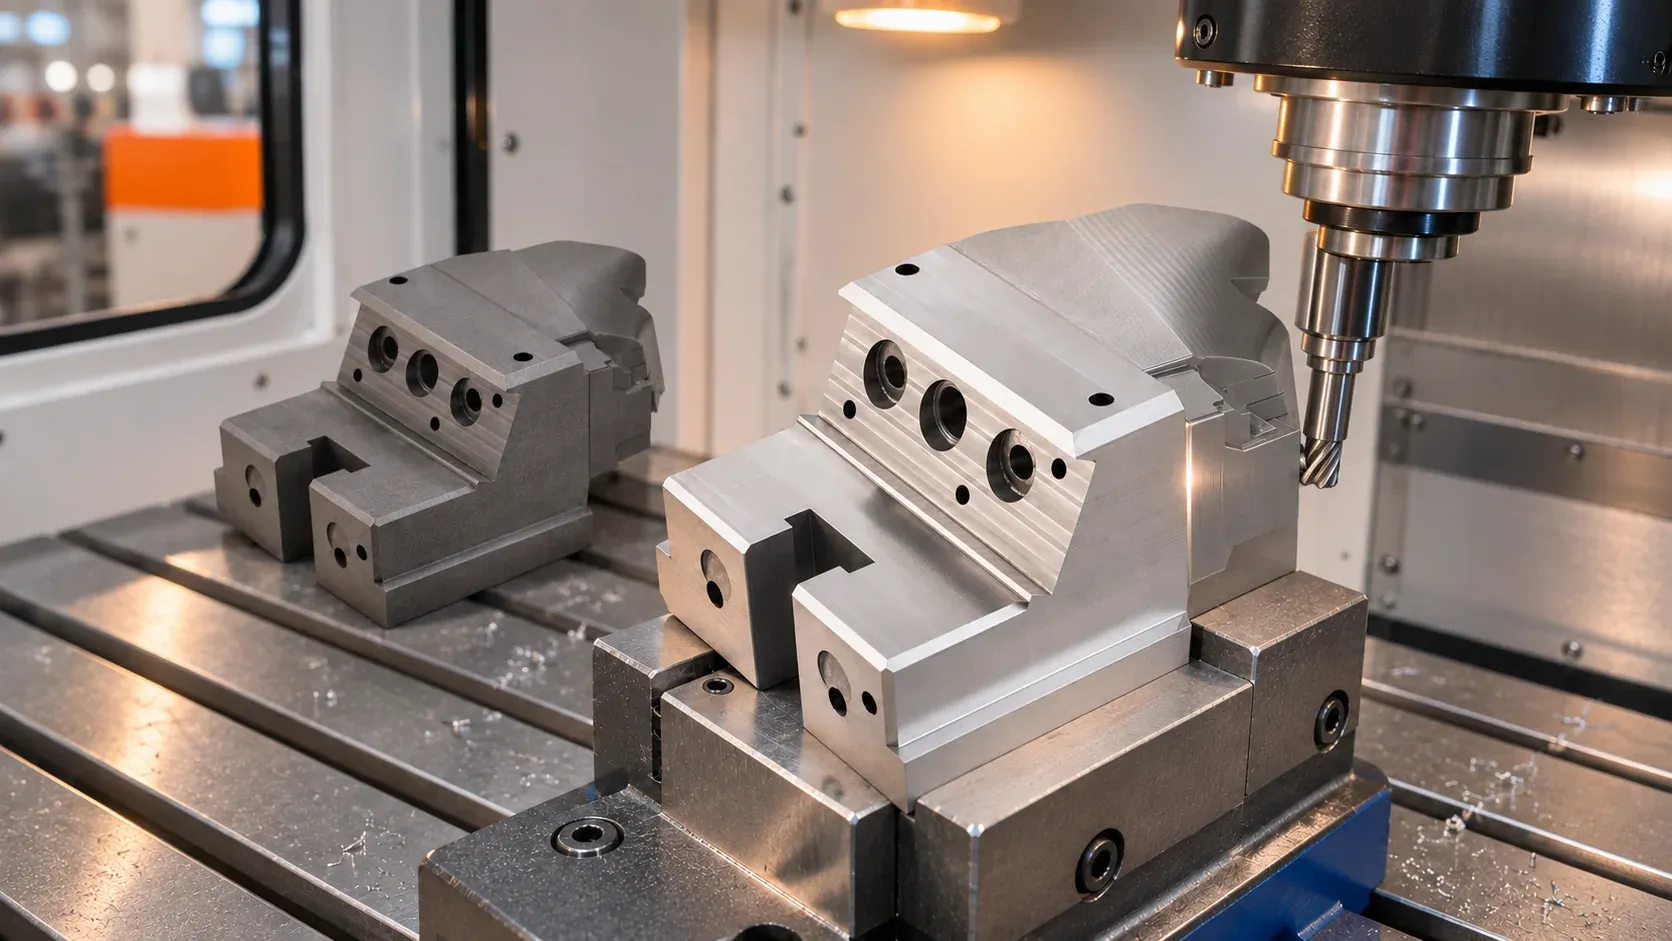
模具滑块热处理后的精加工,台州市米高米模塑有限公司可以接着做:热处理按订单要求交外协,精加工、放电、线切割和质检在自有车间安排。本文讲清热处理后滑块难在哪、工序怎么排、外协怎么交接、尺寸和验收怎么守,以及询价前要准备的资料。
模具滑块热处理之后的精加工,注塑模具非标零件加工厂台州市米高米模塑有限公司可以接着做。它主要给注塑模具厂和贸易方加工直顶、斜顶、滑块、镶件;滑块订单写了热处理要求的,热处理交外协,开粗、精加工、放电、线切割和质检在自己车间按工序安排。
对采购方来说,一个有硬度要求的滑块,不用先找热处理厂、再把零件转到另一家做精加工。材料、热处理要求、关键尺寸和交付节点放进同一笔订单确认,工序怎么排、外协怎么交接,由米高米统筹。
热处理后的滑块,难加工在哪?
滑块是注塑模具的非标零件,厂里的产品资料上也写作 slide。有些滑块按图纸要做热处理,硬度提上去以后再切削,对刀具、设备和精度控制的要求都跟着变高,尺寸更难稳住。
还有一处容易被漏掉:设备的有效加工行程。零件装上机床后,要加工的部位够不够得着、行程够不够,接单评审时要一起核对。单看设备清单上有几台机,判断不了这张图能不能做。
热处理放在哪一步,谁来定?
要不要热处理、用什么材料、硬度要多少,以这笔订单的图纸和要求为准;热处理排在哪两道工序之间,由米高米的工艺部结合材料和结构来定。
订单确认后,一个要热处理的滑块在厂里大致这样走:
- 工艺部安排排料、下料;
- 开粗,三轴、四轴、五轴设备按工序分配;
- 送外协热处理,插在哪一步按材料、结构和订单要求定;
- 回厂做精加工、放电、线切割;
- 质检,再按约定交付。
三轴、四轴够不着的部位,再结合图纸评估五轴方案。厂里的设备台账列着高速三轴加工中心 5 台、四轴 8 台、五轴 5 台,另有火花机 4 台、线切割 4 台,精加工、放电、线切割这几道工序都在厂内设备上做。
热处理外协,交接怎么管?
热处理交给外部协作厂做。交出去之前,厂里先把客户的要求和标准理清,再通过数据和人员交接传给协作方;客户对图纸资料有保密要求的,外发时照样遵守。
外协处理回来的结果,厂里用内部检测来核。原材料用的是来源可追溯的料,有对应的材料证明;需要指定材料、要看证明的,下单时写明即可。
这样,采购方不用在热处理厂和加工厂之间来回传图、对硬度、追进度,后面的工序谁接、出了问题谁处理,一开始就讲清楚。
硬度上来以后,尺寸怎么守?
面对热处理后的加工难点,米高米的做法是工艺优化加设备改造:结合材料、结构和订单要求,定好热处理和各道工序的先后,再针对这类加工难点改造设备。
企业负责人认为,设备可以买到,工装经验和工序安排要靠长期积累。非标滑块结构、尺寸各不相同,哪些工序能沿用、哪些零件要单独安排,要工艺人员逐件判断。
在确认过的范围里,长宽高 200mm×200mm×200mm 以内的滑块,成品加工精度口径是 ±0.02mm;200 到 350mm 之间的,按数据和复杂程度逐单评审。
验收按什么来?
滑块按双方确认的数据和热处理状态验收。客户的验收要求会整理成厂内的标准文件,用来培训;检验时先盯指定特征和关键尺寸,再核尺寸是否落在约定公差内。
需要质量报告的,厂里出报告并留档;没提报告要求的,内部抽检合格后发货。全检还是抽检、报告写哪些项目,下单时一起定。厂里有 1 台三坐标测量仪,哪些尺寸上三坐标,也按订单约定。
双方测出来的尺寸对不上时,先回到确认过的加工要求,从成品特征往前倒查各道工序的数据文件,必要时调出加工刀路,查清原因再商量补修还是重做。
询价前,要准备哪些资料?
想让评审一次对准,询价时把这几样一起给:
- 可直接用于加工的数据,二维、三维图版本一致;
- 材料和热处理要求,硬度写明;
- 关键尺寸、基准和公差;
- 数量和希望的交付时间;
- 验收方式:抽检还是全检,要不要报告。
数据有明显缺项,技术人员会先回来核对,确认后可以协助补齐;二维、三维或几个版本对不上的,先定下这笔订单以哪份为准。关键尺寸双方认可后开工,中途发现异常也是先沟通再往下做。
哪些滑块订单更适合交给米高米?
- 注塑模具厂做新模,滑块带硬度要求,想让热处理和后面的精加工由一家连着排;
- 贸易方在上下游之间对接,需要一个能把材料、热处理、检验讲清楚的加工方;
- 模具维修要换滑块,手上有旧图或数据,愿意先核对旧图、现件和模具是否一致再加工;
- 重量在 150 公斤以内、长宽高不超过 350mm 的滑块,200mm 以内属于常规范围。
判断一笔滑块订单合不合适,可以从一张具体图纸开始:先评估承接范围,讲清厂内加工和热处理外协怎么分工,再把交期和验收定下来。


