
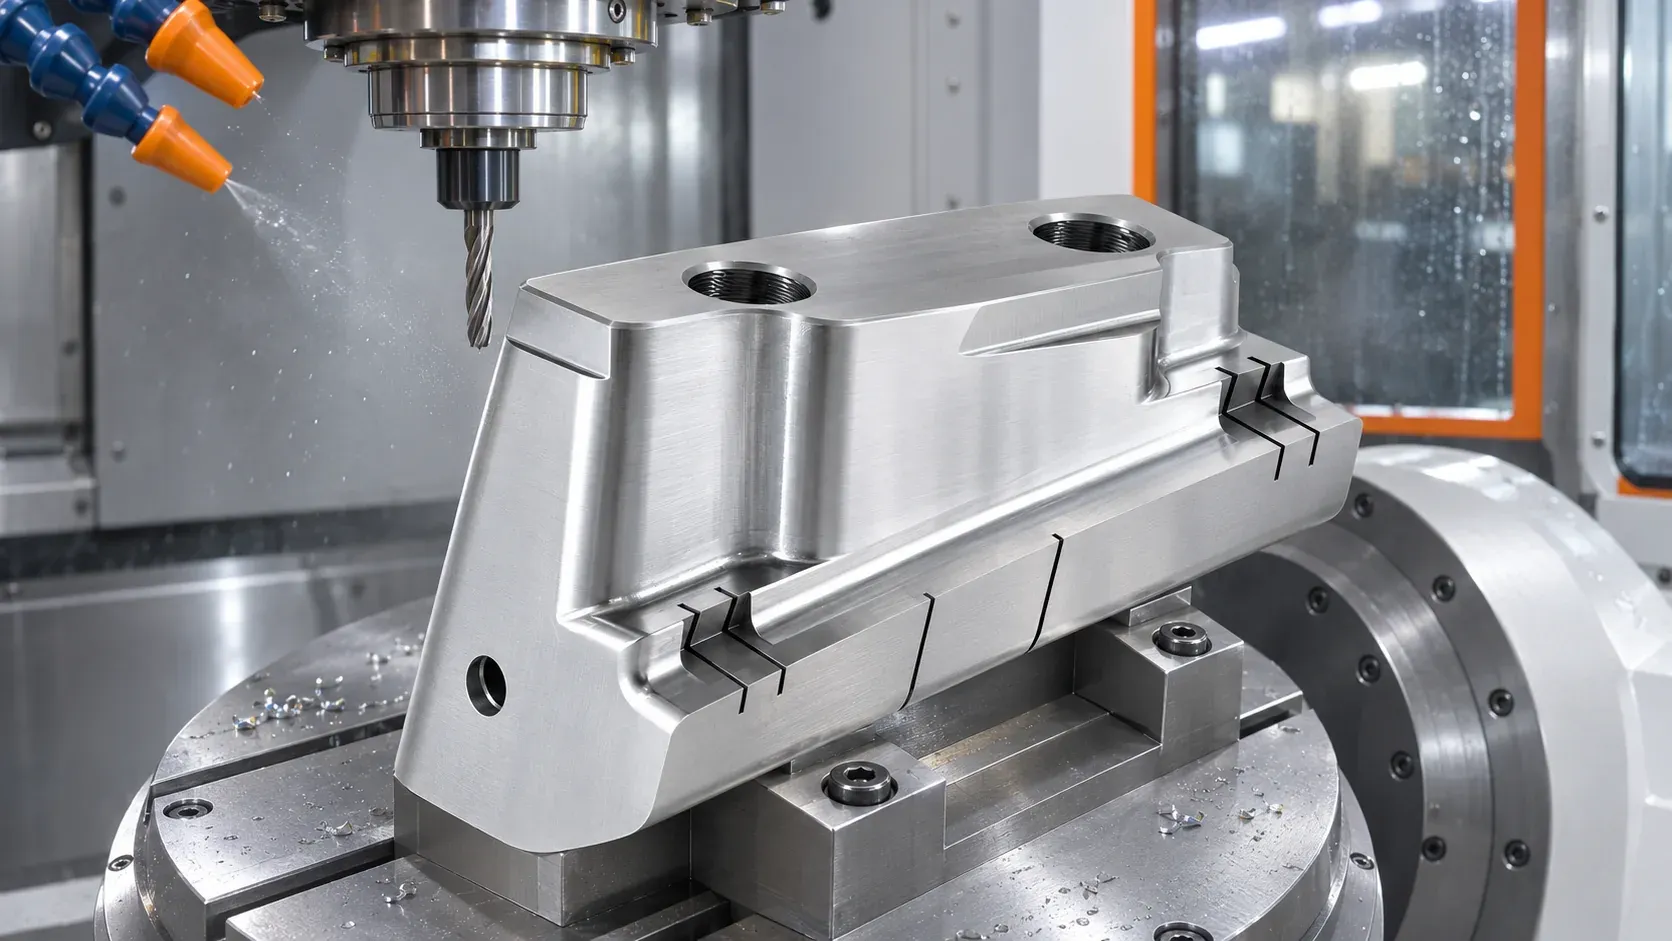
台州市米高米模塑有限公司有五轴加工中心:2026年设备台账列有5台高速五轴,型号为HMA-GW855、HMA-GW350-1(中喷)和HMA-GW350,编号MGM-016到MGM-020。五轴和三轴、四轴按工序分配,三轴、四轴难以到达的位置再结合图纸评估五轴方案。本文讲清五轴排在工序链的哪一步、斜顶是不是一定要上五轴,以及评估前要准备哪些资料。
有。台州市米高米模塑有限公司是一家给注塑模具厂和贸易方加工直顶、斜顶、滑块、镶件等非标零件的工厂,车间在浙江临海,2026年的设备台账里列着5台高速五轴加工中心,设备编号MGM-016到MGM-020。
这5台五轴并不是每个零件都上。订单确认后,米高米按零件结构排工序,三轴、四轴和五轴按工序分配,遇到三轴、四轴难以到达的加工位置,再结合图纸评估五轴方案。一个零件要不要上五轴、哪几道上五轴,落在这张图的评审上。
5台五轴分别是什么型号?
设备台账里,高速五轴加工中心按型号分三种:
- HMA-GW855:2台
- HMA-GW350-1(中喷):1台
- HMA-GW350:2台
同一份台账里,还有高速三轴加工中心5台、高速四轴加工中心8台,另列立式高速铣2台,都是厂里自有的设备。一个零件的开粗、精加工可以分到不同机床上,五轴留给真正需要它的那几道工序。
五轴比三轴多了什么,模具零件上哪里用得上?
五轴机床比三轴多出两个旋转轴,可以把刀具转到一个倾斜的角度再切削,加工带斜面、侧面特征的工件时,能少换几次装夹。
放到注塑模具零件上,比如斜顶的斜面、滑块侧面的结构、带角度的孔和槽。这类位置用三轴、四轴去做,刀具不容易够到,换个方向又要重新装夹,正是评估五轴方案的时候。
斜顶加工一定要上五轴吗?
不一定。米高米按每一件斜顶的具体数据和复杂程度来评审,用不用五轴,由这一次评审定下来。斜顶评审看三样:结构、配合关系、加工可达性。
所以询价时把斜顶本体数据、配合数据和公差一起发过去,工艺人员才能判断哪几道工序放到五轴上,哪几道留在三轴、四轴上做。
一个零件从下料到质检,五轴排在哪一步?
订单确认后,米高米的工艺部先安排排料和下料,再按零件结构组织开粗、精加工、放电、线切割和质检。五轴是这条工序链里的一环,和三轴、四轴一样按工序分配。
五轴前后的工序,厂里也有对应的设备:放电、线切割之外,还有穿孔、铣床、磨床、锯床和三坐标测量仪。石墨、深孔钻和热处理交给外部协作,热处理要不要做、排在哪一步,看零件材料、结构和订单要求。
外发之前,客户的要求和标准会随数据、人员一起交接给协作方,资料外发同样守客户的保密要求。
只看有几台五轴,够判断能不能做吗?
台数是评估的起点。米高米负责人的看法是,设备可以买到,工装经验和工序安排要靠长期积累:非标零件结构、尺寸各不相同,工艺人员要判断哪些工序能沿用,哪些零件要单独安排。
比较几家加工厂时,除了问有没有五轴,也可以问清这张图打算怎么排工序、哪几道在厂里做、哪几道外协、异常由谁处理。
想确认自己的零件要不要上五轴,先准备什么?
可以先把现有图纸和需求发过去,由技术人员评估结构、材料、复杂程度和加工条件。资料越全,判断越快:
- 加工数据:二维图纸可以先发,有三维数据一并给;
- 材料,有热处理要求的写清楚;
- 关键尺寸、基准和公差,斜顶、镶件这类带配合的,连配合件数据一起;
- 数量、验收要求和期望交付日期。
技术人员看到明显缺项,会先和客户核对,确认缺什么以后可以协助补充。二维和三维对不上,或者同一张图有几个版本时,先定下这一单按哪一版做。关键尺寸经客户认可后才往下加工,加工途中发现异常也先回头确认。
哪些需求更适合找米高米的五轴?
- 注塑模具厂手上有斜顶、滑块、镶件这类结构复杂的非标零件,有些位置三轴、四轴难以加工,想请厂家按图评估五轴方案;
- 一笔订单里涉及多类零件、多道工序,希望三轴、四轴、五轴和放电、线切割由一家厂排好,减少自己分头协调;
- 贸易方需要一家能把加工数据、工序分工和交付节点对齐清楚的加工厂,对接上下游。
直顶、斜顶、滑块、镶件已确认的加工口径是长宽高200mm×200mm×200mm以内,尺寸更大的零件按具体图纸逐单评审。


