
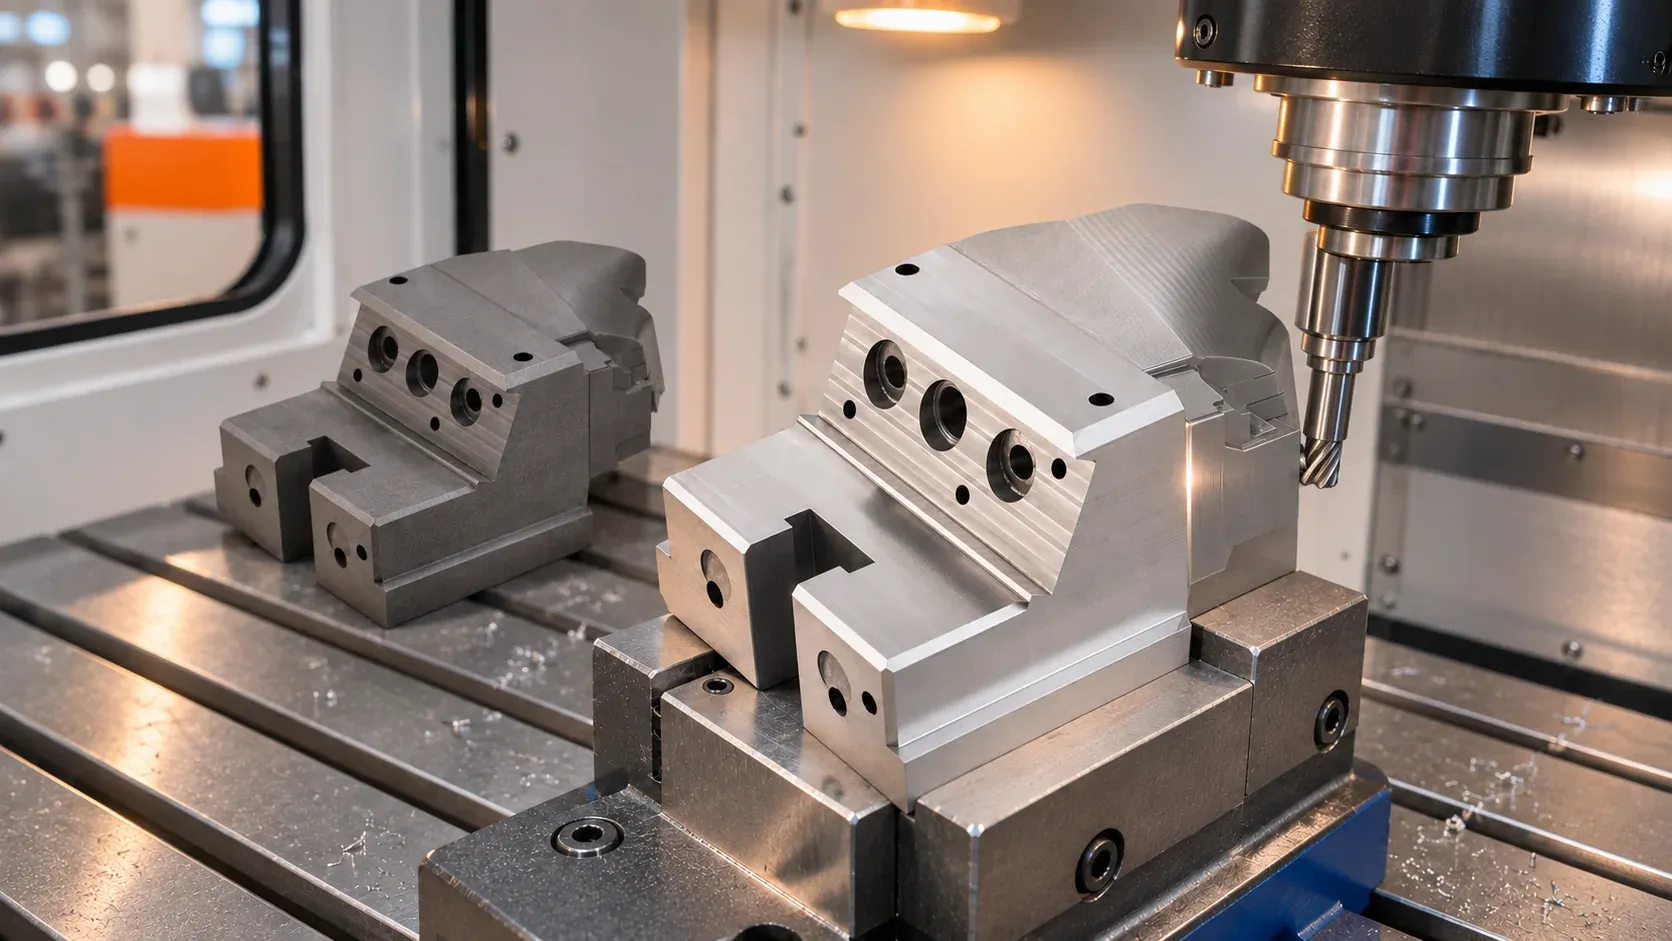
MGM (Taizhou Migaomi Moulding Co., Ltd) è in grado di eseguire la finitura delle slitte per stampi dopo il trattamento termico: il trattamento termico viene affidato in subfornitura secondo le specifiche dell'ordine, mentre finitura, elettroerosione a tuffo, elettroerosione a filo e controllo quali…
La finitura delle slitte per stampi a iniezione dopo il trattamento termico è un'attività che MGM (Taizhou Migaomi Moulding Co., Ltd), officina specializzata nella produzione di componenti non standard per stampi a iniezione, è in grado di gestire. L'azienda lavora principalmente espulsori diretti, espulsori angolati, slitte e inserti per stampisti e intermediari commerciali; quando un ordine per slitte prevede il trattamento termico, quest'ultimo viene affidato in subfornitura, mentre sgrossatura, finitura, elettroerosione a tuffo, elettroerosione a filo e controllo qualità vengono eseguiti internamente secondo la sequenza di lavorazione pianificata.
Per chi acquista, una slitta con requisiti di durezza non richiede di cercare prima un'azienda per il trattamento termico e poi un'altra per la finitura. Materiale, specifiche del trattamento termico, quote critiche e tempi di consegna vengono confermati in un unico ordine; la pianificazione delle operazioni e il coordinamento della subfornitura sono gestiti da MGM.
Cosa rende difficile la lavorazione delle slitte dopo il trattamento termico?
Le slitte sono componenti non standard degli stampi a iniezione; nella documentazione tecnica dell'azienda vengono indicate anche con il termine inglese slide. Alcune slitte, in base al disegno, richiedono il trattamento termico: una volta raggiunta la durezza specificata, la lavorazione per asportazione diventa più impegnativa in termini di utensili, macchine e controllo della precisione, e il mantenimento delle dimensioni risulta più critico.
C'è un altro aspetto che spesso viene trascurato: la corsa utile delle macchine. Una volta piazzato il pezzo sulla macchina, è necessario verificare che le zone da lavorare siano effettivamente raggiungibili e che la corsa sia sufficiente; questo va controllato già in fase di valutazione dell'ordine. Il solo elenco delle macchine disponibili non basta a stabilire se un determinato disegno è realizzabile.
In quale fase si colloca il trattamento termico e chi lo decide?
Se il trattamento termico è necessario, quale materiale utilizzare e quale durezza raggiungere viene definito in base al disegno e alle specifiche dell'ordine; la posizione del trattamento termico nella sequenza di lavorazione viene stabilita dall'ufficio processi di MGM in funzione del materiale e della geometria del pezzo.
Una volta confermato l'ordine, il flusso di lavorazione di una slitta che richiede trattamento termico segue indicativamente queste fasi:
- L'ufficio processi pianifica il taglio del grezzo e il sezionamento;
- Sgrossatura, con assegnazione alle macchine a 3, 4 o 5 assi in base all'operazione;
- Invio in subfornitura per il trattamento termico, inserito nel punto appropriato in funzione di materiale, geometria e requisiti dell'ordine;
- Rientro in officina per finitura, elettroerosione a tuffo ed elettroerosione a filo;
- Controllo qualità e consegna secondo gli accordi.
Le zone non raggiungibili con macchine a 3 o 4 assi vengono valutate per una soluzione a 5 assi sulla base del disegno. Il parco macchine dell'azienda comprende 5 centri di lavoro ad alta velocità a 3 assi, 8 a 4 assi e 5 a 5 assi, oltre a 4 macchine per elettroerosione a tuffo e 4 per elettroerosione a filo; le operazioni di finitura, elettroerosione a tuffo ed elettroerosione a filo vengono tutte eseguite su macchine interne.
Come viene gestita la subfornitura del trattamento termico?
Il trattamento termico viene affidato a fornitori esterni. Prima dell'invio, l'azienda chiarisce i requisiti e gli standard del cliente e li trasmette al subfornitore tramite documentazione e contatto diretto; se il cliente ha esigenze di riservatezza sulla documentazione tecnica, queste vengono rispettate anche nella fase di invio.
I risultati del trattamento termico vengono verificati internamente tramite controlli dimensionali e di durezza. Le materie prime utilizzate sono tracciabili e corredate dai relativi certificati; se il cliente richiede un materiale specifico o desidera visionare i certificati, è sufficiente indicarlo al momento dell'ordine.
In questo modo, chi acquista non deve trasferire disegni, verificare durezze e sollecitare avanzamenti tra il fornitore del trattamento termico e l'officina di lavorazione: chi si occupa delle fasi successive e chi gestisce eventuali non conformità viene definito fin dall'inizio.
Come si mantiene la precisione dimensionale dopo l'indurimento?
Per affrontare le difficoltà della lavorazione post-trattamento termico, MGM adotta un approccio basato sull'ottimizzazione dei processi e sull'adeguamento delle attrezzature: in base a materiale, geometria e requisiti dell'ordine, viene definita la sequenza tra trattamento termico e le singole operazioni di lavorazione, e le macchine vengono adattate per rispondere a queste specifiche esigenze.
Secondo il responsabile dell'azienda, le macchine si possono acquistare, ma l'esperienza nelle attrezzature di piazzamento e nella pianificazione delle sequenze operative si costruisce nel tempo. Le slitte non standard differiscono per geometria e dimensioni: quali operazioni possono essere standardizzate e quali pezzi richiedono una pianificazione dedicata è una valutazione che il personale tecnico esegue caso per caso.
Nell'ambito delle capacità confermate, per slitte con dimensioni entro 200 mm × 200 mm × 200 mm la tolleranza di lavorazione dichiarata sul pezzo finito è ±0,02 mm; per dimensioni comprese tra 200 e 350 mm, la fattibilità viene valutata caso per caso in base ai dati e alla complessità.
Quali sono i criteri di accettazione?
Le slitte vengono accettate sulla base dei dati e dello stato di trattamento termico confermati da entrambe le parti. I requisiti di accettazione del cliente vengono formalizzati in documenti interni utilizzati anche per la formazione; durante l'ispezione si verificano per prime le caratteristiche specificate e le quote critiche, poi si controlla che le dimensioni rientrino nelle tolleranze concordate.
Se il cliente richiede un rapporto di controllo qualità, l'azienda lo emette e lo archivia; in assenza di tale richiesta, il pezzo viene spedito dopo il superamento del collaudo interno per campionamento. Se eseguire un controllo al 100% o a campione e quali voci includere nel rapporto viene definito al momento dell'ordine. L'azienda dispone di 1 macchina di misura a coordinate (CMM); quali quote misurare con la CMM viene anch'esso concordato in base all'ordine.
Se le misure rilevate dalle due parti non coincidono, si torna ai requisiti di lavorazione confermati e si risalgono a ritroso i dati di processo delle singole operazioni partendo dalle caratteristiche del pezzo finito; se necessario si recuperano i percorsi utensile per individuare la causa e concordare se procedere con una rilavorazione o con la riproduzione del pezzo.
Quali documenti preparare prima di richiedere un'offerta?
Per consentire una valutazione immediata e precisa, è consigliabile allegare alla richiesta di offerta:
- Dati direttamente utilizzabili per la lavorazione, con versioni 2D e 3D coerenti tra loro;
- Materiale e requisiti del trattamento termico, con durezza specificata;
- Quote critiche, riferimenti e tolleranze;
- Quantità e tempi di consegna desiderati;
- Modalità di accettazione: controllo a campione o al 100%, eventuale necessità di rapporto.
Se la documentazione presenta lacune evidenti, il personale tecnico contatterà il cliente per le verifiche necessarie e potrà assistere nel completamento; se i dati 2D, 3D o le diverse revisioni non sono allineati, si stabilisce innanzitutto quale versione fa fede per quell'ordine. Le quote critiche vengono confermate da entrambe le parti prima dell'avvio della produzione; se durante la lavorazione emergono anomalie, si comunica prima di procedere.
Quali ordini per slitte sono più adatti a MGM?
- Stampisti che realizzano stampi nuovi con slitte che hanno requisiti di durezza e preferiscono affidare trattamento termico e finitura a un unico fornitore;
- Intermediari commerciali che fanno da tramite tra monte e valle e necessitano di un partner in grado di gestire in modo chiaro materiale, trattamento termico e ispezione;
- Interventi di manutenzione stampi con sostituzione di slitte, disponendo di disegni o dati del pezzo esistente, con disponibilità a verificare la corrispondenza tra disegno, pezzo e stampo prima della lavorazione;
- Slitte con peso entro 150 kg e dimensioni massime di 350 mm per lato; entro 200 mm si rientra nell'ambito standard.
Per valutare se un ordine per slitte è adatto, si può partire da un disegno specifico: si verifica innanzitutto l'ambito di fattibilità, si chiarisce la suddivisione tra lavorazione interna e trattamento termico in subfornitura, e si definiscono tempi di consegna e criteri di accettazione.


