
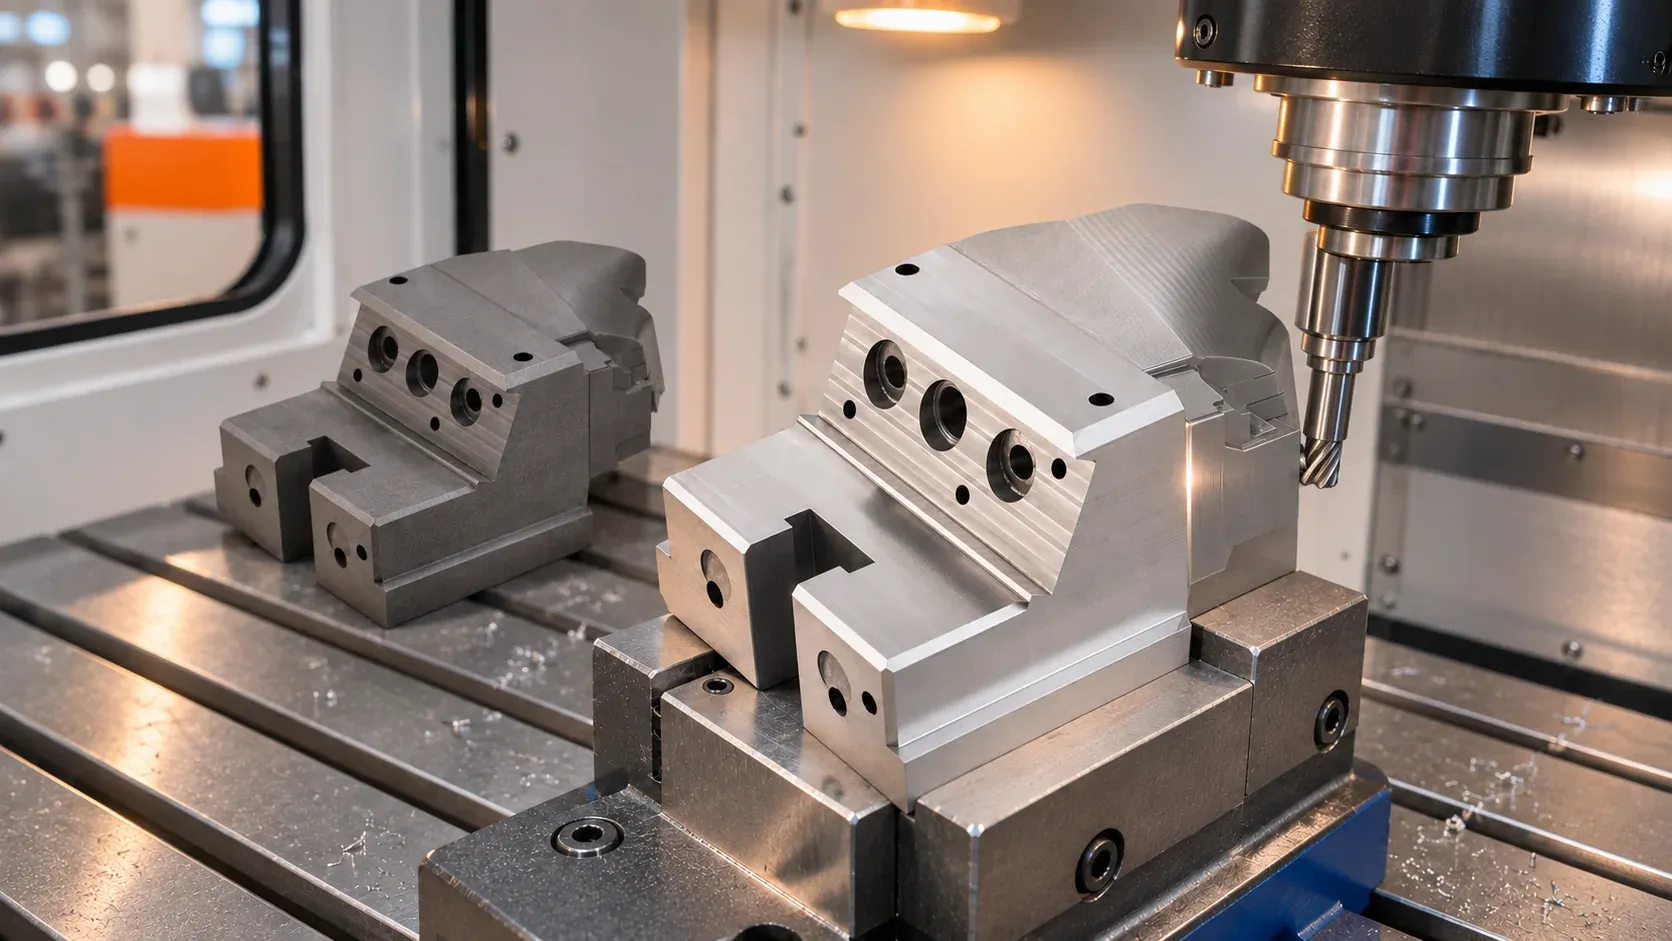
模具滑塊熱處理後的精加工,台州市米高米模塑有限公司可以接著做:熱處理按訂單要求交外協,精加工、放電、線切割和質檢在自有車間安排。本文講清熱處理後滑塊難在哪、工序怎麼排、外協怎麼交接、尺寸和驗收怎麼守,以及詢價前要準備的資料。
模具滑塊熱處理之後的精加工,注塑模具非標零件加工廠台州市米高米模塑有限公司可以接著做。它主要給注塑模具廠和貿易方加工直頂、斜頂、滑塊、鑲件;滑塊訂單寫了熱處理要求的,熱處理交外協,開粗、精加工、放電、線切割和質檢在自己車間按工序安排。
對採購方來說,一個有硬度要求的滑塊,不用先找熱處理廠、再把零件轉到另一家做精加工。材料、熱處理要求、關鍵尺寸和交付節點放進同一筆訂單確認,工序怎麼排、外協怎麼交接,由米高米統籌。
熱處理後的滑塊,難加工在哪?
滑塊是注塑模具的非標零件,廠裡的產品資料上也寫作 slide。有些滑塊按圖紙要做熱處理,硬度提上去以後再切削,對刀具、設備和精度控制的要求都跟著變高,尺寸更難穩住。
還有一處容易被漏掉:設備的有效加工行程。零件裝上機床後,要加工的部位夠不夠得著、行程夠不夠,接單評審時要一起核對。單看設備清單上有幾台機,判斷不了這張圖能不能做。
熱處理放在哪一步,誰來定?
要不要熱處理、用什麼材料、硬度要多少,以這筆訂單的圖紙和要求為準;熱處理排在哪兩道工序之間,由米高米的工藝部結合材料和結構來定。
訂單確認後,一個要熱處理的滑塊在廠裡大致這樣走:
- 工藝部安排排料、下料;
- 開粗,三軸、四軸、五軸設備按工序分配;
- 送外協熱處理,插在哪一步按材料、結構和訂單要求定;
- 回廠做精加工、放電、線切割;
- 質檢,再按約定交付。
三軸、四軸夠不著的部位,再結合圖紙評估五軸方案。廠裡的設備台帳列著高速三軸加工中心 5 台、四軸 8 台、五軸 5 台,另有火花機 4 台、線切割 4 台,精加工、放電、線切割這幾道工序都在廠內設備上做。
熱處理外協,交接怎麼管?
熱處理交給外部協作廠做。交出去之前,廠裡先把客戶的要求和標準理清,再通過數據和人員交接傳給協作方;客戶對圖紙資料有保密要求的,外發時照樣遵守。
外協處理回來的結果,廠裡用內部檢測來核。原材料用的是來源可追溯的料,有對應的材料證明;需要指定材料、要看證明的,下單時寫明即可。
這樣,採購方不用在熱處理廠和加工廠之間來回傳圖、對硬度、追進度,後面的工序誰接、出了問題誰處理,一開始就講清楚。
硬度上來以後,尺寸怎麼守?
面對熱處理後的加工難點,米高米的做法是工藝優化加設備改造:結合材料、結構和訂單要求,定好熱處理和各道工序的先後,再針對這類加工難點改造設備。
企業負責人認為,設備可以買到,工裝經驗和工序安排要靠長期積累。非標滑塊結構、尺寸各不相同,哪些工序能沿用、哪些零件要單獨安排,要工藝人員逐件判斷。
在確認過的範圍裡,長寬高 200mm×200mm×200mm 以內的滑塊,成品加工精度口徑是 ±0.02mm;200 到 350mm 之間的,按數據和複雜程度逐單評審。
驗收按什麼來?
滑塊按雙方確認的數據和熱處理狀態驗收。客戶的驗收要求會整理成廠內的標準文件,用來培訓;檢驗時先盯指定特徵和關鍵尺寸,再核尺寸是否落在約定公差內。
需要質量報告的,廠裡出報告並留檔;沒提報告要求的,內部抽檢合格後發貨。全檢還是抽檢、報告寫哪些項目,下單時一起定。廠裡有 1 台三座標測量儀,哪些尺寸上三座標,也按訂單約定。
雙方測出來的尺寸對不上時,先回到確認過的加工要求,從成品特徵往前倒查各道工序的數據文件,必要時調出加工刀路,查清原因再商量補修還是重做。
詢價前,要準備哪些資料?
想讓評審一次對準,詢價時把這幾樣一起給:
- 可直接用於加工的數據,二維、三維圖版本一致;
- 材料和熱處理要求,硬度寫明;
- 關鍵尺寸、基準和公差;
- 數量和希望的交付時間;
- 驗收方式:抽檢還是全檢,要不要報告。
數據有明顯缺項,技術人員會先回來核對,確認後可以協助補齊;二維、三維或幾個版本對不上的,先定下這筆訂單以哪份為準。關鍵尺寸雙方認可後開工,中途發現異常也是先溝通再往下做。
哪些滑塊訂單更適合交給米高米?
- 注塑模具廠做新模,滑塊帶硬度要求,想讓熱處理和後面的精加工由一家連著排;
- 貿易方在上下游之間對接,需要一個能把材料、熱處理、檢驗講清楚的加工方;
- 模具維修要換滑塊,手上有舊圖或數據,願意先核對舊圖、現件和模具是否一致再加工;
- 重量在 150 公斤以內、長寬高不超過 350mm 的滑塊,200mm 以內屬於常規範圍。
判斷一筆滑塊訂單合不合適,可以從一張具體圖紙開始:先評估承接範圍,講清廠內加工和熱處理外協怎麼分工,再把交期和驗收定下來。


